
บทนำ
ในกระบวนการพิมพ์ 3D กระแสหลัก เช่น FDM fused Deposition Modeling และ SLA Stereolithography โครงสร้างรองรับเป็นองค์ประกอบที่จำเป็นในการเสียสละเพื่อให้แน่ใจว่าการสร้างคุณสมบัติที่ถูกระงับจะประสบความสำเร็จ ตามสถิติอุตสาหกรรม โครงสร้างการสนับสนุนมีสัดส่วนโดยเฉลี่ย 15-35% ของการใช้วัสดุการพิมพ์ ในขณะที่ค่าใช้จ่ายในการถอดการสนับสนุนต่อชั่วโมงคนสามารถเข้าถึง 40-60% ของเวลาหลังการประมวลผลทั้งหมด ข้อบกพร่องที่พื้นผิว การเบี่ยงเบนมิติ และความเสียหายของส่วนประกอบที่เกิดจากสารตกค้างรองรับเป็นปัญหาสำคัญที่ส่งผลต่อผลผลิตของผลิตภัณฑ์ ข้อมูลการวัดจริงจากซัพพลายเออร์ชิ้นส่วนรถยนต์แสดงให้เห็นว่าอัตราของเสียเนื่องจากการถอดตัวรองรับที่ไม่เหมาะสมสูงถึง 8.3% การเรียนรู้เทคโนโลยีการกำจัดการสนับสนุนทางวิทยาศาสตร์และเป็นระบบมีความสำคัญอย่างยิ่งในการปรับปรุงคุณภาพและประสิทธิภาพการผลิตของชิ้นส่วนที่พิมพ์แบบ 3 มิติ
1. การจำแนกประเภทการสนับสนุนและวิธีการลบ
โครงสร้างรองรับสามารถแบ่งออกเป็นสองประเภท: ส่วนรองรับที่เป็นเนื้อเดียวกันและส่วนรองรับที่ต่างกันตามลักษณะของวัสดุ ส่วนรองรับที่เป็นเนื้อเดียวกันถูกพิมพ์ด้วยวัสดุเดียวกันกับชิ้นส่วน โดยส่วนใหญ่เป็นวัสดุเทอร์โมพลาสติก เช่น PLA, ABS และ PA อุณหภูมิการขึ้นรูปอยู่ที่ 180-260°C มีการหลอมรวมบางส่วนที่ส่วนต่อประสานระหว่างส่วนรองรับและชิ้นส่วน ทำให้การถอดออกทำได้ยาก ส่วนรองรับที่ต่างกันใช้วัสดุ PVA, HIPS ที่ละลายน้ำได้ หรือวัสดุ PVA ที่ละลายในแอลกอฮอล์ ซึ่งสามารถแยกสารได้โดยปราศจากความเสียหายผ่านการแช่และการละลาย ความแข็งแรงในการยึดเกาะของส่วนต่อประสานรองรับคือ 98% การอบชุบด้วยความร้อนจะใช้ความแตกต่างของจุดอ่อนตัวของวัสดุเพื่อให้เกิดการหลุดลอกด้วยปืนลมร้อนหรือเครื่องทำความร้อนแบบอินฟราเรด อุณหภูมิในการทำงานอยู่ที่ 80-150°C ซึ่งเหมาะสำหรับการผสมวัสดุที่มีค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนแตกต่างกันมาก
การเลือกวิธีการถอดต้องพิจารณาอย่างครอบคลุมเกี่ยวกับวัสดุรองรับ รูปทรงของชิ้นส่วน และข้อกำหนดด้านคุณภาพพื้นผิว การทดสอบเปรียบเทียบกระบวนการโดยผู้ผลิตอุปกรณ์ทางการแพทย์แสดงให้เห็นว่าสำหรับโครงสร้างช่องการไหลภายในที่ซับซ้อน วิธีการละลายทางเคมีของ PVA ที่ละลายน้ำได้ช่วยลดความหยาบของพื้นผิวภายในจาก Ra 12.5μm เป็น Ra 3.2μm ความแม่นยำของมิติเพิ่มขึ้นจาก ±0.3 มม. เป็น ±0.15 มม. และประสิทธิภาพโดยรวมเพิ่มขึ้น 3.2 เท่าเมื่อเทียบกับการถอดแบบกลไก
2. คำอธิบายโดยละเอียดของกระบวนการถอดแบบกลไก
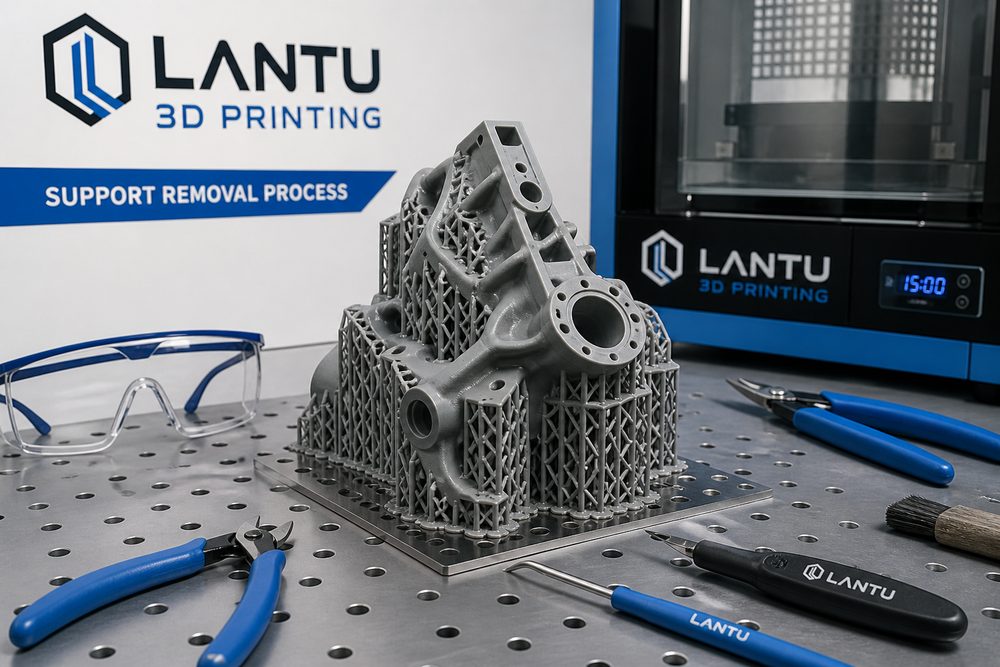
การถอดแบบกลไกเป็นวิธีการกำจัดแบบรองรับที่ใช้กันอย่างแพร่หลายในปัจจุบัน โดยมีกระบวนการครบกำหนดสูงและต้นทุนอุปกรณ์ต่ำ การปอกด้วยมือเป็นวิธีการขั้นพื้นฐานที่สุด ใช้คีมปากแหลม คีมแนวทแยง และเครื่องมืออื่นๆ เพื่อค่อยๆ แยกออกตามรอยต่อระหว่างส่วนรองรับและชิ้นงาน เหมาะสำหรับการถอดโครงสร้างทางเรขาคณิตอย่างง่ายออกอย่างหยาบๆ ประเด็นสำคัญของการทำงานประกอบด้วย: จุดจับยึดอยู่ห่างจากอินเทอร์เฟซ 3-5 มม. ทิศทางการใช้แรงอยู่ที่มุม 15-30° กับอินเทอร์เฟซ และการลอกทีละขั้นตอนเพื่อหลีกเลี่ยงความเข้มข้นของแรงตึงในท้องถิ่น SOP ของบริษัทสินค้าอิเล็กทรอนิกส์สำหรับผู้บริโภคกำหนดว่าควรควบคุมแรงลอกภายในช่วง 5-15N และเวลาในการใช้แรงจุดเดียวควร 1มม. เครื่องมือที่ใช้กันทั่วไป ได้แก่ มีดอรรถประโยชน์ มีดแกะสลัก และเลื่อยลวด การเลือกพารามิเตอร์การตัด: มุมใบมีด 15-25° ความเร็วในการตัด 20-50 มม./วินาที ความลึกของการตัดไม่เกิน 2/3 ของความหนารองรับ ข้อกำหนดด้านกระบวนการของผู้ผลิตชิ้นส่วนการบินและอวกาศกำหนดให้ความสูงที่เหลืออยู่ของส่วนรองรับหลังการตัดคือ 85% (ส่วนปริมาตร) อุณหภูมิการแช่ 25-35°C เวลาการละลาย 1-4 ชั่วโมง ในกรณีของการพิมพ์เปลือกเครื่องใช้ไฟฟ้าภายในบ้าน ความสมบูรณ์ในการถอดของส่วนรองรับ HIPS สูงถึง 99.5% หลังจากแช่ไว้เป็นเวลา 2 ชั่วโมง และไม่มีร่องรอยการสึกกร่อนของตัวทำละลายที่ชัดเจนบนพื้นผิว ABS ของชิ้นส่วน ควรสังเกตว่าลิโมนีนมีผลบวมเล็กน้อยต่อวัสดุสไตรีน เช่น ABS และ PS หากแช่นานเกินไปพื้นผิวจะเหนียว ขอแนะนำให้ควบคุมเวลาในการแช่
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง