
Einführung
In gängigen 3D-Druckverfahren wie FDM Fused Deposition Modeling und SLA-Stereolithographie ist die Stützstruktur eine notwendige Opferkomponente, um die erfolgreiche Bildung suspendierter Strukturen sicherzustellen. Branchenstatistiken zufolge machen Stützstrukturen durchschnittlich 15–35 % des Druckmaterialverbrauchs aus, während die Arbeitsstundenkosten für die Entfernung von Stützstrukturen 40–60 % der gesamten Nachbearbeitungszeit ausmachen können. Oberflächendefekte, Maßabweichungen und Bauteilschäden durch Trägerrückstände sind wichtige Probleme, die sich negativ auf die Produktausbeute auswirken. Tatsächliche Messdaten eines Autoteilelieferanten zeigen, dass die Ausschussrate aufgrund unsachgemäßer Entfernung von Stützelementen bis zu 8,3 % beträgt. Die Beherrschung wissenschaftlicher und systematischer Technologien zur Entfernung von Stützstrukturen ist von entscheidender Bedeutung für die Verbesserung der Qualität und Produktionseffizienz von 3D-gedruckten Teilen.
1. Klassifizierung von Supporttypen und Entfernungsmethoden
Stützstrukturen können je nach Materialeigenschaften in zwei Kategorien unterteilt werden: homogene Stützen und heterogene Stützen. Der homogene Träger wird mit demselben Material wie das Teil bedruckt, hauptsächlich thermoplastischen Materialien wie PLA, ABS und PA. Die Formtemperatur beträgt 180-260°C. An der Schnittstelle zwischen Träger und Teil kommt es zu einer teilweisen Verschmelzung, was die Entfernung erschwert. Der heterogene Träger verwendet wasserlösliche PVA-, HIPS- oder alkohollösliche PVA-Materialien, die durch Einweichen und Auflösen eine beschädigungsfreie Trennung erreichen können. Die Haftfestigkeit der Trägerschnittstelle beträgt 98 %. Bei der Wärmebehandlung wird der Unterschied in den Erweichungspunkten der Materialien genutzt, um durch eine Heißluftpistole oder Infrarotheizung ein unterstützendes Ablösen zu erreichen. Die Arbeitstemperatur beträgt 80–150 °C, was für Materialkombinationen mit großen Unterschieden in den Wärmeausdehnungskoeffizienten geeignet ist.
Die Auswahl einer Entfernungsmethode erfordert eine umfassende Berücksichtigung der Trägermaterialien, der Teilegeometrie und der Anforderungen an die Oberflächenqualität. Ein Prozessvergleichstest eines Medizingeräteherstellers zeigte, dass bei komplexen internen Strömungskanalstrukturen die chemische Auflösungsmethode wasserlöslicher PVA-Träger die innere Oberflächenrauheit von Ra 12,5 μm auf Ra 3,2 μm reduzierte, die Maßgenauigkeit von ± 0,3 mm auf ± 0,15 mm stieg und die Gesamteffizienz im Vergleich zur mechanischen Entfernung um das 3,2-fache stieg.
2. Detaillierte Erläuterung des mechanischen Entfernungsprozesses
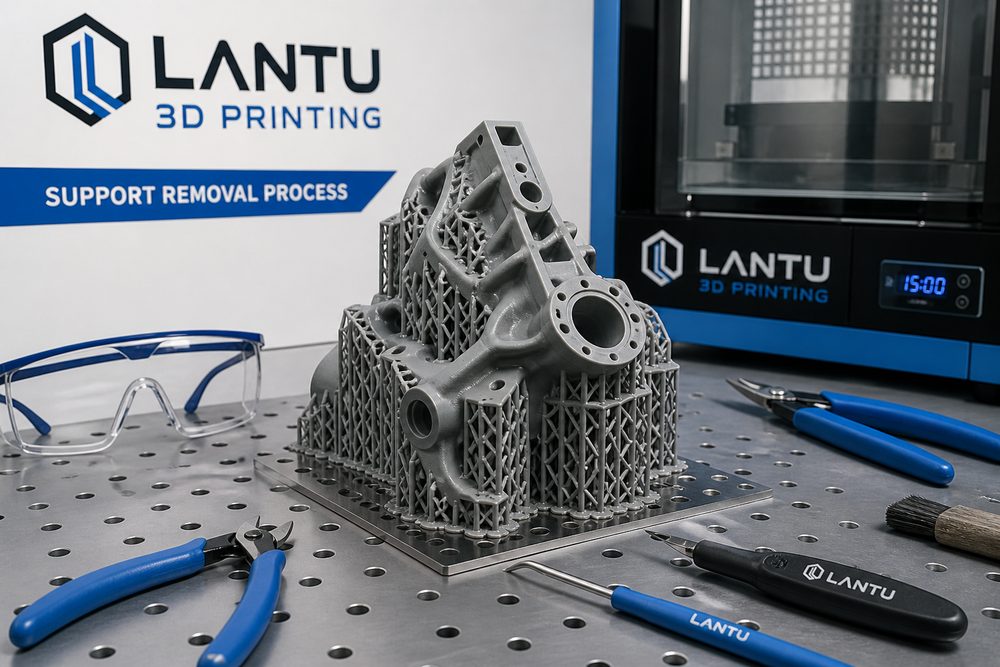
Die mechanische Entfernung ist derzeit die am weitesten verbreitete Methode zur Unterstützungsentfernung mit hoher Prozessreife und niedrigen Ausrüstungskosten. Das manuelle Abisolieren ist die einfachste Methode. Verwenden Sie Spitzzangen, Diagonalzangen und andere Werkzeuge, um entlang der Schnittstelle zwischen Träger und Werkstück schrittweise zu trennen. Es eignet sich zur groben Entfernung einfacher geometrischer Strukturen. Zu den wichtigsten Punkten des Vorgangs gehören: Der Klemmpunkt ist 3–5 mm von der Schnittstelle entfernt, die Richtung der Krafteinwirkung steht in einem Winkel von 15–30° zur Schnittstelle und das schrittweise Abziehen erfolgt, um lokale Spannungskonzentrationen zu vermeiden. Die SOP eines Unterhaltungselektronikunternehmens schreibt vor, dass die Abziehkraft im Bereich von 5–15 N kontrolliert werden sollte und die Einpunkt-Kraftanwendungszeit 1 mm. Zu den häufig verwendeten Werkzeugen gehören Allzweckmesser, Schnitzmesser und Drahtsägen. Auswahl der Schnittparameter: Klingenwinkel 15–25°, Schnittgeschwindigkeit 20–50 mm/s, Schnitttiefe nicht mehr als 2/3 der Trägerdicke. Die Prozessvorschriften eines Herstellers von Luft- und Raumfahrtteilen verlangen, dass die Resthöhe des Trägers nach dem Schneiden 85 % (Volumenanteil), Einweichtemperatur 25–35 °C, Auflösungszeit 1–4 Stunden. Beim Drucken einer Haushaltsgeräteschale erreichte die Entfernungsintegrität des HIPS-Trägers nach zweistündigem Einweichen 99,5 %, und es gab keine offensichtlichen Spuren von Lösungsmittelerosion auf der ABS-Oberfläche des Teils. Zu beachten ist, dass Limonen eine leichte Quellwirkung auf Styrolmaterialien wie ABS und PS hat. Bei zu langer Einweichzeit wird die Oberfläche klebrig. Es wird empfohlen, die Einweichzeit auf
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.