
Giriş
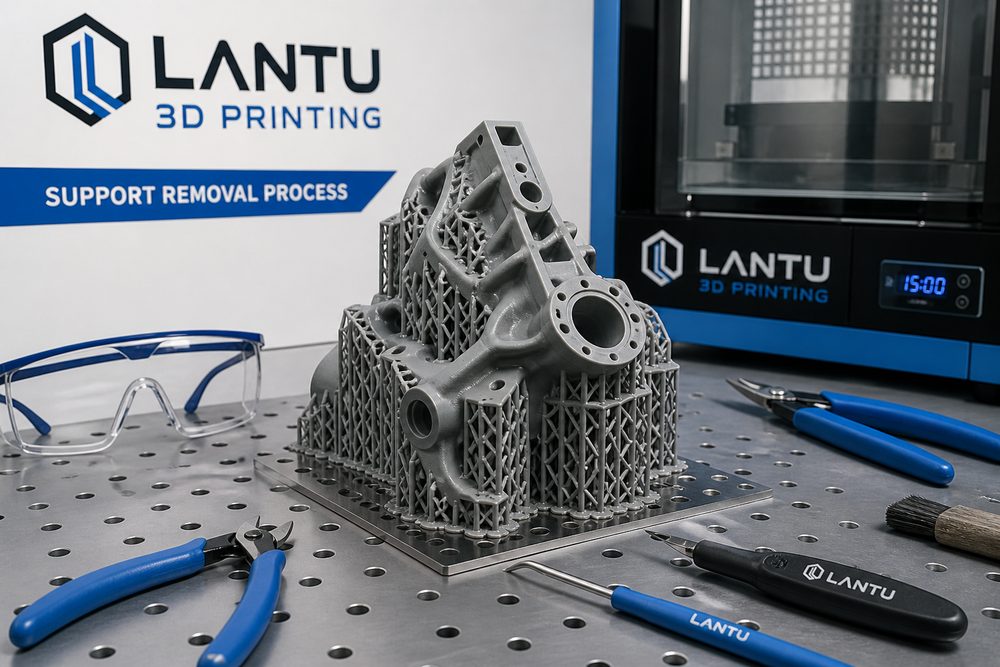
FDM kaynaşık biriktirme modelleme ve SLA stereolitografi gibi ana akım 3D baskı süreçlerinde, destek yapısı, askıya alınan özelliklerin başarılı bir şekilde oluşturulmasını sağlamak için gerekli bir fedakar bileşendir. Endüstri istatistiklerine göre, destek yapıları baskı malzemesi tüketiminin ortalama %15-35'ini oluştururken desteğin kaldırılmasının adam-saat maliyeti, toplam işlem sonrası sürenin %40-60'ına ulaşabilir. Destek kalıntılarından kaynaklanan yüzey kusurları, boyutsal sapmalar ve bileşen hasarları ürün verimini etkileyen öne çıkan sorunlardır. Bir otomobil parçası tedarikçisinden alınan gerçek ölçüm verileri, desteklerin uygunsuz şekilde çıkarılmasından kaynaklanan hurda oranının %8,3 kadar yüksek olduğunu göstermektedir. Bilimsel ve sistematik destek çıkarma teknolojisinde uzmanlaşmak, 3D baskılı parçaların kalitesini ve üretim verimliliğini artırmak için büyük önem taşıyor.
1. Destek türlerinin sınıflandırılması ve kaldırma yöntemleri
Destek yapıları iki kategoriye ayrılabilir: malzeme özelliklerine göre homojen destekler ve heterojen destekler. Homojen destek, parçayla aynı malzemeyle, özellikle de PLA, ABS ve PA gibi termoplastik malzemelerle basılıyor. Kalıplama sıcaklığı 180-260°C'dir. Destek ile parça arasındaki arayüzde kısmi füzyon vardır ve bu da çıkarmayı zorlaştırır. Heterojen destek, suda çözünebilir PVA, HIPS veya alkolde çözünebilir PVA malzemeleri kullanır; bu malzemeler, ıslatma ve çözünme yoluyla hasarsız bir ayırma sağlayabilir. Destek arayüzünün bağlanma gücü 1,33'e yükseltildi.
Özet
Destek kaldırma, 3D baskı sonrası işlemenin temel parçasıdır. Teknoloji seçimi, destek malzemesinin özelliklerine, parçanın geometrik karmaşıklığına ve kalite gereksinimlerine dayalı sistematik planlamayı gerektirir. Mekanik sökme işlemi olgun ve düşük maliyetlidir ve sert destekler ve basit yapılar için uygundur. Anahtar kontrol noktaları kuvvet uygulama yöntemi ve kaldırma sırasıdır. Kimyasal çözünme yüksek verime ve az hasara sahiptir. Özellikle karmaşık iç boşluklar ve heterojen destek malzemeleri için uygundur. Güvenli işletime ve atıkların bertarafına odaklanmak gerekir. İşleme sonrası kalite değerlendirmesi, temel göstergeler olarak yüzey pürüzlülüğünü, boyutsal doğruluğu ve kalıntıyı alır. Destek tasarımı optimizasyonu, yöntem kombinasyonu ve otomatik ekipmanların kullanıma sunulması yoluyla hem verimlilik hem de kalite artırılabilir. Gelecekte, akıllı destek yapısı tasarımı ve uyarlanabilir sökme ekipmanı, 3D baskılı parçaların daha yüksek hassasiyet ve daha yüksek güvenilirliğe doğru evrimini teşvik ederek teknolojik gelişim için önemli bir yön haline gelecektir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.