
Giới thiệu
Trong các quy trình in 3D chính thống như mô hình lắng đọng hợp nhất FDM và kỹ thuật in li-tô lập thể SLA, cấu trúc hỗ trợ là thành phần hy sinh cần thiết để đảm bảo hình thành thành công các tính năng lơ lửng. Theo thống kê của ngành, các cấu trúc hỗ trợ chiếm trung bình 15-35% mức tiêu thụ vật liệu in, trong khi chi phí nhân công để loại bỏ hỗ trợ có thể lên tới 40-60% tổng thời gian xử lý sau. Các khuyết tật bề mặt, sai lệch kích thước và hư hỏng thành phần do cặn hỗ trợ gây ra là những vấn đề nổi bật ảnh hưởng đến năng suất sản phẩm. Số liệu đo lường thực tế từ một nhà cung cấp phụ tùng ô tô cho thấy tỷ lệ phế liệu do tháo dỡ khung đỡ không đúng cách lên tới 8,3%. Việc làm chủ công nghệ loại bỏ hỗ trợ một cách khoa học và có hệ thống có ý nghĩa quan trọng trong việc nâng cao chất lượng và hiệu quả sản xuất của các bộ phận in 3D.
1. Phân loại các loại hỗ trợ và phương pháp loại bỏ
Cấu trúc hỗ trợ có thể được chia thành hai loại: hỗ trợ đồng nhất và hỗ trợ không đồng nhất theo đặc tính vật liệu. Giá đỡ đồng nhất được in bằng cùng chất liệu với chi tiết, chủ yếu là vật liệu nhiệt dẻo như PLA, ABS và PA. Nhiệt độ đúc là 180-260°C. Có sự hợp nhất một phần ở bề mặt tiếp xúc giữa vật đỡ và bộ phận, khiến cho việc tháo lắp trở nên khó khăn. Chất hỗ trợ không đồng nhất sử dụng vật liệu PVA, HIPS hoặc PVA hòa tan trong rượu, có thể đạt được sự phân tách không gây hư hại thông qua ngâm và hòa tan. Cường độ liên kết giao diện hỗ trợ là 98%. Xử lý nhiệt tận dụng sự khác biệt về điểm làm mềm của vật liệu để đạt được sự hỗ trợ bong tróc thông qua súng hơi nóng hoặc gia nhiệt hồng ngoại. Nhiệt độ làm việc là 80-150°C, thích hợp cho các tổ hợp vật liệu có hệ số giãn nở nhiệt chênh lệch lớn.
Việc lựa chọn phương pháp loại bỏ đòi hỏi phải xem xét toàn diện các vật liệu hỗ trợ, hình dạng bộ phận và các yêu cầu về chất lượng bề mặt. Thử nghiệm so sánh quy trình của một nhà sản xuất thiết bị y tế cho thấy đối với các cấu trúc kênh dòng chảy bên trong phức tạp, phương pháp hòa tan hóa học của chất hỗ trợ PVA hòa tan trong nước đã giảm độ nhám bề mặt bên trong từ Ra 12,5μm xuống Ra 3,2μm, độ chính xác kích thước tăng từ ±0,3mm lên ±0,15mm và hiệu suất tổng thể tăng 3,2 lần so với loại bỏ cơ học.
2. Giải thích chi tiết quá trình loại bỏ cơ học
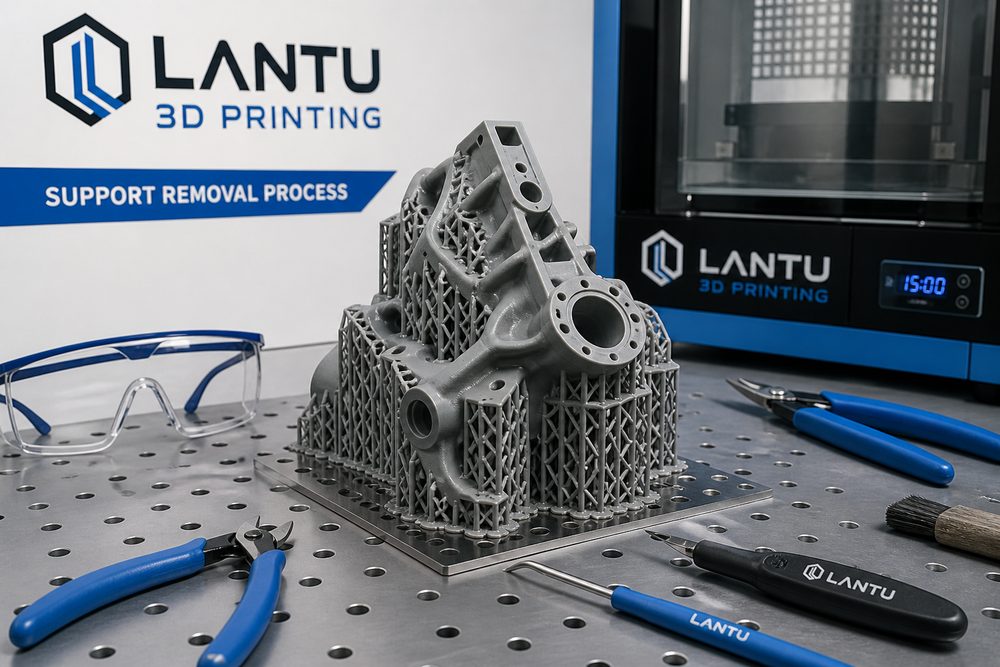
Loại bỏ cơ học hiện là phương pháp loại bỏ hỗ trợ được sử dụng rộng rãi nhất, với độ hoàn thiện quy trình cao và chi phí thiết bị thấp. Tước thủ công là phương pháp cơ bản nhất. Sử dụng kìm mũi kim, kìm chéo và các dụng cụ khác để tách dần dọc theo mặt tiếp xúc giữa giá đỡ và phôi. Nó phù hợp để loại bỏ thô các cấu trúc hình học đơn giản. Các điểm chính của hoạt động bao gồm: điểm kẹp cách giao diện 3-5mm, hướng tác dụng lực ở góc 15-30° với giao diện và thực hiện bóc tách từng bước để tránh tập trung ứng suất cục bộ. SOP của một công ty điện tử tiêu dùng quy định rằng lực bong tróc phải được kiểm soát trong phạm vi 5-15N và thời gian tác dụng lực đơn điểm phải 1mm. Các công cụ thường được sử dụng bao gồm dao tiện ích, dao khắc và cưa dây. Lựa chọn thông số cắt: góc lưỡi cắt 15-25°, tốc độ cắt 20-50mm/s, độ sâu cắt không vượt quá 2/3 độ dày đỡ. Các quy định về quy trình của nhà sản xuất phụ tùng hàng không vũ trụ yêu cầu chiều cao còn lại của giá đỡ sau khi cắt là 85% (phần thể tích), nhiệt độ ngâm 25-35°C, thời gian hòa tan 1-4 giờ. Trong trường hợp in vỏ thiết bị gia dụng, khả năng loại bỏ của giá đỡ HIPS đạt 99,5% sau khi ngâm trong 2 giờ và không có dấu vết ăn mòn dung môi rõ ràng trên bề mặt ABS của bộ phận. Cần lưu ý rằng limonene có tác dụng trương nở nhẹ trên các vật liệu styrene như ABS và PS. Nếu thời gian ngâm quá lâu, bề mặt sẽ bị dính. Nên kiểm soát thời gian ngâm
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.