
المقدمة
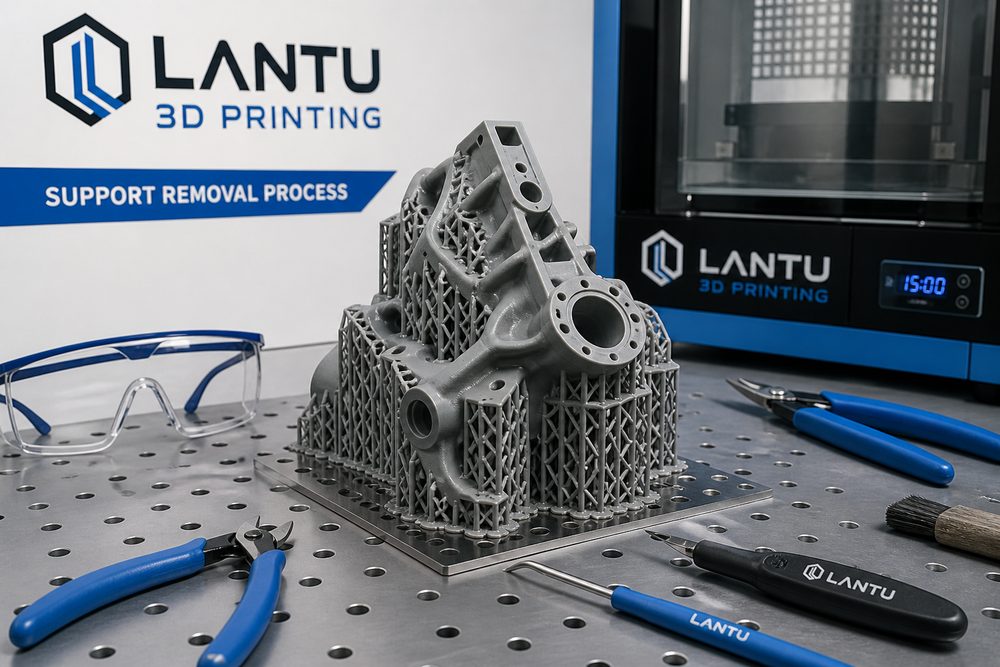
في عمليات الطباعة ثلاثية الأبعاد السائدة مثل نمذجة الترسيب المنصهر FDM والطباعة الحجرية المجسمة SLA، يعد هيكل الدعم مكونًا مضحيًا ضروريًا لضمان التكوين الناجح للميزات المعلقة. وفقًا لإحصاءات الصناعة، تمثل هياكل الدعم ما متوسطه 15-35% من استهلاك مواد الطباعة، في حين أن تكلفة ساعة العمل لإزالة الدعم يمكن أن تصل إلى 40-60% من إجمالي وقت ما بعد المعالجة. تعد عيوب السطح وانحرافات الأبعاد وتلف المكونات الناتجة عن بقايا الدعم من المشكلات البارزة التي تؤثر على إنتاجية المنتج. تظهر بيانات القياس الفعلية من مورد قطع غيار السيارات أن معدل الخردة بسبب إزالة الدعم غير المناسب يصل إلى 8.3%. يعد إتقان تقنية إزالة الدعم العلمي والمنهجي ذا أهمية أساسية لتحسين جودة وكفاءة إنتاج الأجزاء المطبوعة ثلاثية الأبعاد.
1. تصنيف أنواع الدعم وطرق الإزالة
يمكن تقسيم الهياكل الداعمة إلى فئتين: دعامات متجانسة ودعامات غير متجانسة وفقًا لخصائص المادة. تتم طباعة الدعامة المتجانسة بنفس مادة الجزء، وخاصة المواد البلاستيكية الحرارية مثل PLA، وABS، وPA. درجة حرارة التشكيل هي 180-260 درجة مئوية. يوجد اندماج جزئي في الواجهة بين الدعامة والجزء، مما يجعل عملية الإزالة صعبة. يستخدم الدعم غير المتجانس مواد PVA القابلة للذوبان في الماء أو HIPS أو مواد PVA القابلة للذوبان في الكحول، والتي يمكن أن تحقق فصلًا خاليًا من الأضرار من خلال النقع والذوبان. قوة ربط واجهة الدعم هي 85% (الجزء الحجمي)، درجة حرارة النقع 25-35 درجة مئوية، وقت الذوبان 1-4 ساعات. وفي حالة طباعة غلاف جهاز منزلي، وصلت سلامة إزالة دعامة HIPS إلى 99.5% بعد نقعها لمدة ساعتين، ولم تكن هناك آثار واضحة للتآكل بالمذيبات على سطح ABS للجزء. تجدر الإشارة إلى أن الليمونين له تأثير انتفاخ طفيف على مواد الستايرين مثل ABS وPS. إذا كان وقت النقع طويلاً جدًا، فسيصبح السطح لزجًا. يوصى بالتحكم في وقت النقع إلى أقل من 6 ساعات والتنظيف والتجفيف في الوقت المناسب.
تعد تدابير السلامة الخاصة بالذوبان الكيميائي أمرًا بالغ الأهمية. يمكن أن تصل قيمة BOD لسائل النفايات الناتج عن إذابة PVA القابل للذوبان في الماء إلى 500-1500 مجم / لتر، ويجب أن يتم امتصاصه بواسطة الكربون المنشط أو معالجته بيولوجيًا قبل أن يتم تفريغه. الليمونين هو سائل قابل للاشتعال مع نقطة وميض تبلغ 48 درجة مئوية. يجب أن يكون موقع التشغيل مجهزًا بمعدات كهربائية وأنظمة تهوية مقاومة للانفجار. يجب أن يكون تركيز الليمونين في الهواء أقل من 30 جزء في المليون (TLV-TWA). تتطلب لوائح السلامة الخاصة بشركة خدمات الطباعة ثلاثية الأبعاد تنفيذ عمليات الذوبان في أغطية دخان مستقلة، وارتداء المشغلين قفازات ونظارات واقية مقاومة للمواد الكيميائية، ويتم جمع النفايات السائلة وإسنادها إلى وكالة مؤهلة للتخلص منها.
تشمل معالجة ما بعد الذوبان التنظيف والتجفيف وتعديل السطح. تنظيف بالماء منزوع الأيونات أو الإيثانول لإزالة المذيبات المتبقية والمنتجات الذائبة. وقت التنظيف هو 5-10 دقائق. معلمات التجفيف: تجفيف بالهواء في درجة حرارة الغرفة لمدة 2-4 ساعات أو تجفيف بالهواء الساخن (60-80 درجة مئوية) لمدة 30-60 دقيقة لضمان أن محتوى الرطوبة للمنتج أقل من 0.1%. بالنسبة للأجزاء ذات متطلبات الدقة العالية، يلزم فحص الأبعاد وتلميع السطح الضروري بعد الذوبان. معايير مصنع معين لأطقم الأسنان: يتم التحكم في انحراف الأبعاد بعد معالجة الذوبان ضمن ±0.1mm، وخشونة السطح Ra
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.