
Pendahuluan: Stabilitas SLS berasal dari pengelolaan detail
Cetak nylon dengan SLS banyak digunakan dalam elektronik konsumen, interior otomotif, jig dan fixture, serta alat bantu medis karena tidak memerlukan support tradisional dan cocok untuk struktur kompleks serta komponen fungsional volume kecil. Namun, risiko pada banyak proyek bukan terletak pada “bisa dicetak atau tidak”, melainkan pada apakah dimensi komponen dalam satu batch konsisten, permukaannya seragam, dan kekuatannya dapat direproduksi. Untuk mewujudkan pengiriman yang stabil, bubuk, mesin, nesting, pendinginan, dan pascaproses harus dikelola sebagai satu sistem.
1. Kondisi bubuk menentukan batas bawah kualitas pembentukan
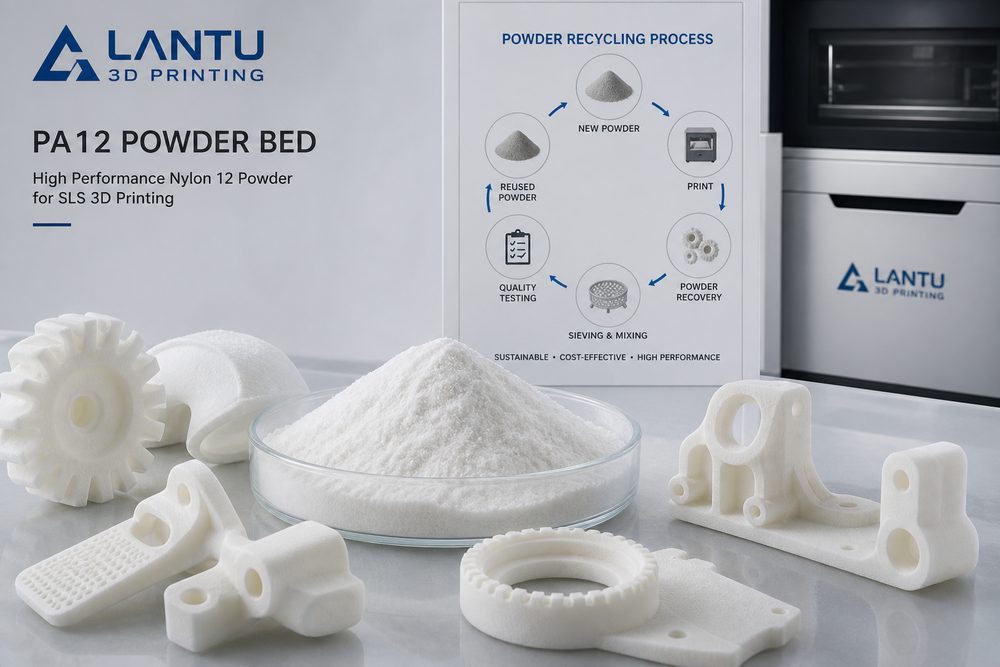
Distribusi ukuran partikel, kadar air, fluiditas, dan rasio penggunaan ulang bubuk PA12 akan langsung memengaruhi kualitas penyebaran bubuk. Bubuk yang menyerap kelembapan mudah menyebabkan sintering tidak merata, permukaan menguning, atau penurunan kekuatan; sementara rasio bubuk lama yang terlalu tinggi dapat membuat komponen menjadi lebih rapuh. Dalam praktiknya, perusahaan perlu mencatat rasio bubuk baru, batch penggunaan, waktu pengeringan bubuk, dan kelembapan lingkungan, lalu membangun log sirkulasi bubuk. Untuk komponen fungsional dengan tuntutan tinggi, variasi batch dapat dikurangi dengan menetapkan rasio bubuk baru/lama yang tetap dan melakukan uji tarik sampling.
2. Strategi nesting memengaruhi dimensi dan biaya
SLS tampak seperti dapat menumpuk komponen sebanyak mungkin dalam satu build chamber, tetapi jarak antarbagian, orientasi penempatan, dan distribusi panas akan memengaruhi warpage serta deviasi dimensi. Komponen berbentuk panjang sebaiknya tidak disusun terlalu rapat dalam satu arah yang sama, sedangkan struktur dinding tipis perlu menyediakan ruang pembuangan panas yang cukup. Nesting juga memengaruhi biaya: meningkatkan utilisasi chamber dapat membagi beban waktu mesin, tetapi penumpukan yang berlebihan akan meningkatkan risiko pembersihan bubuk dan scrap. Strategi yang tepat adalah menyeimbangkan lead time, arah kekuatan, efisiensi pascaproses, dan risiko pembentukan.
3. Kurva suhu dan ritme pendinginan tidak boleh diabaikan
Inti dari proses SLS adalah menjaga powder bed pada zona suhu stabil yang mendekati titik leleh. Pemanasan awal yang tidak cukup akan menyebabkan ikatan antar lapisan lemah, sedangkan suhu yang terlalu tinggi mudah memicu penggumpalan atau deformasi. Pendinginan setelah pencetakan selesai juga sama pentingnya; membuka chamber dan mengambil komponen secara paksa memang mempersingkat waktu tunggu, tetapi dapat menyebabkan warpage dan tegangan internal. Untuk komponen yang sensitif terhadap dimensi, waktu pendinginan standar harus ditetapkan, dan suhu saat membuka chamber perlu dimasukkan ke dalam catatan produksi.
4. Pascaproses dan inspeksi meningkatkan keandalan pengiriman
Pembersihan bubuk, sandblasting, pewarnaan, impregnasi, dan pemeriksaan perakitan menentukan kesan akhir pelanggan terhadap komponen. Pesanan batch harus menetapkan konfirmasi first article, inspeksi dimensi sampling, dan standar tingkat tampilan permukaan. Untuk komponen fungsional seperti snap-fit, engsel, dan housing dinding tipis, pengujian perakitan atau uji siklus dapat ditambahkan agar tidak terjadi situasi “secara visual lolos, tetapi gagal saat digunakan”.
Kesimpulan
Daya saing cetak nylon dengan SLS bukan terletak pada kecepatan satu mesin, melainkan pada kombinasi manajemen bubuk, parameter proses, pengalaman nesting, pascaproses, dan standar inspeksi. Jika perusahaan dapat mendigitalkan, membakukan dalam formulir, dan membuat setiap tahap dapat ditelusuri, maka kualitas yang stabil dan lead time yang dapat diprediksi dapat dipertahankan pada pesanan volume kecil dan multi-varian.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.