
Pendahuluan: Pemilihan material untuk komponen fungsional tidak boleh hanya melihat nama material
Dalam proyek 3D printing, banyak kegagalan bukan karena model tidak bisa dicetak, melainkan karena material ditetapkan terlalu cepat. Sampel yang tampak layak secara visual masih bisa menyebabkan rework jika mengalami deformasi, retak, atau mengembang karena menyerap kelembapan saat dirakit, tahan suhu, menerima beban, atau dipakai dalam jangka panjang. Saat menangani proyek dari desain hingga penyerahan fisik, lantu3D biasanya terlebih dahulu memecah kebutuhan menjadi lima kategori indikator: performa mekanis, kondisi lingkungan, stabilitas dimensi, tuntutan permukaan, dan volume penyerahan. Setelah itu, barulah material dan proses diputuskan, bukan sekadar memilih secara sederhana antara “resin, nylon, logam”.
Contohnya, untuk komponen housing, sampel presentasi mungkin lebih cocok menggunakan resin fotosensitif jenis SLA agar permukaan halus dan lead time lebih singkat; sedangkan komponen untuk validasi perakitan mungkin lebih sesuai memakai SLS PA12 karena ketangguhan, ketahanan bentur, dan performa isotropiknya lebih stabil; jika bagian harus menahan beban kontinu atau lingkungan bersuhu tinggi, maka perlu evaluasi lebih lanjut terhadap nylon yang diperkuat serat kaca, resin tahan panas, atau solusi cetak logam. Nilai inovasi material bukan pada mengejar istilah baru, melainkan mengubah kemampuan material menjadi hasil engineering yang bisa diverifikasi, diserahkan, dan dipesan ulang.
1. Definisikan dulu skenario penggunaan, lalu bangun kandidat material
Langkah pertama dalam memilih material adalah mendefinisikan kondisi kerja yang nyata. Indikator yang umum meliputi rentang suhu kerja, beban kontinu, benturan sesaat, media yang bersentuhan, metode perakitan, gesekan permukaan, tingkat flame retardant, dan warna tampilan. Jika klien hanya memberi deskripsi seperti “kuat”, “tahan lama”, atau “mirip hasil injection molding”, tim engineering perlu menggali lebih jauh: arah beban seperti apa, apakah boss sekrup akan sering dibongkar pasang, apakah bersentuhan dengan minyak atau alkohol, apakah toleransi dimensi harus dijaga dalam ±0,2 mm, dan apakah masa pakai hanya untuk display sekali pakai atau operasi jangka panjang.
Kandidat material dapat disusun berdasarkan proses. Resin SLA cocok untuk part tampilan, part transparan, dan model detail; ketebalan layer umum 0,05-0,1 mm, permukaannya sangat halus tetapi ketangguhan dan ketahanan cuaca perlu dievaluasi dengan hati-hati. PA12 pada proses SLS cocok untuk struktur kompleks, komponen fungsional batch kecil, dan struktur snap-fit; ketebalan layer umum 0,1-0,15 mm, dan dukungan dari powder memudahkan realisasi rongga yang rumit. Part nylon hasil MJF stabil dalam konsistensi batch dan detail. Cetak logam SLM cocok untuk struktur berkekuatan tinggi, tahan panas, atau ringan, tetapi perlu mempertimbangkan pelepasan support, heat treatment, acuan machining, dan biaya inspeksi.
2. Gunakan verifikasi sampel untuk menggantikan penilaian subjektif
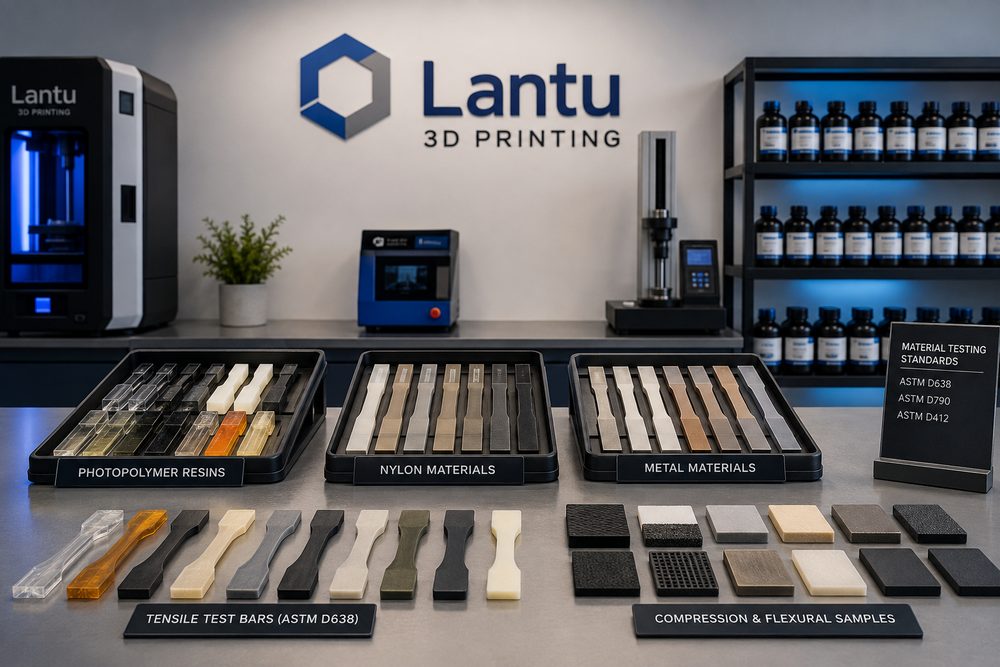
Inovasi material harus melewati verifikasi. Untuk komponen fungsional, disarankan membuat sampel standar dan sampel struktur representatif sebelum produksi resmi. Sampel standar dapat mengacu pada kebutuhan uji tarik, lentur, impact, atau heat deflection, sedangkan sampel struktur representatif mencakup fitur nyata seperti dinding tipis, snap-fit, ulir, posisi lubang, lengan kantilever, dan bidang perakitan. Kombinasi keduanya membantu mencegah masalah “parameter material terlihat bagus, tetapi part tidak nyaman dipakai di lapangan”.
Saat verifikasi, arah cetak, ketebalan layer, posisi penempatan, metode pascaproses, dan hasil pengujian harus dicatat. Sebagai contoh, pada part nylon, jika snap-fit dibengkokkan berulang kali pada arah Z, ikatan antar layer dan orientasi penempatan akan sangat memengaruhi umur pakai. Jika part digunakan di lingkungan lembap, perubahan dimensi akibat penyerapan air juga harus dievaluasi lebih awal. Pada part resin, waktu secondary curing yang terlalu lama dapat meningkatkan kekerasan tetapi menurunkan ketangguhan, sementara secondary curing yang kurang dapat menyebabkan permukaan lengket atau performa jangka panjang yang tidak stabil. Karena itu, laporan verifikasi tidak boleh hanya menulis “lulus”, melainkan harus menyertakan kondisi proses yang dapat dilacak.
3. Material dan desain struktur harus dioptimalkan secara bersamaan
Banyak masalah material bisa dikurangi risikonya melalui desain struktur. Komponen berdinding tipis tidak otomatis andal hanya dengan mengganti ke material yang “lebih kuat”; ketebalan dinding yang tepat, transisi radius, rib penguat, dan jalur penyaluran beban sering kali jauh lebih efektif. Umumnya, komponen display bisa dimulai dari ketebalan dinding 1,0-1,5 mm, sedangkan komponen nylon fungsional biasanya disarankan memiliki area kritis penerima beban di atas 2,0 mm. Boss sekrup perlu ditambah radius di akar dan rib penguat di sisi luar untuk menghindari konsentrasi tegangan. Untuk bagian yang panjang, arah warping dan strategi support harus dipertimbangkan; bila perlu, part dibagi lalu dirakit kembali.
lantu3D menekankan manajemen kolaboratif dari “blueprint ke penyerahan”, yaitu meninjau material, proses, modifikasi struktur, dan metode inspeksi secara terpadu sebelum penawaran dan produksi. Jika klien tetap memilih material tertentu, tim engineering juga akan menandai batas risikonya. Misalnya, part resin transparan cocok untuk tampilan dan verifikasi visual-optik, tetapi tidak seharusnya disamakan langsung dengan performa tahan bentur jangka panjang dari PC injection molding. Dengan membawa risiko ke tahap review desain lebih awal, biasanya waktu yang dihemat jauh lebih besar dibanding rework produk jadi.
4. Pascaproses dan inspeksi menentukan kualitas akhir penyerahan
Performa material tidak berhenti saat pencetakan selesai. Part nylon SLS perlu pembersihan powder, sandblasting, pewarnaan, atau impregnasi; kekasaran permukaan dan porositas akan memengaruhi tampilan dan kesulitan pembersihan. Part resin SLA perlu dicuci, secondary curing, pengamplasan, dan pengecatan; pengamplasan berlebihan dapat mengubah dimensi. Part logam biasanya memerlukan pelepasan support, heat treatment, sandblasting, finishing CNC, dan pengukuran coordinate measuring machine. Jika jalur pascaproses tidak dievaluasi sejak tahap pemilihan material, estimasi harga dan lead time akan meleset.
Metode inspeksi juga harus sesuai dengan penggunaan. Part tampilan fokus pada permukaan, perbedaan warna, dan rasa saat dirakit; part fungsional harus memeriksa dimensi kritis, ulir, posisi lubang, kerataan, dan area penerima beban; part logam mungkin juga memerlukan densitas, kekerasan, nondestructive testing, atau sertifikat material. Untuk pesanan berulang, disarankan membangun catatan first article dan tabel traceability batch, termasuk nomor batch material, mesin, parameter proses, operator pascaproses, dan hasil inspeksi agar optimasi berkelanjutan lebih mudah dilakukan.
Kesimpulan: inti inovasi material adalah penyerahan yang bisa diverifikasi
Inovasi material dalam 3D printing bukan sekadar mengganti nama material, melainkan membangun closed loop antara skenario, material, proses, struktur, pascaproses, dan inspeksi. Saat memilih layanan 3D printing, perusahaan sebaiknya memperhatikan apakah penyedia layanan mampu mengajukan rencana verifikasi, batas risiko, dan standar penyerahan. Nilai lantu3D terletak pada menghubungkan ide awal, desain engineering, dan penyerahan fisik, sehingga pemilihan material berubah dari penilaian berbasis pengalaman menjadi keputusan engineering yang terdigitalisasi, terproses, dan dapat ditelusuri.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.