
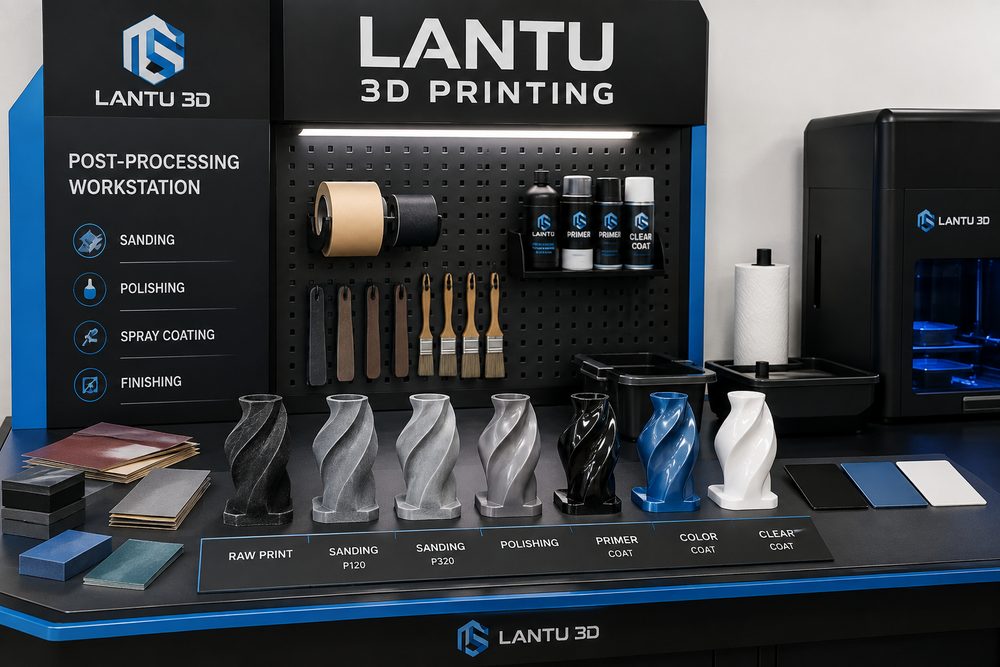
Pendahuluan: Dari “bisa dicetak” ke “siap dikirim”
Dalam proyek pencetakan 3D, klien biasanya pertama kali memperhatikan kecepatan produksi dan harga material, tetapi tahap yang benar-benar menentukan kualitas pengiriman umumnya terjadi setelah proses pencetakan selesai. Pelepasan support, pembersihan bubuk, curing, perlakuan panas, pengamplasan, sandblasting, pewarnaan, pengecatan, dan pemeriksaan ulang dimensi akan bersama-sama menentukan apakah suatu komponen layak untuk display, perakitan, atau penggunaan skala kecil. lantu3D memandang pascaproses sebagai proses kunci yang menghubungkan model digital dengan pengiriman fisik, bukan sekadar “langkah mempercantik”.
Misalnya, komponen SLA berbahan resin yang curing sekundernya kurang memadai dapat terus menyusut pada struktur berdinding tipis selama minggu berikutnya; komponen nilon SLS yang pembersihan bubuknya tidak tuntas dapat menyisakan serbuk di saluran dan area kait sehingga mengganggu perakitan; komponen logam SLM dengan kurva perlakuan panas yang tidak stabil dapat mengalami perpindahan acuan pemesinan akibat tegangan sisa internal. Untuk sampel yang membutuhkan perakitan, skema pascaproses harus sudah dimasukkan pada tahap penawaran dan review desain, bukan diperbaiki secara mendadak setelah pencetakan selesai.
1. Batas Penerapan Proses Pascaproses yang Umum
Komponen resin SLA dan DLP biasanya memerlukan pencucian dengan alkohol, curing UV kedua, perapian bekas support, dan pengecatan permukaan. Untuk komponen transparan, prosesnya bisa ditambah pengamplasan bertahap dengan grit berbeda, clear coat, atau polishing. Komponen nilon SLS umumnya melalui pendinginan, pembersihan bubuk, sandblasting, pewarnaan, dan impregnasi; jika digunakan untuk validasi fungsi, diameter lubang, elastisitas kait, dan area sisipan ulir perlu diperiksa secara khusus. Komponen FDM memiliki garis lapisan yang jelas, sehingga cocok untuk peningkatan tampilan melalui pengamplasan kasar, dempul, primer, dan cat, tetapi permukaan perakitan yang membutuhkan presisi tinggi sebaiknya tidak diberi lapisan yang terlalu tebal.
Pascaproses pada pencetakan logam lebih dekat ke proses manufaktur teknik, dan biasanya mencakup pelepasan support, perlakuan panas, wire cutting, finishing CNC, sandblasting, shot peening, anodizing, atau passivation. Mengambil contoh paduan titanium Ti6Al4V, suhu perlakuan panas, waktu penahanan, dan metode pendinginan akan memengaruhi kestabilan struktur; untuk struktur penahan beban, catatan batch dan laporan inspeksi penting harus tetap disimpan. Pascaproses pada tiap material tidak selalu semakin banyak semakin baik; pengamplasan berlebihan dapat merusak dinding tipis, sementara lapisan cat yang terlalu tebal dapat memengaruhi celah pasangan komponen.
2. Bagaimana Pascaproses Membalik Pengaruh ke Desain
Pascaproses akan memakan ruang, mengubah kondisi permukaan, dan menimbulkan perubahan dimensi, sehingga pada tahap desain perlu disediakan allowance proses. Untuk komponen estetika yang akan dicat, area kait, poros putar, dan slot perakitan perlu disisakan celah 0,1-0,3 mm; untuk bidang yang perlu diamplas, hindari membuat rusuk penentu posisi terlalu tipis; untuk rongga yang perlu dibersihkan dari bubuk, buat lubang pembuangan yang cukup dan hindari lubang buta yang terlalu panjang. Pada komponen transparan, titik support sebaiknya dihindarkan dari area visual utama karena polishing sulit sepenuhnya menghilangkan bekas support yang dalam.
Dalam proses review model, lantu3D biasanya membagi risiko pascaproses menjadi tiga kategori: risiko tampilan, risiko perakitan, dan risiko kekuatan. Risiko tampilan berfokus pada keseragaman cat, perbedaan warna, dan garis lapisan; risiko perakitan berfokus pada ketebalan lapisan, sisa bubuk, dan posisi insert; risiko kekuatan berfokus pada perlakuan panas, kerusakan saat pelepasan support, dan retak mikro permukaan. Dengan mengajukan pertanyaan-pertanyaan ini sebelum model disetujui, rework dan pencetakan ulang dapat dikurangi.
3. Metode Kontrol Proses yang Dapat Diterapkan
Pertama, buat kartu proses tingkat sampel yang mencatat material, ketebalan layer, orientasi cetak, langkah pascaproses, parameter penting, dan hasil inspeksi. Kedua, untuk dimensi kritis, gunakan kontrol tiga titik: prediksi sebelum cetak, pengukuran sebelum pascaproses, dan pengukuran ulang setelah pascaproses, agar tidak hanya melihat hasil akhir tetapi juga dapat menelusuri sumber penyimpangan. Ketiga, untuk komponen estetika, buat sampel warna atau tekstur pada area kecil terlebih dahulu untuk memastikan standar yang diterima klien sebelum masuk ke pengecatan seluruh komponen. Keempat, untuk komponen batch, lakukan persetujuan first article, terutama pada batch pewarnaan, pengecatan, dan perlakuan panas.
Dalam komunikasi pengiriman, perlu dijelaskan perbedaan antara “komponen cetak warna asli”, “komponen dengan pengamplasan dasar”, “komponen display dengan pengecatan”, dan “komponen rekayasa dengan proses machining”. Setiap tingkat memiliki biaya, waktu, dan standar penerimaan yang berbeda. Jika klien hanya membutuhkan verifikasi struktur, pascaproses estetika yang terlalu tinggi akan menambah biaya yang tidak perlu; jika klien menggunakannya untuk pameran atau presentasi tender, detail permukaan, warna, dan tekstur sentuhan akan langsung memengaruhi citra profesional.
4. Pemeriksaan Kualitas dan Peringatan Risiko
Setelah pascaproses selesai, perlu dilakukan pemeriksaan tiga aspek: tampilan, dimensi, dan fungsi. Pemeriksaan tampilan mencakup perbedaan warna, partikel, bekas aliran cat, goresan, dan sisa titik support; pemeriksaan dimensi mencakup posisi lubang kritis, bidang perakitan, ketebalan kait, dan bidang acuan; pemeriksaan fungsi mencakup uji pasang-lepas, putaran, beban, penyegelan, atau instalasi. Untuk komponen fungsi yang digunakan dalam jangka panjang, perubahan akibat suhu dan kelembapan, sinar UV, media kimia, dan beban berulang juga harus diperhatikan.
Risiko yang umum terjadi meliputi: komponen resin menjadi rapuh akibat curing berlebihan, komponen nilon mengalami sedikit perubahan dimensi setelah pewarnaan, komponen logam meninggalkan titik konsentrasi tegangan saat support dilepas, dan lapisan cat menutupi tulisan kecil atau tekstur halus. Cara yang efektif bukan menjanjikan “tanpa risiko sama sekali”, melainkan memindahkan risiko ke tahap desain dan review proses terlebih dahulu, lalu menurunkan ketidakpastian melalui langkah-langkah yang dapat diverifikasi.
Kesimpulan
Pascaproses menentukan apakah proyek pencetakan 3D hanya berhenti sebagai benda hasil cetak atau benar-benar menjadi produk yang siap dikirim. Bagi lantu3D, pascaproses bukan proses yang berdiri sendiri, melainkan bagian dari manajemen siklus hidup yang menghubungkan review desain, pemilihan material, parameter pencetakan, inspeksi kualitas, dan penerimaan klien. Hanya dengan memasukkan pascaproses sejak awal perencanaan, keseimbangan yang stabil antara biaya, waktu, tampilan, dan fungsi dapat dicapai.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.