
परिचय: SLS की स्थिरता बारीक प्रबंधन से आती है
परंपरागत सपोर्ट की आवश्यकता न होने, जटिल संरचनाओं और छोटे बैच के कार्यात्मक पुर्जों के लिए उपयुक्त होने के कारण SLS नायलॉन प्रिंटिंग का व्यापक उपयोग कंज़्यूमर इलेक्ट्रॉनिक्स, ऑटोमोटिव इंटीरियर, जिग्स-फिक्स्चर और मेडिकल सहायक उपकरणों में होता है। लेकिन कई परियोजनाओं का जोखिम “प्रिंट हो पाएगा या नहीं” से नहीं, बल्कि इस बात से जुड़ा होता है कि एक ही बैच के पुर्जों के आयाम कितने एकसमान हैं, सतह कितनी समान है, और ताकत कितनी दोहराई जा सकती है। स्थिर डिलीवरी सुनिश्चित करने के लिए पाउडर, मशीन, लेआउट, कूलिंग और पोस्ट-प्रोसेसिंग को एक समग्र प्रणाली के रूप में प्रबंधित करना आवश्यक है।
1. पाउडर की स्थिति ही निर्माण की निचली सीमा तय करती है
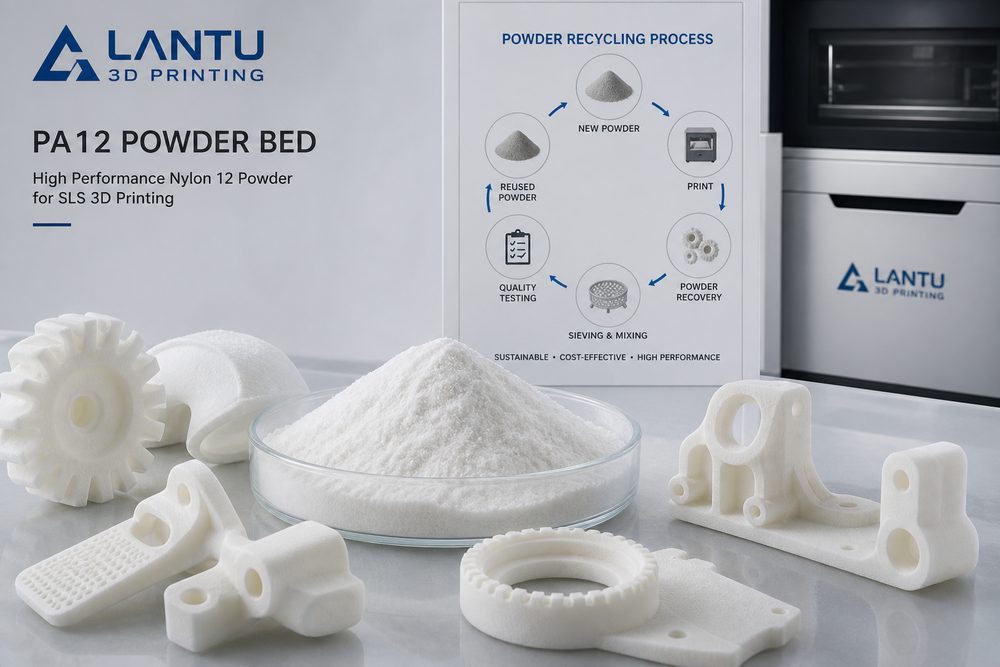
PA12 पाउडर का कण आकार वितरण, नमी की मात्रा, प्रवाह क्षमता और पुनः उपयोग का अनुपात सीधे पाउडर बिछाने की गुणवत्ता को प्रभावित करता है। नमी सोख लेने पर पाउडर में सिंटरिंग असमान हो सकती है, सतह पीली पड़ सकती है या मजबूती घट सकती है; जबकि पुराने पाउडर का अनुपात बहुत अधिक होने पर पुर्जे अधिक भंगुर हो सकते हैं। व्यवहार में नए पाउडर का अनुपात, उपयोग किए गए बैच, पाउडर सुखाने का समय और पर्यावरणीय आर्द्रता दर्ज करनी चाहिए, और पाउडर रोटेशन का एक रजिस्टर बनाना चाहिए। उच्च-मानक कार्यात्मक पुर्जों के लिए नए और पुराने पाउडर के निश्चित अनुपात तथा सैंपल तन्यता परीक्षण के माध्यम से बैच-स्तरीय उतार-चढ़ाव कम किया जा सकता है।
2. लेआउट रणनीति आयाम और लागत दोनों को प्रभावित करती है
SLS में ऐसा लग सकता है कि बिल्ड चैंबर को पूरी तरह भरकर लेआउट किया जा सकता है, लेकिन पुर्जों के बीच की दूरी, उनकी दिशा और ऊष्मा वितरण वॉरपेज तथा आयामी विचलन को प्रभावित करते हैं। लंबे-आकार के पुर्जों को एक ही दिशा में बहुत घना नहीं लगाना चाहिए; पतली दीवारों वाली संरचनाओं के लिए पर्याप्त ऊष्मा-अपसारण स्थान छोड़ना चाहिए। लेआउट लागत को भी प्रभावित करता है: चैंबर उपयोग दर बढ़ाने से मशीन समय का विभाजन बेहतर होता है, लेकिन अत्यधिक ठूंस-ठूंस कर रखने से पाउडर सफाई और स्क्रैप का जोखिम बढ़ जाता है। उपयुक्त रणनीति डिलीवरी समय, शक्ति की दिशा, पोस्ट-प्रोसेसिंग दक्षता और निर्माण जोखिम के बीच संतुलन बनाना है।
3. तापमान वक्र और कूलिंग चक्र को नज़रअंदाज़ नहीं किया जा सकता
SLS प्रक्रिया का मूल यह है कि पाउडर बेड को गलनांक के निकट एक स्थिर तापमान क्षेत्र में रखा जाए। अपर्याप्त प्रीहीटिंग से परतों के बीच बंधन कमजोर होता है, जबकि अत्यधिक तापमान से जमाव या विकृति हो सकती है। प्रिंटिंग पूरी होने के बाद कूलिंग भी उतनी ही महत्वपूर्ण है; चैंबर को जल्दी खोलकर पुर्जे निकाल लेना प्रतीक्षा समय तो घटाता है, लेकिन वॉरपेज और आंतरिक तनाव ला सकता है। आयाम-संवेदनशील पुर्जों के लिए मानक कूलिंग समय निर्धारित करना चाहिए और चैंबर खोलने के तापमान को उत्पादन रिकॉर्ड में शामिल करना चाहिए।
4. पोस्ट-प्रोसेसिंग और निरीक्षण डिलीवरी की विश्वसनीयता बढ़ाते हैं
पाउडर सफाई, सैंडब्लास्टिंग, रंगाई, इम्प्रेगनेशन और असेंबली निरीक्षण यह तय करते हैं कि ग्राहक को पुर्जे का अंतिम अनुभव कैसा मिलेगा। बैच ऑर्डरों में प्रथम-आर्टिकल पुष्टि, सैंपल आयामी निरीक्षण और उपस्थिति-स्तर मानक निर्धारित होने चाहिए। स्नैप-फिट, हिंग, पतली-दीवार वाले हाउसिंग जैसे कार्यात्मक पुर्जों के लिए असेंबली परीक्षण या साइक्लिक टेस्ट भी जोड़ा जा सकता है, ताकि “दिखने में ठीक है लेकिन उपयोग में फेल हो जाता है” जैसी स्थिति से बचा जा सके।
निष्कर्ष
SLS नायलॉन प्रिंटिंग की प्रतिस्पर्धात्मकता केवल एक मशीन की गति में नहीं, बल्कि पाउडर प्रबंधन, प्रक्रिया पैरामीटर, लेआउट अनुभव, पोस्ट-प्रोसेसिंग और निरीक्षण मानकों के संयोजन में है। यदि कंपनियाँ इन चरणों को डेटा-आधारित, फ़ॉर्म-आधारित और ट्रेस करने योग्य बना सकें, तो वे छोटे बैच और बहु-प्रकार के ऑर्डरों में स्थिर गुणवत्ता और पूर्वानुमेय डिलीवरी समय बनाए रख सकती हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।