
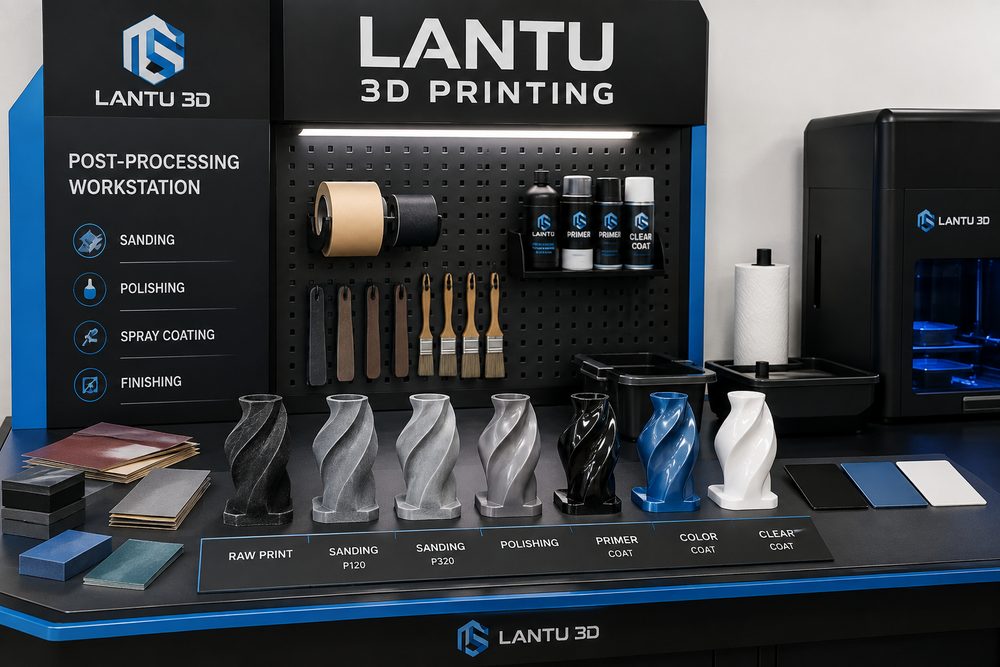
परिचय: “प्रिंट हो जाना” से “डिलीवर करने योग्य” बनने तक की पोस्ट-प्रोसेसिंग सीमा
3D प्रिंटिंग परियोजनाओं में ग्राहक अक्सर सबसे पहले निर्माण गति और सामग्री लागत पर ध्यान देते हैं, लेकिन वास्तविक डिलीवरी गुणवत्ता को प्रभावित करने वाला चरण सामान्यतः प्रिंट पूरा होने के बाद आता है। सपोर्ट हटाना, पाउडर साफ़ करना, क्योरिंग, हीट ट्रीटमेंट, सैंडिंग, सैंडब्लास्टिंग, रंगाई, स्प्रे पेंटिंग और आयाम पुनः-जांच—ये सभी मिलकर तय करते हैं कि कोई भाग प्रदर्शन, असेंबली या छोटे बैच के उपयोग के योग्य है या नहीं। ब्लूप्रिंट थ्रीडी परियोजना प्रबंधन में पोस्ट-प्रोसेसिंग को डिजिटल मॉडल से भौतिक डिलीवरी तक पहुँचने की एक प्रमुख प्रक्रिया मानता है, न कि केवल “सौंदर्यीकरण” का चरण।
उदाहरण के लिए, यदि SLA फोटो-क्योर किए गए भाग की द्वितीयक क्योरिंग पर्याप्त न हो, तो उसकी पतली दीवार वाली संरचना अगले एक सप्ताह में भी सिकुड़ती रह सकती है; यदि SLS नायलॉन भाग की सफ़ाई पूरी तरह न हो, तो छिद्रों और स्नैप-फिट स्थानों में पाउडर बच सकता है और असेंबली प्रभावित हो सकती है; यदि धातु SLM भाग का हीट ट्रीटमेंट कर्व अस्थिर हो, तो आंतरिक अवशिष्ट तनाव मशीनिंग रेफ़रेंस को खिसका सकता है। जिन नमूनों में असेंबली की आवश्यकता होती है, उनके लिए पोस्ट-प्रोसेसिंग योजना को कोटेशन और डिज़ाइन समीक्षा चरण में ही शामिल करना चाहिए; प्रिंट समाप्त होने के बाद इसे अचानक सुधारने की कोशिश नहीं करनी चाहिए।
1. सामान्य पोस्ट-प्रोसेसिंग प्रक्रियाओं की उपयोग-सीमा
SLA और DLP रेज़िन भागों में आमतौर पर अल्कोहल सफ़ाई, द्वितीयक UV क्योरिंग, सपोर्ट-पॉइंट ट्रिमिंग और सतह पेंटिंग की आवश्यकता होती है। पारदर्शी भागों में क्रमिक सैंडपेपर पॉलिशिंग, क्लियर कोट या पॉलिशिंग भी शामिल हो सकती है। SLS नायलॉन भागों की सामान्य प्रक्रिया ठंडा करना, पाउडर हटाना, सैंडब्लास्टिंग, रंगाई और इम्प्रेगनेशन होती है; यदि इन्हें फ़ंक्शनल वैलिडेशन के लिए उपयोग करना है, तो छिद्र व्यास, स्नैप-फिट लचीलेपन और थ्रेडेड इंसर्ट क्षेत्रों की विशेष जाँच करनी चाहिए। FDM भागों में परतों के निशान स्पष्ट होते हैं, इसलिए बाहरी रूप सुधारने के लिए मोटी सैंडिंग, पुट्टी, प्राइमर और पेंट उपयोगी होते हैं, लेकिन जहाँ उच्च आयामी सटीकता चाहिए, वहाँ मोटी कोटिंग से बचना चाहिए।
धातु प्रिंटिंग की पोस्ट-प्रोसेसिंग इंजीनियरिंग निर्माण प्रक्रिया के अधिक निकट होती है और इसमें अक्सर सपोर्ट हटाना, हीट ट्रीटमेंट, वायर-कटिंग, CNC फिनिशिंग, सैंडब्लास्टिंग, शॉट पीनिंग, एनोडाइजिंग या पैसिवेशन शामिल होता है। उदाहरण के लिए, टाइटेनियम मिश्रधातु Ti6Al4V में हीट ट्रीटमेंट तापमान, होल्डिंग समय और शीतलन विधि संगठनात्मक स्थिरता को प्रभावित करते हैं; भार वहन करने वाली संरचनाओं के लिए प्रमुख बैच रिकॉर्ड और निरीक्षण रिपोर्ट भी सुरक्षित रखनी चाहिए। विभिन्न सामग्रियों में अधिक पोस्ट-प्रोसेसिंग हमेशा बेहतर नहीं होती—अत्यधिक सैंडिंग पतली दीवारों को नुकसान पहुँचा सकती है, और बहुत मोटी कोटिंग फिटिंग क्लियरेंस को प्रभावित कर सकती है।
2. पोस्ट-प्रोसेसिंग कैसे डिज़ाइन को उल्टा प्रभावित करती है
पोस्ट-प्रोसेसिंग स्थान घेरती है, सतह की स्थिति बदलती है और आयामों में परिवर्तन लाती है, इसलिए डिज़ाइन चरण में प्रक्रिया-भत्ता पहले से रखना आवश्यक है। जिन बाहरी भागों पर पेंटिंग करनी है, उनके स्नैप-फिट, शाफ्ट और असेंबली स्लॉट स्थानों पर 0.1-0.3 मिमी का क्लियरेंस छोड़ना चाहिए; जिन समतल सतहों पर सैंडिंग होगी, वहाँ महत्वपूर्ण पोज़िशनिंग रिब्स बहुत पतले नहीं होने चाहिए; जिन आंतरिक गुहाओं में पाउडर हटाना है, वहाँ पर्याप्त पाउडर-रिलीज़ होल होने चाहिए और लंबे ब्लाइंड होल से बचना चाहिए। पारदर्शी भागों के लिए सपोर्ट पॉइंट को मुख्य दृश्य सतह से जितना संभव हो दूर रखना चाहिए, क्योंकि पॉलिशिंग के बाद भी गहरे सपोर्ट-मार्क पूरी तरह मिटना कठिन होता है।
ब्लूप्रिंट थ्रीडी मॉडल समीक्षा के समय आमतौर पर पोस्ट-प्रोसेसिंग जोखिम को तीन श्रेणियों में बाँटता है: उपस्थिति जोखिम, असेंबली जोखिम और मजबूती जोखिम। उपस्थिति जोखिम में पेंट की समानता, रंग अंतर और परत-निशान शामिल हैं; असेंबली जोखिम में कोटिंग मोटाई, पाउडर अवशेष और इंसर्ट की स्थिति शामिल हैं; मजबूती जोखिम में हीट ट्रीटमेंट, सपोर्ट हटाने से हुआ नुकसान और सतही सूक्ष्म दरारें शामिल हैं। मॉडल की पुष्टि से पहले इन मुद्दों को उठाने से रीवर्क और पुनः-प्रिंट की संभावना कम होती है।
3. लागू किए जा सकने वाले प्रक्रिया-नियंत्रण तरीके
पहला, नमूना-स्तर की प्रक्रिया-शीट बनाइए, जिसमें सामग्री, लेयर मोटाई, प्रिंट दिशा, पोस्ट-प्रोसेसिंग चरण, प्रमुख पैरामीटर और निरीक्षण परिणाम दर्ज हों। दूसरा, महत्वपूर्ण आयामों के लिए प्रिंट-पूर्व अनुमान, पोस्ट-प्रोसेसिंग-पूर्व मापन और पोस्ट-प्रोसेसिंग-के-बाद पुनः-मापन की तीन-बिंदु नियंत्रण विधि अपनाइए, ताकि केवल अंतिम परिणाम देखकर विचलन के स्रोत का पता न खो जाए। तीसरा, बाहरी रूप वाले भागों के लिए छोटे क्षेत्र के रंग-नमूने या टेक्सचर-सैंपल बनाइए, ताकि पूरे भाग पर पेंट लगाने से पहले ग्राहक की स्वीकृति-सीमा की पुष्टि हो सके। चौथा, बैच उत्पादन में प्रथम-आइटम पुष्टि लागू कीजिए, विशेष रूप से रंगाई, पेंटिंग और हीट ट्रीटमेंट बैचों के लिए।
डिलीवरी संवाद में “मूल प्रिंटेड भाग”, “बेसिक सैंडेड भाग”, “प्रदर्शन-स्तर पेंटेड भाग” और “इंजीनियरिंग-ग्रेड मशीन्ड भाग” के बीच अंतर स्पष्ट होना चाहिए। प्रत्येक स्तर की लागत, समय-सीमा और स्वीकृति मानक अलग होते हैं। यदि ग्राहक को केवल संरचनात्मक सत्यापन चाहिए, तो अत्यधिक बाहरी पोस्ट-प्रोसेसिंग अनावश्यक लागत बढ़ाएगी; लेकिन यदि भाग प्रदर्शनी या बोली-प्रस्तुति के लिए है, तो सतही विवरण, रंग और स्पर्श सीधे पेशेवर छवि को प्रभावित करेंगे।
4. गुणवत्ता जाँच और जोखिम चेतावनी
पोस्ट-प्रोसेसिंग पूरी होने के बाद उपस्थिति, आयाम और कार्य—इन तीन प्रकार की जाँच आवश्यक है। उपस्थिति जाँच में रंग अंतर, कण, रन, खरोंच और सपोर्ट-मार्क अवशेष शामिल हैं; आयाम जाँच में महत्वपूर्ण छिद्र स्थिति, असेंबली सतह, स्नैप-फिट मोटाई और संदर्भ समतल शामिल हैं; कार्य जाँच में फिटिंग, घुमाव, भार वहन, सीलिंग या इंस्टॉलेशन परीक्षण शामिल हैं। जिन भागों का उपयोग लंबे समय तक होना है, उनके लिए तापमान-आर्द्रता, UV प्रकाश, रासायनिक माध्यम और बार-बार लोडिंग से होने वाले बदलाव भी देखे जाने चाहिए।
सामान्य जोखिमों में शामिल हैं: रेज़िन भागों का अत्यधिक क्योर होकर भंगुर हो जाना, नायलॉन भागों का रंगाई के बाद हल्का आयामी परिवर्तन, धातु भागों में सपोर्ट हटाते समय तनाव-संकेन्द्रण बिंदु रह जाना, और पेंट कोटिंग द्वारा छोटे अक्षर या टेक्सचर का ढक जाना। प्रभावी तरीका यह नहीं है कि “पूरी तरह जोखिम-रहित” होने का वादा किया जाए, बल्कि जोखिम को डिज़ाइन और प्रक्रिया समीक्षा में पहले ही शामिल किया जाए और सत्यापित किए जा सकने वाले चरणों से अनिश्चितता कम की जाए।
निष्कर्ष
पोस्ट-प्रोसेसिंग तय करती है कि 3D प्रिंटिंग परियोजना एक साधारण बने हुए भाग से एक डिलीवर होने वाले भाग में बदल पाएगी या नहीं। ब्लूप्रिंट थ्रीडी के लिए पोस्ट-प्रोसेसिंग एक अलग-थलग चरण नहीं है, बल्कि डिज़ाइन समीक्षा, सामग्री चयन, प्रिंट पैरामीटर, गुणवत्ता निरीक्षण और ग्राहक स्वीकृति को जोड़ने वाला जीवनचक्र प्रबंधन चरण है। केवल पोस्ट-प्रोसेसिंग को शुरुआत से योजना में शामिल करके ही लागत, समय, उपस्थिति और कार्यक्षमता के बीच स्थिर संतुलन हासिल किया जा सकता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।