
परिचय: कार्यात्मक भागों के लिए सामग्री चुनते समय केवल नाम नहीं देखना चाहिए
3D प्रिंटिंग परियोजनाओं में कई विफलताएँ इसलिए नहीं होतीं कि मॉडल प्रिंट नहीं हो सकता, बल्कि इसलिए कि सामग्री बहुत जल्दी तय कर ली जाती है। बाहर से ठीक दिखने वाला एक नमूना यदि असेंबली, ताप-प्रतिरोध, लोड या दीर्घकालिक उपयोग के दौरान विकृत, दरारयुक्त या नमी के कारण फूल जाता है, तो परियोजना को फिर से करना पड़ता है। ब्लूप्रिंट थ्रीडी जब डिज़ाइन से लेकर भौतिक डिलीवरी तक की परियोजनाएँ संभालती है, तो आमतौर पर पहले आवश्यकताओं को यांत्रिक गुणों, पर्यावरणीय स्थितियों, आयामी स्थिरता, सतह-आवश्यकताओं और डिलीवरी-परिमाण जैसे पाँच वर्गों में विभाजित करती है, और उसके बाद ही सामग्री व प्रक्रिया तय करती है, न कि सीधे “रेज़िन, नायलॉन, धातु” के बीच साधारण चुनाव करती है।
उदाहरण के लिए, यदि समान रूप से एक आवरण भाग लिया जाए, तो प्रदर्शन-नमूने के लिए SLA प्रकार की फोटोपॉलिमर रेज़िन चुनी जा सकती है, ताकि सूक्ष्म सतह और कम समय-सीमा मिल सके; असेंबली-प्रमाणीकरण वाले भाग के लिए SLS PA12 अधिक उपयुक्त हो सकता है, क्योंकि उसकी मजबूती, आघात-प्रतिरोध और समदिशीय व्यवहार अधिक स्थिर होता है; यदि भाग को निरंतर भार या उच्च-तापमान वातावरण सहना है, तो नायलॉन-ग्लास फाइबर, उच्च-तापमान रेज़िन या धातु प्रिंटिंग समाधान का और मूल्यांकन करना होगा। सामग्री नवाचार का मूल्य नए शब्दों का पीछा करना नहीं है, बल्कि सामग्री की क्षमता को सत्यापित, डिलीवर और बार-बार ऑर्डर किए जा सकने वाले इंजीनियरिंग परिणामों में बदलना है।
1. पहले उपयोग-परिदृश्य परिभाषित करें, फिर सामग्री का उम्मीदवार-समूह बनाएं
सामग्री चयन का पहला कदम वास्तविक कार्य-स्थितियों को परिभाषित करना है। सामान्य संकेतकों में कार्य तापमान-सीमा, सतत भार, तात्कालिक आघात, संपर्क माध्यम, असेंबली विधि, सतह घर्षण, अग्निरोधक स्तर और बाहरी रंग शामिल हैं। यदि ग्राहक केवल “अधिक मजबूत”, “टिकाऊ” या “इंजेक्शन-मोल्डेड भाग जैसा” जैसे वर्णन देता है, तो इंजीनियरिंग टीम को आगे पूछना चाहिए: बल की दिशा क्या है, क्या स्क्रू-बॉस बार-बार खोले-बंद किए जाएंगे, क्या यह तेल या अल्कोहल के संपर्क में आएगा, क्या आयामी सहिष्णुता को ±0.2 mm के भीतर रखना है, और उपयोग-चक्र एक बार के प्रदर्शन के लिए है या लंबे समय के संचालन के लिए।
उम्मीदवार सामग्रियों का समूह प्रक्रिया के आधार पर बनाया जा सकता है। SLA रेज़िन दिखने वाले भागों, पारदर्शी भागों और सूक्ष्म विवरणों वाले मॉडलों के लिए उपयुक्त हैं; सामान्य परत-मोटाई 0.05-0.1 mm होती है, सतह बहुत सूक्ष्म होती है, लेकिन मजबूती और मौसम-प्रतिरोध का सावधानी से मूल्यांकन करना चाहिए। SLS PA12 जटिल संरचनाओं, छोटे-उत्पादन वाले कार्यात्मक भागों और क्लिप संरचनाओं के लिए उपयुक्त है; सामान्य परत-मोटाई 0.1-0.15 mm होती है, और पाउडर-समर्थन जटिल गुहाओं को अधिक आसानी से संभव बनाता है। MJF नायलॉन भाग बैच-संगति और विवरण में स्थिर प्रदर्शन देते हैं। SLM धातु प्रिंटिंग उच्च-ताकत, ताप-प्रतिरोधी या हल्की संरचनाओं के लिए उपयुक्त है, लेकिन इसमें सपोर्ट हटाने, हीट ट्रीटमेंट, मशीनिंग रेफरेंस और निरीक्षण लागत को ध्यान में रखना होता है।
2. व्यक्तिपरक अनुमान के बजाय नमूनों से सत्यापन करें
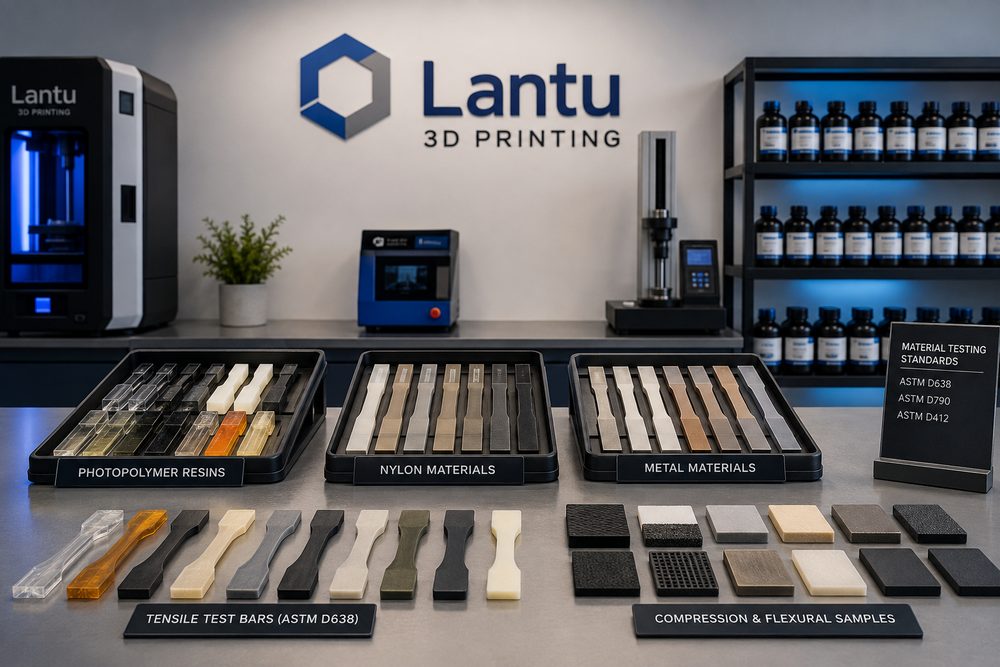
सामग्री नवाचार को सत्यापन से गुजरना चाहिए। कार्यात्मक भागों के लिए, औपचारिक उत्पादन से पहले मानक परीक्षण-नमूने और प्रतिनिधि संरचनात्मक नमूने बनाना उचित है। मानक नमूने तन्यता, मोड़, आघात या ताप-विकृति परीक्षणों की आवश्यकताओं के अनुसार हो सकते हैं, जबकि प्रतिनिधि संरचनात्मक नमूनों में पतली दीवारें, क्लिप, थ्रेड, छिद्र-स्थिति, कैंटिलीवर बीम, असेंबली-फेस जैसी वास्तविक विशेषताएँ शामिल होती हैं। इन दोनों प्रकार के नमूनों को मिलाकर ही “सामग्री के पैरामीटर अच्छे हैं, लेकिन भाग साइट पर ठीक से काम नहीं करता” जैसी समस्या से बचा जा सकता है।
सत्यापन के दौरान प्रिंटिंग दिशा, परत-मोटाई, प्लेसमेंट-स्थिति, पोस्ट-प्रोसेसिंग विधि और परीक्षण परिणामों को दर्ज करना चाहिए। उदाहरण के लिए, नायलॉन भाग में यदि क्लिप Z-दिशा में बार-बार मुड़ती है, तो परतों के बीच बंधन और ओरिएंटेशन जीवनकाल को काफी प्रभावित करेंगे; यदि भाग आर्द्र वातावरण में उपयोग होगा, तो नमी सोखने के बाद आयामी परिवर्तन का भी पहले से मूल्यांकन करना चाहिए। रेज़िन भागों में, द्वितीयक क्योरिंग का समय बहुत अधिक होने पर कठोरता बढ़ सकती है, लेकिन मजबूती घट सकती है; और यदि क्योरिंग अपर्याप्त हो, तो सतह चिपचिपी रह सकती है या दीर्घकालिक प्रदर्शन अस्थिर हो सकता है। इसलिए सत्यापन रिपोर्ट में केवल “उत्तीर्ण” लिखना पर्याप्त नहीं है; उसमें पुनः ट्रेस की जा सकने वाली प्रक्रिया-शर्तें भी होनी चाहिए।
3. सामग्री और संरचनात्मक डिज़ाइन का साथ-साथ अनुकूलन करें
कई सामग्री-संबंधी समस्याएँ संरचनात्मक डिज़ाइन से जोखिम कम करके हल की जा सकती हैं। पतली दीवार वाले भाग केवल “अधिक मजबूत” सामग्री लगाने से जरूरी नहीं कि विश्वसनीय हो जाएँ; उचित दीवार-मोटाई, गोल कोने, रिब्स और लोड पथ अक्सर अधिक प्रभावी होते हैं। सामान्यतः प्रदर्शन-भाग की दीवार-मोटाई 1.0-1.5 mm से शुरू की जा सकती है, जबकि कार्यात्मक नायलॉन भागों में महत्वपूर्ण लोड वाले क्षेत्रों में 2.0 mm से अधिक की सलाह दी जाती है; स्क्रू-बॉस में जड़ पर गोलाई और बाहरी रिब्स जोड़नी चाहिए ताकि तनाव-सांद्रण कम हो; लंबे भागों में विकृति-दिशा और सपोर्ट-रणनीति पर ध्यान देना चाहिए, और आवश्यकता होने पर भागों को विभाजित करके बाद में असेंबल करना चाहिए।
ब्लूप्रिंट थ्रीडी “ब्लूप्रिंट से डिलीवरी” के समन्वित प्रबंधन पर जोर देती है, यानी कोटेशन और उत्पादन से पहले सामग्री, प्रक्रिया, संरचनात्मक संशोधन और निरीक्षण-विधि को एक साथ समीक्षा के लिए रखा जाए। यदि ग्राहक किसी विशेष सामग्री का उपयोग करने पर जोर देता है, तो इंजीनियरिंग टीम जोखिम-सीमाएँ भी चिन्हित करेगी, जैसे कि पारदर्शी रेज़िन भाग प्रदर्शन और ऑप्टिकल उपस्थिति-सत्यापन के लिए उपयुक्त हैं, लेकिन उन्हें सीधे इंजेक्शन-मोल्डेड PC की दीर्घकालिक आघात-प्रतिरोधिता के बराबर नहीं माना जाना चाहिए। डिज़ाइन समीक्षा के माध्यम से जोखिम को पहले ही सामने ले आना, आमतौर पर तैयार उत्पाद में फिर से काम करने से अधिक समय बचाता है।
4. पोस्ट-प्रोसेसिंग और निरीक्षण ही अंतिम डिलीवरी गुणवत्ता तय करते हैं
सामग्री का प्रदर्शन केवल प्रिंटिंग पूरी होने तक सीमित नहीं होता। SLS नायलॉन भागों को पाउडर साफ़ करने, सैंडब्लास्टिंग, रंगाई या इम्प्रेगनेशन की आवश्यकता होती है; सतह की खुरदरापन और छिद्रता उपस्थिति तथा सफाई-कठिनाई को प्रभावित कर सकती है। SLA रेज़िन भागों को धुलाई, द्वितीयक क्योरिंग, पॉलिशिंग और कोटिंग की ज़रूरत होती है; अत्यधिक पॉलिशिंग आयाम बदल सकती है। धातु भागों में सपोर्ट हटाना, हीट ट्रीटमेंट, सैंडब्लास्टिंग, CNC फिनिशिंग और कोऑर्डिनेट मापन शामिल हो सकता है। यदि पोस्ट-प्रोसेसिंग मार्ग को सामग्री-चयन चरण में शामिल नहीं किया गया, तो मूल्य-निर्धारण और डिलीवरी-समय दोनों गलत हो सकते हैं।
निरीक्षण भी उपयोग के अनुसार होना चाहिए। दिखावटी भागों में सतह, रंग-अंतर और असेंबली-फील पर ध्यान दिया जाता है; कार्यात्मक भागों में महत्वपूर्ण आयाम, थ्रेड, छिद्र-स्थिति, समतलता और लोड-वाले क्षेत्रों की जाँच आवश्यक है; धातु भागों में घनत्व, कठोरता, दोष-परीक्षण या सामग्री-प्रमाणन भी चाहिए हो सकता है। दोहराए जाने वाले ऑर्डर के लिए, प्रथम-नमूना रिकॉर्ड और बैच-ट्रेसेबिलिटी तालिका बनाना उचित है, जिसमें सामग्री बैच-नंबर, उपकरण, प्रक्रिया-पैरामीटर, पोस्ट-प्रोसेसिंग कर्मी और निरीक्षण परिणाम शामिल हों, ताकि निरंतर सुधार किया जा सके।
निष्कर्ष: सामग्री नवाचार का मूल सत्यापित डिलीवरी है
3D प्रिंटिंग में सामग्री नवाचार केवल सामग्री का नाम बदलना नहीं है, बल्कि परिदृश्य, सामग्री, प्रक्रिया, संरचना, पोस्ट-प्रोसेसिंग और निरीक्षण के बीच एक बंद-लूप बनाना है। कंपनियों को 3D प्रिंटिंग सेवाएँ चुनते समय यह देखना चाहिए कि प्रदाता क्या सत्यापन योजना, जोखिम-सीमाएँ और डिलीवरी मानक प्रस्तुत कर सकता है। ब्लूप्रिंट थ्रीडी का मूल्य यह है कि वह शुरुआती विचार, इंजीनियरिंग डिज़ाइन और वास्तविक डिलीवरी को जोड़ती है, जिससे सामग्री चयन अनुभव-आधारित निर्णय से डेटा-आधारित, प्रक्रिया-आधारित और ट्रेस किए जा सकने वाले इंजीनियरिंग निर्णय में बदल जाता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।