
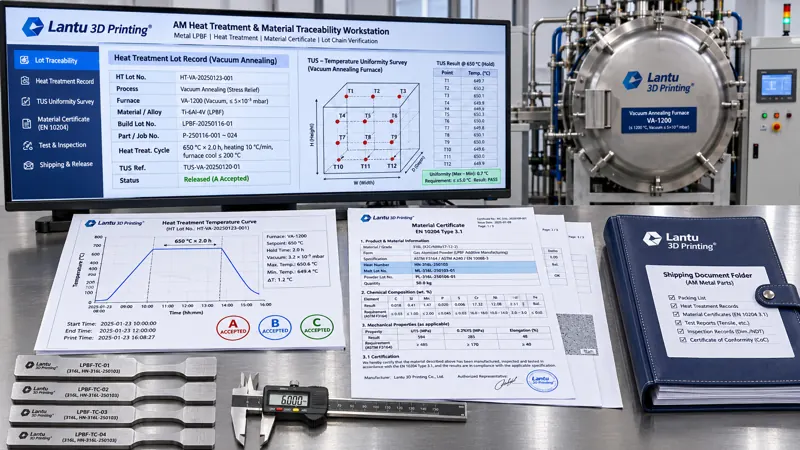
परिचय: प्रमाणपत्र पूरे हैं, फिर भी “यह फर्नेस बैच” स्पष्ट नहीं
धातु 3D प्रिंटिंग की डिलीवरी पर ग्राहक को प्रायः दस्तावेज़ों का एक बंडल मिलता है: पाउडर गुणवत्ता प्रमाणपत्र, प्रिंट पैरामीटर रिकॉर्ड, हीट-ट्रीटमेंट रिपोर्ट और तैयार भाग निरीक्षण रिपोर्ट। प्रत्येक दस्तावेज़ अलग-अलग देखने पर अनुरूप प्रतीत होता है, लेकिन उन्हें एक साथ रखने पर अक्सर एक महत्वपूर्ण प्रश्न का उत्तर नहीं मिलता: हाथ में मौजूद यह Ti6Al4V ब्रैकेट किस फर्नेस में, किस बैच में और किस तापमान वक्र के अंतर्गत तनाव-मुक्त एनीलिंग से गुजरा? क्या पाउडर मेल्ट नंबर और अंतिम निरीक्षण रिपोर्ट के बीच ऐसी साक्ष्य-श्रृंखला है जिसे चरण-दर-चरण सत्यापित किया जा सके? ब्लूप्रिंट से भौतिक डिलीवरी तक की प्रक्रिया को एक ही जीवनचक्र प्रबंधन श्रृंखला मानने पर, हीट-ट्रीटमेंट फर्नेस बैच रिकॉर्ड और सामग्री प्रमाणपत्र श्रृंखला इस श्रृंखला का वह टूटने वाला बिंदु है जो अक्सर “दस्तावेज़ पूरे हैं” की धारणा में छिप जाता है। यह लेख ऐसी इंजीनियरिंग पद्धति प्रस्तुत करता है जिसे फ़ील्ड, सीमा-मूल्य और रिलीज़ मानदंड तक लागू किया जा सकता है।
1. पहले वस्तुओं को स्पष्ट परिभाषित करें: फर्नेस बैच, उत्पादन बैच और प्रमाणपत्र श्रृंखला की तीन-स्तरीय मैपिंग
एक सामान्य त्रुटि “पाउडर बैच”, “प्रिंट बिल्ड” और “हीट-ट्रीटमेंट फर्नेस बैच” को एक ही पहचान संख्या मान लेना है। इन तीनों के लिए स्वतंत्र पहचान आवश्यक है और इन्हें एक मैपिंग तालिका से जोड़ा जाना चाहिए: पाउडर बैच नंबर (जिसमें मेल्ट नंबर, Heat No., कण आकार वितरण और ऑक्सीजन सामग्री रिपोर्ट शामिल हो) → बिल्ड नंबर (उपकरण नंबर, पैरामीटर पैकेज संस्करण और चैम्बर लेआउट निर्देशांक) → हीट-ट्रीटमेंट बैच नंबर (फर्नेस नंबर, चार्जिंग तिथि, TUS वैधता अवधि और लोडिंग पोज़िशन मानचित्र)। एक फर्नेस बैच में अनेक बिल्ड रखे जा सकते हैं, लेकिन एक ही बिल्ड के भागों को अलग-अलग फर्नेस बैचों में विभाजित नहीं किया जाना चाहिए। यदि क्षमता कारणों से विभाजन आवश्यक हो, तो मैपिंग तालिका में “एक बिल्ड, दो फर्नेस बैच” दर्ज किया जाए और दोनों वक्र खंडों के लिए अलग अनुरूपता निर्णय किया जाए। प्राथमिक कुंजी के रूप में part_revision + build_id + heat_treat_lot का उपयोग अनुशंसित है। किसी भी भाग के डिलीवरी दस्तावेज़ इन तीन फ़ील्ड के आधार पर खोजे जा सकने चाहिए, न कि मैनुअल खोज पर निर्भर हों।
इंजीनियरिंग उदाहरण: 24 पतली-दीवार ब्रैकेटों का एक बैच दो चैम्बरों में प्रिंट किया गया (B-01/B-02) और फिर वैक्यूम एनीलिंग फर्नेस HT-2026-083 में एक साथ लोड किया गया। लोडिंग स्थान 3×4 ट्रे निर्देशांकों के अनुसार दर्ज किए गए। यदि रिकॉर्ड में केवल “एनीलिंग पूर्ण” लिखा है, तो यह पुनर्निर्मित नहीं किया जा सकता कि B-01 और B-02 में से प्रत्येक किस होल्डिंग वक्र खंड और किस मॉनिटरिंग थर्मोकपल से संबंधित था। तीन-स्तरीय मैपिंग का उद्देश्य इसी प्रकार की अस्पष्टता समाप्त करना है।
2. फर्नेस तापमान एकरूपता TUS और सिस्टम सटीकता SAT: पहले फर्नेस की विश्वसनीयता सिद्ध करें
तापमान वक्र कितना भी पूर्ण हो, यदि फर्नेस चैम्बर के विभिन्न बिंदुओं के तापमान अंतर का ज्ञान नहीं है तो उस वक्र का कोई अर्थ नहीं रहता। AMS 2750G / GB/T 9452 के दृष्टिकोण के अनुसार, फर्नेस विश्वसनीयता को दो स्वतंत्र परीक्षणों में विभाजित किया जाता है: TUS (Temperature Uniformity Survey, फर्नेस तापमान एकरूपता सर्वेक्षण) में प्रभावी हीटिंग ज़ोन के कोनों और केंद्र में 9 से 15 कैलिब्रेटेड थर्मोकपल लगाए जाते हैं। सामान्य सेट तापमानों, जैसे 650 ℃, 850 ℃ और 1050 ℃, पर खाली फर्नेस तथा लोडेड अवस्था में मापन कर प्रत्येक बिंदु का स्थिर-अवस्था विचलन दर्ज किया जाता है। SAT (System Accuracy Test, सिस्टम सटीकता परीक्षण) में नियंत्रण/रिकॉर्डिंग थर्मोकपल और स्वतंत्र मानक थर्मोकपल की रीडिंग के अंतर की जांच की जाती है। व्यावहारिक मानदंड इस प्रकार हो सकते हैं: टाइप 3 फर्नेस के लिए TUS ≤ ±5 ℃, टाइप 2 फर्नेस के लिए ≤ ±3 ℃ तथा SAT विचलन ≤ ±1.1 ℃ या रीडिंग का ±0.6%, जो भी अधिक हो। K-टाइप थर्मोकपल सामान्यतः ≤1000 ℃ के लिए प्रयुक्त होते हैं; उच्च तापमान पर N-टाइप या S-टाइप का उपयोग किया जाना चाहिए। प्रत्येक थर्मोकपल का कैलिब्रेशन प्रमाणपत्र नंबर और वैधता अवधि दर्ज होनी चाहिए।
तीन फ़ील्ड सबसे अधिक छूटती हैं: TUS रिपोर्ट की वैधता अवधि और लागू तापमान सीमा, क्योंकि सीमा के बाहर उपयोग होने पर रिपोर्ट अमान्य हो जाती है; प्रभावी हीटिंग ज़ोन की ज्यामितीय सीमा, जिसके बाहर लोडिंग नहीं होनी चाहिए; और थर्मोकपल बदलने के बाद पुनः SAT। “TUS प्रमाणपत्र नंबर + वैधता अवधि + लागू तापमान सीमा” को फर्नेस बैच रिकॉर्ड टेम्पलेट में अनिवार्य फ़ील्ड बनाने तथा सिस्टम द्वारा समाप्त-वैधता वाले बैचों को स्वचालित रूप से रोकने की अनुशंसा की जाती है।
3. फर्नेस बैच नंबर और रिकॉर्ड पैरामीटर: प्रत्येक भाग को एक तापमान वक्र तक ट्रेस योग्य बनाएं
फर्नेस बैच रिकॉर्ड केवल “तापमान सेटपॉइंट तक पहुंच गया” नहीं है, बल्कि समय-मुद्रित प्रक्रिया डेटा का एक समूह है: हीटिंग दर (उदाहरणतः पतली-दीवार भागों के विरूपण को कम करने के लिए ≤5 ℃/min), होल्डिंग सेटपॉइंट और वास्तविक ऊपरी/निचली सीमाएं (उदाहरणतः 800 ℃ ±5 ℃, 120 min होल्डिंग), होल्डिंग आरंभ और समाप्ति समय, शीतलन विधि (फर्नेस में ≤200 ℃ तक ठंडा करने के बाद निकालना अथवा आर्गन त्वरित शीतलन), फर्नेस वातावरण और ऑक्सीजन सामग्री/वैक्यूम स्तर (उदाहरणतः वैक्यूम ≤5×10⁻³ Pa, ऑक्सीजन ≤100 ppm), कुल लोड भार और फिक्स्चर नंबर, तथा रिकॉर्ड सैंपलिंग अंतराल (अनुशंसित ≤60 s, महत्वपूर्ण चरणों में ≤10 s)। वक्र फ़ाइल में केवल स्क्रीनशॉट नहीं, बल्कि मूल सैंपल बिंदु रखे जाने चाहिए। बाद में वक्र जोड़ने या बदलने से रोकने के लिए फ़ाइल हैश (sha256) और रिकॉर्डर संस्करण नंबर भी दर्ज किया जाए।
निर्णय नियमों को निष्पाद्य A/B/C तीन-स्थिति मॉडल के रूप में लिखा जाना चाहिए: A स्थिति = सभी सैंपल बिंदु निर्धारित सीमा में हों, होल्डिंग समय न्यूनतम सीमा से कम न हो, तथा TUS/SAT वैध अवधि में हों; प्रत्यक्ष रिलीज़। B स्थिति = एकल बिंदु पर अल्पकालिक विचलन हो, लेकिन वह ±2 ℃ से अधिक न हो और अवधि <3 min हो; तब विचलन विवरण और फर्नेस के साथ रखे परीक्षण कूपन की यांत्रिक पुनर्परीक्षा के बाद ही सशर्त स्वीकृति दी जा सकती है। C स्थिति = अपर्याप्त होल्डिंग, सीमा से अधिक विचलन या रिकॉर्ड में डेटा-विराम; फर्नेस बैच को अस्वीकृत माना जाए, भागों को अलग रखा जाए और MRB शुरू किया जाए। केवल “अतिरिक्त होल्डिंग” देकर स्व-रिलीज़ की अनुमति नहीं होनी चाहिए। यहां मूल बात यह है कि प्रक्रिया रिकॉर्ड का मूल्य इस बात में है कि कोई तृतीय पक्ष उसी मानदंड से उसे पुनर्गणित कर सके, न कि केवल यह सिद्ध हो कि प्रक्रिया की गई थी।
4. सामग्री प्रमाणपत्र के फ़ील्ड और साक्ष्य स्तर: EN 10204 3.1 से 3.2 की जांच कैसे करें
पाउडर पक्ष और तैयार भाग पक्ष के प्रमाणपत्रों का अक्सर गलत मिश्रण हो जाता है। पाउडर गुणवत्ता प्रमाणपत्र में मेल्ट नंबर, रासायनिक संरचना के वास्तविक मान—केवल “अनुरूप” नहीं—कण आकार वितरण D10/D50/D90, हॉल फ्लो दर, स्पष्ट घनत्व, ऑक्सीजन/नाइट्रोजन/हाइड्रोजन सामग्री और बैच नंबर होने चाहिए। तैयार भाग सामग्री प्रमाणपत्रों को EN 10204 3.1 के अंतर्गत निर्माता के स्वतंत्र घोषणापत्र, जिसमें वास्तविक मान और अधिकृत प्रतिनिधि के हस्ताक्षर होते हैं, अथवा 3.2 के अंतर्गत तृतीय-पक्ष सत्यापन और प्रतिहस्ताक्षर के रूप में वर्गीकृत किया जाता है। सत्यापन के दौरान पांच बिंदुओं की जांच करें: क्या प्रमाणपत्र नंबर और बैच नंबर मैपिंग तालिका से मेल खाते हैं; क्या जारीकर्ता संस्था अनुमोदित दायरे में है; क्या वास्तविक मान तकनीकी समझौते में निर्दिष्ट सीमाओं के भीतर हैं; क्या परीक्षण विधि मानक नंबर, जैसे GB/T 228.1 तन्यता, GB/T 231.1 ब्रिनेल कठोरता या ASTM E8/E8M, स्पष्ट रूप से दिया गया है; और क्या प्रमाणपत्र संस्करण तथा जारी तिथि संबंधित फर्नेस बैच के बाद की है।
एक व्यावहारिक नियम यह है कि प्रमाणपत्र पर यांत्रिक गुणों के वास्तविक मान उसी फर्नेस बैच के साथ रखे परीक्षण कूपनों अथवा उसी बैच से लिए गए नमूना भागों तक ट्रेस किए जा सकें। यदि प्रमाणपत्र में केवल “विशिष्ट मान” हों और फर्नेस बैच संबंध न हो, तो वह केवल सामग्री चयन संदर्भ के लिए उपयोगी है, उस बैच की रिलीज़ का आधार नहीं। तकनीकी समझौते में पहले से यह निर्धारित होना चाहिए कि “डिलीवरी के साथ heat_treat_lot से संबद्ध 3.1 प्रमाणपत्र उपलब्ध कराया जाएगा”, ताकि डिलीवरी के समय ग्राहक द्वारा 3.2 की मांग किए जाने पर यह न पता चले कि तृतीय-पक्ष साक्ष्य के लिए प्रक्रिया में कोई व्यवस्था ही नहीं थी।
5. वास्तविक मानों को फर्नेस बैच से जोड़ना: 3.1 प्रमाणपत्र को “विशिष्ट मान” बनने से रोकें
प्रमाणपत्र श्रृंखला में सबसे आसानी से विकृत होने वाला चरण सामग्री पुस्तिका के विशिष्ट मानों को उस बैच के वास्तविक मान मान लेना है। जांच के दौरान एक कठोर नियम अपनाएं: 3.1 प्रमाणपत्र पर Rm, Rp0.2, A% और कठोरता के वास्तविक मानों के साथ फर्नेस बैच नंबर और नमूना भाग नंबर होना चाहिए तथा उन्हें उसी फर्नेस बैच के परीक्षण कूपन या उसी बैच से लिए गए नमूनों के मूल रिकॉर्ड तक वापस ट्रेस किया जा सके। केवल “GB/T 3620.1 के अनुरूप” लिखने वाले, लेकिन बिना संख्यात्मक मान और बिना फर्नेस बैच संबंध वाले दस्तावेज़ सामग्री चयन के लिए उपयोग किए जा सकते हैं, रिलीज़ के लिए नहीं। पांच जांच बिंदुओं को एक स्थायी चेकलिस्ट में शामिल किया जाना चाहिए: प्रमाणपत्र नंबर-बैच नंबर संगति, जारीकर्ता और अधिकृत प्रतिनिधि, वास्तविक मानों की सीमा, परीक्षण विधि मानक नंबर—GB/T 228.1, ASTM E8/E8M, GB/T 231.1—और क्या जारी तिथि संबंधित फर्नेस बैच के बाद की है।
स्वीकृति मानदंड तकनीकी समझौते में पूर्वनिर्धारित होने चाहिए, न कि डिलीवरी के समय तय किए जाएं। उदाहरण के लिए, एनील्ड Ti6Al4V के लिए Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa और A ≥ 8% रखे जा सकते हैं; ये केवल उदाहरण हैं और लागू मानक के अनुसार होने चाहिए। सीमा-मूल्यों के लिए ISO 14253-1 के रूढ़िवादी नियम या पुनर्परीक्षा प्रक्रिया भी निर्दिष्ट होनी चाहिए। यदि कोई वास्तविक मान अस्वीकार्य है, तो निपटान का विषय केवल एक भाग नहीं, पूरा फर्नेस बैच है: उस बैच से मैप किए गए सभी भाग फ्रीज़ करें, जांच को निकटवर्ती फर्नेस बैचों और उसी पाउडर बैच तक विस्तृत करें, और फिर MRB निर्णय लें। यहां फर्नेस बैच मैपिंग तालिका “विस्तारित निरीक्षण का दायरा” अनुभव के आधार पर अनुमान लगाने के बजाय एक खोज योग्य सूची में बदल देती है।
6. डिलीवरी दस्तावेज़ पैकेज और रिलीज़ गेट: ग्राहक क्या सत्यापित कर सकता है
डिलीवरी दस्तावेज़ों को छह निश्चित घटकों में मानकीकृत करने की अनुशंसा है: ① तीन-स्तरीय मैपिंग तालिका, जिसमें बिल्ड लेआउट और फर्नेस लोडिंग पोज़िशन मानचित्र हों; ② TUS/SAT प्रमाणपत्र और उनकी वैधता अवधि; ③ फर्नेस बैच तापमान वक्र के मूल डेटा-बिंदु + हैश + A/B/C निर्णय फॉर्म; ④ पाउडर गुणवत्ता प्रमाणपत्र और तैयार भाग सामग्री प्रमाणपत्र, जिसमें 3.1/3.2 वर्गीकरण स्पष्ट हो; ⑤ फर्नेस के साथ रखे परीक्षण कूपन की निरीक्षण रिपोर्ट, जिसमें नमूना दिशा, परीक्षण विधि मानक और अनिश्चितता हो; ⑥ भाग-स्तरीय रिलीज़ सूची, जिसमें सीरियल नंबर और उपर्युक्त पहचान संख्याएं एक-से-एक संबद्ध हों। यदि इन छह में से कोई भी दस्तावेज़ अनुपस्थित है, तो D1–D4 रिलीज़ गेट पार नहीं होना चाहिए: D1 पहचान संख्याएं पूर्ण हों, D2 वक्र निर्णय A स्थिति हो, D3 प्रमाणपत्र संस्करण और वास्तविक मान बंद-लूप रूप से संबद्ध हों, तथा D4 निरीक्षण मानदंड तकनीकी समझौते को पूरा करें।
रिकॉर्ड को ALCOA+ सिद्धांतों के अनुसार रखा जाना चाहिए: उत्तरदायी व्यक्ति से संबद्ध, पठनीय, समकालिक—समय-मुद्रा रिकॉर्डर से हो, बाद में न जोड़ी जाए—मूल, सटीक, पूर्ण, सुसंगत, स्थायी और उपलब्ध। इलेक्ट्रॉनिक पैकेज के लिए एक मैनिफेस्ट फ़ाइल बनाकर पूरे पैकेज का हैश गणना करने की अनुशंसा है, ताकि ग्राहक उसी हैश से पुष्टि कर सके कि फ़ाइलें बदली नहीं गई हैं। इस प्रकार डिलीवरी केवल भागों की नहीं, बल्कि पाउडर मेल्ट नंबर से तैयार भाग रिलीज़ तक स्वतंत्र रूप से सत्यापित की जा सकने वाली साक्ष्य प्रणाली की होती है।
7. सामान्य विफलता मोड और जांच सूची
उच्च-आवृत्ति समस्याओं को छह बिंदुओं में समेटा जा सकता है, जिनके लिए संबंधित जांच कार्रवाई भी निर्धारित हो: पहचान श्रृंखला टूटना—जांचें कि मैपिंग तालिका में कोई भाग बिना फर्नेस बैच नंबर के तो नहीं है; TUS समाप्त हो जाना या तापमान सीमा से बाहर उपयोग—वैधता अवधि और सेट तापमान की तुलना करें; वक्र केवल स्क्रीनशॉट होना और मूल डेटा बिंदु न होना—सैंपल फ़ाइल और हैश की जांच करें; प्रमाणपत्र में विशिष्ट मानों को वास्तविक मान बताना—फर्नेस बैच संबंध की जांच करें; फर्नेस परीक्षण कूपन की नमूना दिशा दर्ज न होना—कूपन लेबल और रिपोर्ट फ़ील्ड जांचें; तथा एक बिल्ड का दो फर्नेस बैचों में विभाजन लेकिन खंड-वार निर्णय न होना—जांचें कि मैपिंग तालिका में अलग पंक्तियां बनाई गई हैं या नहीं। प्रत्येक तिमाही में तीन डिलीवर किए गए बैचों का “सीरियल नंबर से छह-दस्तावेज़ पैकेज तक रिवर्स ट्रेस” अभ्यास करने की अनुशंसा है। पहली बार में रिवर्स-ट्रेस सफलता दर ≥95% होनी चाहिए; असफल बिंदुओं को CAPA में शामिल किया जाए, न कि केवल एक स्पष्टीकरण दस्तावेज़ जोड़कर बंद कर दिया जाए।
निष्कर्ष
हीट-ट्रीटमेंट फर्नेस बैच रिकॉर्ड और सामग्री प्रमाणपत्र श्रृंखला मूलतः दस्तावेज़ी कार्य नहीं है; यह प्रक्रिया क्षमता को सत्यापन योग्य फ़ील्ड में रूपांतरित करने का इंजीनियरिंग कार्य है। तीन-स्तरीय मैपिंग “कौन-सा फर्नेस बैच” का समाधान देती है; TUS/SAT “क्या फर्नेस विश्वसनीय है” का; वक्र और A/B/C निर्णय “क्या प्रक्रिया नियंत्रित थी” का; 3.1/3.2 प्रमाणपत्र और फर्नेस परीक्षण कूपन “परिणाम किस आधार पर वैध है” का; और छह-दस्तावेज़ पैकेज तथा D1–D4 गेट “क्या ग्राहक स्वतंत्र रूप से सत्यापित कर सकता है” का समाधान देते हैं। ब्लूप्रिंट से भौतिक डिलीवरी को केंद्र में रखने वाले प्लेटफ़ॉर्म के लिए, यह श्रृंखला प्रत्येक हीट ट्रीटमेंट को “संसाधित” से “साक्ष्य द्वारा सिद्ध” बनाती है तथा बाद की गुणवत्ता ट्रेसबिलिटी, दावे के निर्णय और प्रक्रिया सुधार के लिए एक समान आधार प्रदान करती है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।