
परिचय: एक ही ऑर्डर के दो शिपमेंट में प्रति-इकाई मालभाड़ा लगभग दोगुना क्यों हो सकता है
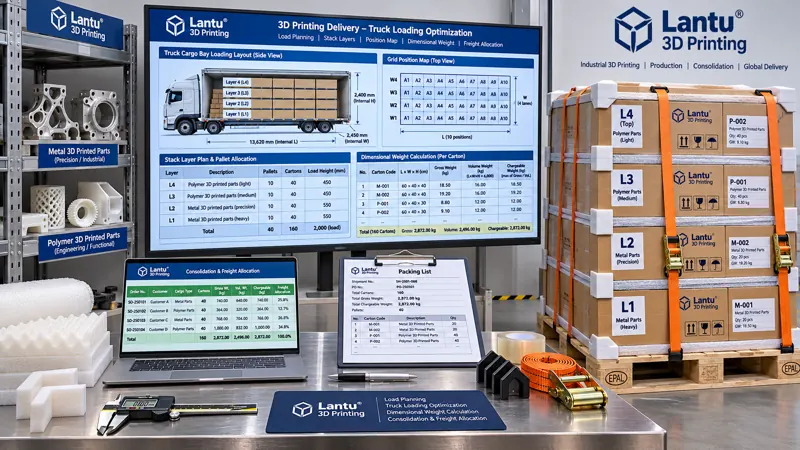
ब्लूप्रिंट 3D की डिलीवरी प्रथाओं में, 300 नायलॉन फिक्स्चर के एक ही बैच, एक ही मुख्य परिवहन मार्ग और एक ही कैरियर के लिए, पहले शिपमेंट में “एक ऑर्डर, एक वाहन” मॉडल अपनाया गया और प्रति-इकाई मालभाड़ा 18.6 युआन था; दूसरी बार इसे दो अन्य ग्राहकों के नमूनों के साथ संयुक्त वाहन में भेजा गया और वॉल्यूमेट्रिक भार के आधार पर पुनः लोड प्लानिंग की गई, जिससे प्रति-इकाई मालभाड़ा घटकर 10.2 युआन रह गया। भाग नहीं बदले, पैकेजिंग नहीं बदली, सुरक्षा स्तर नहीं बदला; अंतर केवल इतना था कि “वाहन में कितना बिल योग्य स्थान बचा था।” 3D प्रिंटेड भाग अक्सर कम घनत्व वाले, अनियमित आकार के, लैटिस ओपनिंग और अनुरूप पैकेजिंग वाले होते हैं; उनका वास्तविक भार कम होता है लेकिन वे अधिक आयतन घेरते हैं, इसलिए केवल भार के आधार पर मालभाड़े का अनुमान व्यवस्थित रूप से कम पड़ता है। इससे भी अधिक कठिन यह है कि संयुक्त शिपमेंट होने पर तीन ऑर्डरों के बीच लागत कैसे बांटी जाए, लोडिंग दर की पुष्टि पर किसके हस्ताक्षर हों और स्टैकिंग की परतों का निर्णय कौन करे—ये मुद्दे अक्सर महीने के अंत में मिलान के दौरान विवाद बन जाते हैं। यह लेख लोड प्लानिंग और लोडिंग दर को “डिस्पैच कर्मी के अनुभव” से एक सत्यापन योग्य गणना-पत्र में बदलता है। इसमें वॉल्यूमेट्रिक भार, स्टैकिंग प्रतिबंध, संयुक्त वाहन शिपमेंट और प्रति-इकाई मालभाड़ा आवंटन के चार चरण शामिल हैं, ताकि ब्लूप्रिंट से भौतिक डिलीवरी तक पूरे जीवनचक्र का प्रबंधन हो सके, न कि केवल माल को वाहन पर चढ़ाने की परिवहन तकनीक।
एक, पहले तीन परिभाषाएं निश्चित करें: वास्तविक भार, वॉल्यूमेट्रिक भार और बिल योग्य भार
किसी भी लोड प्लानिंग गणना का पहला कदम वाहन तय करना नहीं, बल्कि मापन-परिभाषाओं को एकीकृत करना है। वास्तविक भार G को कैलिब्रेटेड तराजू से मापा जाता है, जिसमें पैलेट, रिटर्नेबल बॉक्स, कुशनिंग लाइनर और शिपमेंट दस्तावेज़ पैकेट शामिल हों तथा इसे 0.1 kg तक दर्ज किया जाए। आयतन V प्रत्येक माल इकाई की बाहरी अधिकतम लंबाई, चौड़ाई और ऊंचाई का गुणनफल लेकर, फिर “अभरनीय रिक्त स्थान गुणांक” k से गुणा करके निकाला जाता है; इसे केवल भाग के बाउंडिंग बॉक्स से नहीं निकाला जाना चाहिए। घुमावदार सतहों और लैटिस संरचनाओं वाले 3D प्रिंटेड भागों के लिए k का मान 1.15–1.35 रखें (नियमित बाहरी कार्टन के लिए 1.05–1.10; लाइनर सहित अनियमित भागों के लिए ऊपरी सीमा)। यह गुणांक पैकेजिंग कार्य निर्देश में लिखा और संस्करण से संबद्ध होना चाहिए, अन्यथा एक ही भाग के लिए दो व्यक्तियों की गणना में आयतन का अंतर 20% तक हो सकता है। वॉल्यूमेट्रिक भार Wv = V × k ÷ रूपांतरण गुणांक। मुख्य सड़क परिवहन में सामान्यतः 1 m³ ≈ 333 kg लिया जाता है (अर्थात 6000 cm³/kg जैसे चैनल नियम; विशिष्ट नियम कैरियर की वर्तमान दर तालिका के अनुसार हों)। हवाई परिवहन में 6000 और कूरियर में 5000–8000 तक के मान हो सकते हैं; एक ही सूत्र को सभी माध्यमों पर लागू नहीं किया जा सकता। बिल योग्य भार Wb = max(G, Wv) है और वेबिल पर तीनों भार एक साथ मुद्रित होने चाहिए। “चैनल + रूपांतरण गुणांक + दर संस्करण + प्रभावी तिथि” को चार-फील्ड मास्टर डेटा के रूप में बनाना और प्रत्येक कोटेशन से पहले स्वतः भरना अनुशंसित है। दर तालिका का संस्करण बदल जाने पर भी पुराने गुणांक का उपयोग करना संयुक्त शिपमेंट गणना में सबसे आम और सबसे कठिनाई से पकड़ में आने वाली त्रुटि है।
दो, लोडिंग दर का अर्थ “भर देना” नहीं है: तीन प्रकार के प्रतिबंध आयतन से पहले आते हैं
लोडिंग दर η को उपयोग किए गए बिल योग्य आयतन और वाहन के प्रभावी आयतन के अनुपात के रूप में परिभाषित किया जाता है, लेकिन अंश और हर दोनों में पहले प्रतिबंधों की कटौती करनी होती है। पहला ज्यामितीय प्रतिबंध है: वाहन के अंदर की लंबाई, चौड़ाई और ऊंचाई में से दरवाजे के फ्रेम, व्हील आर्च और लोडिंग-अनलोडिंग क्लियरेंस घटाएं (सामान्यतः प्रत्येक ओर 50–100 mm छोड़ें)। प्रभावी आयतन Veff = (L−2δ)(W−2δ)(H−δtop)। दूसरा स्टैकिंग प्रतिबंध है: बाहरी कार्टन की संपीडन क्षमता और फ्रैजिलिटी परीक्षण परिणाम अधिकतम परत संख्या nmax तय करते हैं, जो सामान्यतः 3–5 परत होती है। पतली दीवारों, लैटिस या पोस्ट-प्रोसेसिंग रहित रेजिन भागों वाले कार्टन नीचे की परत में नहीं रखे जाने चाहिए और परतों के बीच विभाजक प्लेट अनिवार्य है; प्लेट की मोटाई और भार भी उपयोग किए गए स्थान में गिने जाएं। तीसरा सुदृढ़ीकरण और मार्ग प्रतिबंध है: स्ट्रैप, एंटी-स्लिप मैट और एयरबैग 3%–8% आयतन लेते हैं; भारी माल हल्के माल पर न रखना, बड़े माल को छोटे पर न रखना और पहले डिलीवरी वाले माल को बाद में लोड करना—इन तीन नियमों से “अभरनीय रिक्त स्थान” बनते हैं। इसलिए व्यावहारिक सूत्र है η = Σ(Vi×ki×ni×ui) ÷ (Veff×(1−r))। यहां ui स्टैकिंग उपयोगिता है, जो nmax और एक ही परत के भार-संतुलन से प्रभावित होकर सामान्यतः 0.75–0.92 होती है; r सुदृढ़ीकरण आरक्षित अनुपात है। अनुभवजन्य लक्ष्य: पूर्ण वाहन के लिए η ≥ 0.78 योग्य लोड योजना मानी जाती है; 0.65–0.78 के लिए लिखित कारण आवश्यक है; 20% होने पर पुनरीक्षण शुरू करें और जांचें कि दर संस्करण, k मान या η बदल तो नहीं गया है। आवंटन परिणाम को ऑर्डर कॉस्ट कार्ड में वापस लिखें और 3D प्रिंटेड भाग की सामग्री, मशीन समय और पोस्ट-प्रोसेसिंग लागत के साथ रखें, तभी वह कोटेशन समीक्षा में उपयोगी होगा।
छह, रिलीज गेट और असामान्यता निपटान
शिपमेंट से पहले D1–D5 के पांच गेट स्थापित करें; सभी गेट पार होने पर ही वाहन सील किया जा सकता है: D1 आयाम और भार डेटा भौतिक नमूना जांच से मेल खाए (प्रत्येक खेप में ≥3 इकाइयों का नमूना, विचलन ≤2%); D2 η का वास्तविक मान लक्ष्य सीमा में हो और “लोड प्लानिंग पुष्टि पत्र” पर दोहरे हस्ताक्षर हों; D3 स्टैकिंग परत, सुदृढ़ीकरण तस्वीरें और भारी माल द्वारा हल्के माल पर दबाव की जांच प्रत्येक परत पर सत्यापित हो; D4 संयुक्त शिपमेंट के पांचों मानदंडों का रिकॉर्ड हो तथा पहचान प्रमाणपत्र और तापमान-आर्द्रता आवश्यकताएं वैध हों; D5 आवंटन आधार स्थिर हो, समापन अंतर ≤1% हो और वेबिल पर तीनों भार फील्ड पूर्ण हों। असामान्यताओं को तीन स्थितियों में संभालें: स्थिति A (डेटा प्रविष्टि त्रुटि, लेबल त्रुटि) को मौके पर सुधारकर पुनर्गणना करें, लोडिंग योजना न बदलें; स्थिति B (η कम होना, परत भार असंतुलन, दर संस्करण त्रुटि) में पुनः लोड योजना या आवंटन गणना अनिवार्य है और वाहन सीलिंग रद्द कर पुनः हस्ताक्षर हों; स्थिति C (खतरनाक माल वर्गीकरण संघर्ष, ग्राहक गोपनीयता संघर्ष, अनसुलझी ओवरलिमिट स्थिति) में पूरी खेप को संयुक्त शिपमेंट से हटाकर अलग से भेजें और कारण दर्ज करें। सभी A/B/C रिकॉर्ड “लोड प्लानिंग नंबर + टाइमस्टैम्प + ऑपरेटर + समीक्षक” के आधार पर संग्रहित करें और उन्हें इन-ट्रांजिट निगरानी तथा प्राप्ति हस्ताक्षर रिकॉर्ड के साथ श्रृंखला में जोड़ें। प्रत्येक तिमाही एक रिवर्स अभ्यास करें: किसी ऐतिहासिक वेबिल का यादृच्छिक चयन कर प्रति-इकाई मालभाड़े से लेयर नंबर, k मान, η और आवंटन आधार तक वापस ट्रेस करें; प्रथम-पास दर ≥95% होनी चाहिए।
सात, कार्यान्वयन सूची और सामान्य गलतियां
30-दिवसीय कार्यान्वयन को चार सप्ताह में विभाजित करें: पहले सप्ताह में मास्टर डेटा बनाएं (वाहन का प्रभावी आयतन, रूपांतरण गुणांक और दर संस्करण, k मान तालिका, nmax तथा Gc मैपिंग); दूसरे सप्ताह में नौ-फील्ड लोड प्लानिंग सूची और लेयर नंबर चित्र को डिस्पैच कार्य आदेश में शामिल करें; तीसरे सप्ताह में आवंटन गणना और समापन अंतर जांच लागू कर तीन वास्तविक संयुक्त शिपमेंट बैच चलाएं; चौथे सप्ताह में D1–D5 गेट ऑडिट और रिवर्स अभ्यास करें। आठ स्व-जांच बिंदु हैं: क्या हर इकाई के लिए लाइनर सहित बाहरी आयाम उपयोग किए गए हैं; क्या वास्तविक भार/वॉल्यूमेट्रिक भार/बिल योग्य भार अलग किए गए हैं; क्या k मान पैकेजिंग संस्करण से संबद्ध है; क्या स्टैकिंग परत संख्या का परीक्षण आधार है; क्या η में सुदृढ़ीकरण आरक्षित स्थान घटाया गया है; क्या संयुक्त शिपमेंट पांचों मानदंडों से गुजरा है; क्या आवंटन आधार स्थिर और समापन योग्य है; तथा क्या लेयर नंबर और तस्वीरों को प्रति-इकाई मालभाड़े से वापस ट्रेस किया जा सकता है। पांच सामान्य गलतियां हैं: भाग के बाउंडिंग बॉक्स को बाहरी कार्टन आयतन मानना, हवाई और मुख्य सड़क परिवहन के लिए एक ही रूपांतरण गुणांक उपयोग करना, “भर देना” को η की योग्यता कसौटी मानना, संयुक्त शिपमेंट में केवल दिशा देखना और गोपनीयता व स्वच्छता संगतता को अनदेखा करना, तथा महीने के अंत में स्मृति के आधार पर मालभाड़ा बांटना। इन सभी को एक पुष्टि पत्र और एक रिवर्स-ट्रेस अभ्यास के माध्यम से उजागर किया जा सकता है।
निष्कर्ष
लोड प्लानिंग और लोडिंग दर गणना का मूल्य वाहन को अधिक भरने में नहीं, बल्कि “इस माल इकाई ने कितना बिल योग्य स्थान लिया, उसे कितना मालभाड़ा वहन करना चाहिए और उस समय वह किस परत में रखी गई थी” को हस्ताक्षर योग्य, सत्यापन योग्य और ट्रेस करने योग्य इंजीनियरिंग तथ्य बनाने में है। ब्लूप्रिंट 3D जैसे डिजाइन से भौतिक डिलीवरी तक जीवनचक्र मंच के लिए, वॉल्यूमेट्रिक भार की परिभाषा, स्टैकिंग प्रतिबंध, संयुक्त शिपमेंट के पांच मानदंड, आवंटन समापन अंतर और D1–D5 गेट, प्रक्रिया पैरामीटर तथा निरीक्षण रिकॉर्ड की तरह ही डिलीवरी साक्ष्य श्रृंखला के हिस्से हैं। परिभाषाओं को निश्चित करें, लेयर नंबर स्पष्ट रूप से दर्शाएं और समापन अंतर को संतुलित करें—तभी प्रति-इकाई मालभाड़ा “महीने के अंत का अस्पष्ट हिसाब” न रहकर कोटेशन और प्रक्रिया निर्णयों में लौटने वाला उपयोगी डेटा बनेगा।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।