
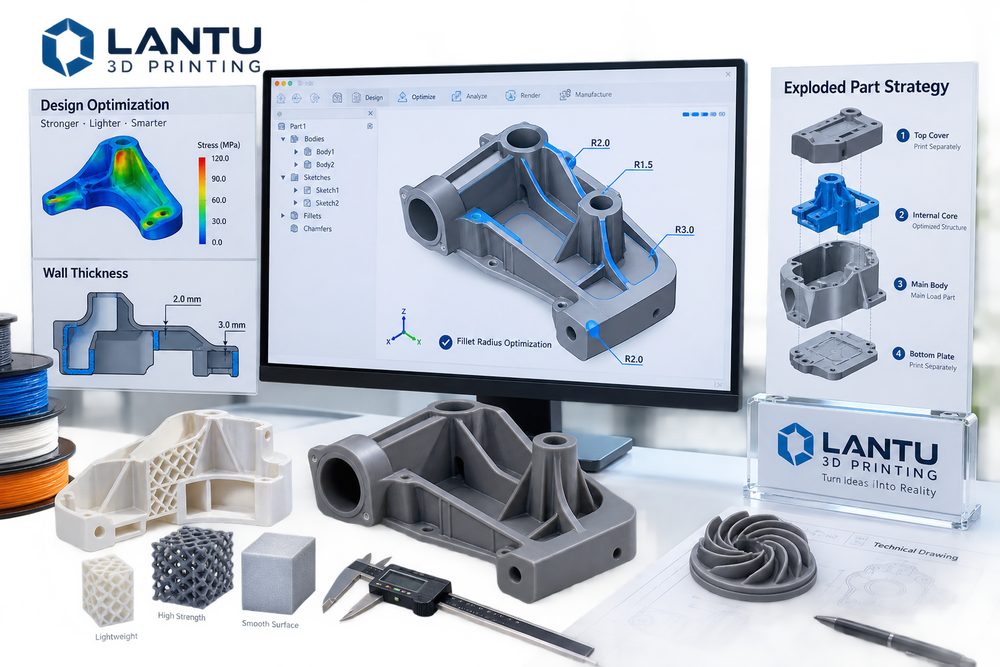
परिचय: डिज़ाइन चरण ही अधिकांश निर्माण जोखिम तय करता है
3D प्रिंटिंग उत्पाद विकास को बहुत अधिक स्वतंत्रता देती है, लेकिन स्वतंत्रता का मतलब यह नहीं कि कोई बाधा नहीं है। कई परियोजनाएँ उपकरण की क्षमता कम होने की वजह से नहीं, बल्कि इसलिए विफल होती हैं क्योंकि मॉडल में दीवार मोटाई, फ़िलेट्स, छिद्रों, ओवरहैंग, पाउडर निकासी, असेंबली और निरीक्षण बेंचमार्क के लिए निर्माण-तर्क को पहले से नहीं सोचा गया। स्क्रीन पर मॉडल सही दिखना इस बात की गारंटी नहीं है कि वह पाउडर बेड, रेज़िन टब या धातु निर्माण प्रक्रिया में भी स्थिर रहेगा।
ब्लूप्रिंट 3D ने परियोजना मूल्यांकन में पाया है कि डिज़ाइन अनुकूलन जितनी जल्दी शुरू होता है, रीवर्क लागत उतनी ही कम होती है। एक प्रभावी DFAM समीक्षा अक्सर सपोर्ट के निशान, विकृति, टूट-फूट, पाउडर न निकल पाने, असेंबली इंटरफेरेंस और पोस्ट-प्रोसेसिंग कठिनाइयों को कम कर सकती है, जिससे 3D प्रिंटिंग वास्तव में अनुसंधान एवं विकास पुनरावृत्ति और ऑन-डिमांड डिलीवरी की सेवा करती है।
1. दीवार मोटाई जितनी पतली हो, उतना सस्ता नहीं होता
पतली दीवारें सामग्री उपयोग घटा सकती हैं, लेकिन बहुत अधिक पतली दीवारें मुड़ने, टूटने और पोस्ट-प्रोसेसिंग विफलता का कारण बन सकती हैं। विभिन्न प्रक्रियाओं के लिए सुरक्षित दीवार मोटाई अलग होती है: रेज़िन भागों में भंगुरता और क्योरिंग विकृति पर ध्यान देना चाहिए, SLS नायलॉन भागों में बड़े क्षेत्र वाली पतली दीवारों के तापीय संकुचन पर, जबकि धातु भागों में तापीय तनाव और सपोर्ट हटाने पर विचार करना चाहिए। भार सहने वाली संरचनाओं के लिए केवल बाहरी खोल की मोटाई बढ़ाना हमेशा सबसे अच्छा समाधान नहीं होता; सुदृढ़ीकरण रिब, हनीकॉम्ब या ग्रिड संरचना जोड़कर अक्सर वजन और कठोरता के बीच बेहतर संतुलन पाया जा सकता है।
डिज़ाइन करते समय बाहरी दीवार, कार्यात्मक दीवार और प्रक्रिया-दीवार में अंतर करना चाहिए। बाहरी दीवार सतह की गुणवत्ता को, कार्यात्मक दीवार जोड़ और भार को, तथा प्रक्रिया-दीवार सपोर्ट, क्लैम्पिंग या पोस्ट-प्रोसेसिंग सुरक्षा को संभालती है। सभी दीवारों की मोटाई एक समान रखने से स्थानीय रूप से बहुत मजबूत, बहुत कमजोर या अनावश्यक रूप से महंगा डिज़ाइन बन सकता है।
2. फ़िलेट्स और ट्रांज़िशन: तनाव संकेंद्रण और पोस्ट-प्रोसेसिंग कठिनाई दोनों कम करें
नुकीले कोने, पतले रूट हिस्से और क्रॉस-सेक्शन में अचानक परिवर्तन तनाव संकेंद्रण पैदा करते हैं। रेज़िन और नायलॉन भागों में उपयुक्त फ़िलेट्स परिवहन और असेंबली के दौरान किनारों के टूटने को कम कर सकते हैं; धातु प्रिंटेड भागों में फ़िलेट्स ऊष्मा संचरण पथ को बेहतर बनाते हैं और दरार तथा विकृति का जोखिम घटाते हैं। आंतरिक समकोण पाउडर निकालने, सैंडिंग और स्प्रे-पेंटिंग को भी कठिन बनाते हैं, खासकर गहरी कैविटी और क्रॉस-रिब क्षेत्रों में।
हालांकि, फ़िलेट डिज़ाइन में बड़ा होना हमेशा बेहतर नहीं होता। बहुत बड़े फ़िलेट्स असेंबली सीमा या सौंदर्य आकार को प्रभावित कर सकते हैं, इसलिए उन्हें लोड पथ, संपर्क सतह और मशीनिंग अलाउंस के आधार पर निर्धारित करना चाहिए। जिन सतहों पर बाद में मशीनिंग होनी है, वहाँ फ़िलेट्स को टूल पाथ और पोज़िशनिंग क्लैम्पिंग में बाधा नहीं बनना चाहिए।
3. छिद्र, स्लॉट और थ्रेड: पहले निर्माण, फिर असेंबली
छोटे छिद्र, गहरे छिद्र, क्षैतिज छिद्र और ब्लाइंड स्लॉट 3D प्रिंटिंग के उच्च-जोखिम क्षेत्रों में आते हैं। बहुत छोटा छिद्र पाउडर, रेज़िन या सपोर्ट अवशेष से बंद हो सकता है; बहुत अधिक गहराई-से-व्यास अनुपात वाले छिद्रों की सफाई भी कठिन होती है। सटीक होल पोज़िशन के लिए, पूरी तरह एक-बार की प्रिंटिंग पर निर्भर रहने के बजाय पहले छोटा छेद छोड़कर बाद में ड्रिलिंग, इंसर्ट नट, हीट-सेट कॉपर नट या पोस्ट-मशीनिंग थ्रेडिंग का उपयोग करना बेहतर होता है।
असेंबली गैप को सामग्री और पोस्ट-प्रोसेसिंग के अनुसार निर्धारित किया जाना चाहिए। रेज़िन पर पेंट के बाद स्नैप-फिट का गैप, नायलॉन डाइंग के बाद स्लाइडिंग स्लॉट का गैप, और धातु सैंडब्लास्टिंग के बाद पोज़िशनिंग गैप बदल सकते हैं। ड्रॉइंग में महत्वपूर्ण फिटिंग सतहों को स्पष्ट रूप से चिह्नित करना चाहिए, ताकि पोस्ट-प्रोसेसिंग करने वाले लोग गलती से अत्यधिक सैंडिंग या गलत स्प्रे न करें।
4. पार्ट-सेपरेशन रणनीति: समझौता नहीं, बल्कि एक इंजीनियरिंग विकल्प
एक-टुकड़ा प्रिंटिंग असेंबली को कम कर सकती है, लेकिन यह हमेशा सबसे अच्छा विकल्प नहीं होता। बड़े आकार के पतली-दीवार भाग, गहरी कैविटी वाले जटिल भाग, उच्च सौंदर्य-मानक वाले मॉडल और बहु-सामग्री प्रभाव की आवश्यकता वाले उत्पाद अक्सर पार्ट-सेपरेशन प्रिंटिंग के लिए अधिक उपयुक्त होते हैं। उचित विभाजन से ओरिएंटेशन बेहतर किया जा सकता है, सपोर्ट के निशान कम किए जा सकते हैं, प्रिंट समय घटाया जा सकता है, सतह गुणवत्ता सुधारी जा सकती है, और एक हिस्से के विफल होने से होने वाला नुकसान कम किया जा सकता है।
पार्ट-सेपरेशन करते समय पोज़िशनिंग संरचना और छिपे हुए जोड़ की योजना बनानी चाहिए। सामान्य तरीकों में टेनन-ग्रूव, पोज़िशनिंग पिन, मैग्नेटिक अटैचमेंट, स्क्रू, गोंद-युक्त स्टेप्स और सजावटी लाइन से छुपाए गए जॉइंट शामिल हैं। डिस्प्ले मॉडल के लिए जोड़ सामने के दृश्य केंद्र से दूर होने चाहिए; कार्यात्मक भागों के लिए जोड़ अधिकतम लोड पथ से बाहर रहने चाहिए। विभाजन के बाद पैकेजिंग और परिवहन पर भी विचार करना चाहिए, ताकि लंबे और पतले हिस्से लॉजिस्टिक्स में टूट न जाएँ।
5. ऐसे डिज़ाइन आउटपुट बनाएं जिन्हें सत्यापित किया जा सके
अच्छा 3D प्रिंटिंग डिज़ाइन केवल प्रिंट होने योग्य ही नहीं, बल्कि जांचने योग्य भी होना चाहिए। मॉडल फ़ाइल के अलावा, प्रमुख आयामों की सूची, बाहरी सतह चिह्न, सामग्री प्रदर्शन आवश्यकताएँ, रंग आवश्यकताएँ, असेंबली संबंध और स्वीकृति प्राथमिकता प्रदान करने की सलाह दी जाती है। यदि केवल एक STL फ़ाइल हो, तो आपूर्तिकर्ता को केवल अनुभव के आधार पर निर्णय लेना पड़ता है, जिससे संचार लागत और रीवर्क की संभावना दोनों बढ़ जाती हैं।
ब्लूप्रिंट 3D परियोजना सहयोग में डिज़ाइन समीक्षा, सामग्री सुझाव, प्रक्रिया चयन, पोस्ट-प्रोसेसिंग योजना और डिलीवरी निरीक्षण को आपस में जोड़ता है। इस तरह ग्राहक को केवल एक प्रिंट कोट नहीं, बल्कि आवश्यकता से लेकर तैयार उत्पाद तक जोखिम नियंत्रण की पूरी प्रणाली दिखाई देती है।
निष्कर्ष
3D प्रिंटिंग के लिए डिज़ाइन अनुकूलन का सार यह है कि निर्माण-सीमाओं को मॉडलिंग निर्णयों में पहले ही शामिल कर लिया जाए। उचित दीवार मोटाई, फ़िलेट ट्रांज़िशन, छिद्र और स्लॉट हैंडलिंग, पार्ट-सेपरेशन रणनीति और सत्यापन योग्य आउटपुट के माध्यम से कंपनियाँ प्रिंट विफलता दर, पोस्ट-प्रोसेसिंग लागत और डिलीवरी अनिश्चितता को काफी कम कर सकती हैं, जिससे 3D प्रिंटिंग "बन तो जाए" से आगे बढ़कर "स्थिर रूप से अच्छा बने" की अवस्था में पहुँचती है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।