
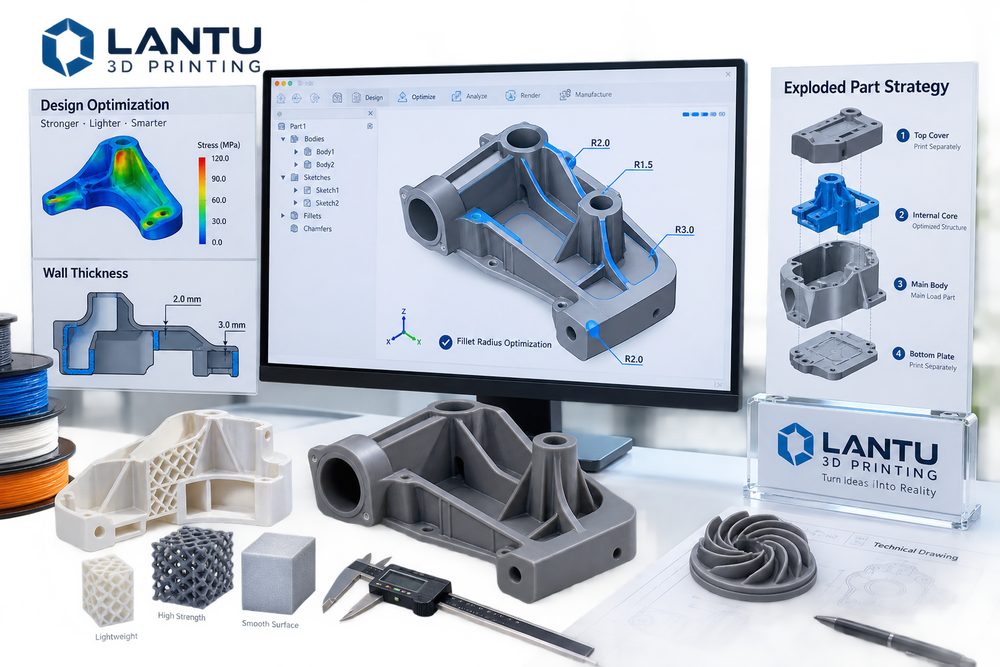
はじめに:設計段階で製造リスクの大半が決まる
3Dプリントは製品開発に大きな自由度をもたらしますが、自由度は制約がないことを意味しません。多くのプロジェクトの失敗は設備能力不足ではなく、モデルが壁厚、フィレット、穴・溝、オーバーハング、粉抜き、組立、検査基準といった製造ロジックを事前に考慮していないことに起因します。画面上で成立するモデルでも、粉末床、樹脂槽、あるいは金属成形の工程で安定して成立するとは限りません。
ブループリント3Dはプロジェクト評価の中で、設計最適化への介入が早いほど手戻りコストが低くなることを確認しています。効果的なDFAMチェックを一度行うだけで、サポート痕、変形、破断、粉抜き不良、組立干渉、後処理の難しさを減らし、3Dプリントを研究開発の反復やオンデマンド納品に真に役立てることができます。
1. 壁厚は薄ければ薄いほど良いわけではない
薄肉化は材料使用量を減らせますが、薄すぎると反り、破損、後処理失敗を招きます。工法ごとに安全な壁厚は異なります。樹脂部品では脆性と硬化変形に注意が必要で、SLSナイロン部品では広い面積の薄壁における熱収縮を考慮しなければなりません。金属部品では熱応力とサポート除去も要因になります。荷重を受ける構造では、単純に外殻を厚くするだけが最適とは限らず、リブ、ハニカム、格子構造を追加することで、重量と剛性のより良いバランスを実現できることが多いです。
設計では、外観壁、機能壁、工程壁を区別する必要があります。外観壁は表面品質を重視し、機能壁は接続と荷重を担い、工程壁はサポート、クランプ、後処理保護のために使います。すべての壁厚を同じに設定すると、局所的に強すぎたり弱すぎたり、あるいはコストの無駄が発生しやすくなります。
2. フィレットと遷移:応力集中を下げ、後処理の負担も軽減する
鋭角、薄い根元、急激な断面変化は応力集中を生みやすくなります。樹脂やナイロン部品では、適切なフィレットによって輸送や組立時の欠けを抑えられます。金属プリント部品では、フィレットは熱伝導経路の改善にもつながり、割れや反りのリスクを下げます。内部の直角は粉抜き、研磨、塗装の難易度も上げ、特に深いキャビティや交差リブ部で顕著です。
ただし、フィレットは大きければ大きいほど良いわけではありません。大きすぎるフィレットは組立境界や外観デザインに影響する可能性があるため、荷重経路、接触面、加工余裕を踏まえて決めるべきです。二次機械加工が必要な面では、フィレットが工具経路や位置決めクランプの干渉にならないよう注意する必要があります。
3. 穴、溝、ねじ:まず成形、その次に組立を考える
小径穴、深穴、横穴、盲溝は3Dプリントにおける高リスク領域です。穴径が小さすぎると、粉末、樹脂、サポート残渣で塞がる可能性があります。長さ径比が大きい穴も清掃が困難です。高精度な穴位置には、最初から最終寸法で造形することに頼るのではなく、小さめに造形してから穴あけする、インサートナット、熱圧入真鍮ナット、または後加工ねじを採用することを推奨します。
組立クリアランスは、材料と後処理の方法に応じて設定する必要があります。樹脂塗装後のスナップフィットの隙間、ナイロン染色後のスライド溝の隙間、金属ショットブラスト後の位置決めクリアランスは変化する可能性があります。図面では重要な合わせ面を明確にし、後処理担当者が誤って研磨したり塗装したりしないようにするべきです。
4. 分割戦略:妥協ではなく、工学的な選択
一体造形は部品点数を減らせますが、必ずしも最適とは限りません。大型の薄肉部品、深いキャビティを持つ複雑形状、高い外観品質が求められるモデル、マルチマテリアル表現を必要とする製品は、分割プリントの方が適していることがよくあります。適切に分割すれば、配置方向の最適化、サポート痕の削減、印刷時間の短縮、表面品質の向上、単一部品の失敗による損失低減が可能です。
分割時には、位置決め構造と隠し継ぎ目を設計する必要があります。一般的な方法には、ほぞ穴、位置決めピン、マグネット、ねじ、接着用段差、装飾ラインによる隠蔽などがあります。展示モデルでは継ぎ目を正面の視覚的焦点から外すべきであり、機能部品では接合部を最大荷重経路から外すべきです。分割では、その後の梱包・輸送も考慮し、細長い構造が物流中に損傷しないようにする必要があります。
5. 検査可能な設計出力を整える
優れた3Dプリント設計は、プリントできるだけでなく、検査できるものでなければなりません。モデルファイルに加えて、主要寸法表、外観面の指定、材料性能要件、色指定、組立関係、受入優先度を提供することを推奨します。STLファイルしかない場合、サプライヤーは経験に基づいて判断するしかなく、コミュニケーションコストと手戻りの確率が上がります。
ブループリント3Dはプロジェクト協業において、設計レビュー、材料提案、工法選定、後処理案、納品検査を一体でつなぎます。そうすることで、顧客が受け取るのは単なるプリント見積もりではなく、要件から実物までのリスク管理ソリューションになります。
まとめ
3Dプリント向けの設計最適化の本質は、製造制約をモデリングの意思決定に前倒しで組み込むことです。適切な壁厚、フィレット遷移、穴・溝の処理、分割戦略、検査可能な出力によって、企業は印刷失敗率、後処理コスト、納品の不確実性を大幅に下げ、3Dプリントを「作れる」段階から「安定して作れる」段階へと引き上げることができます。