
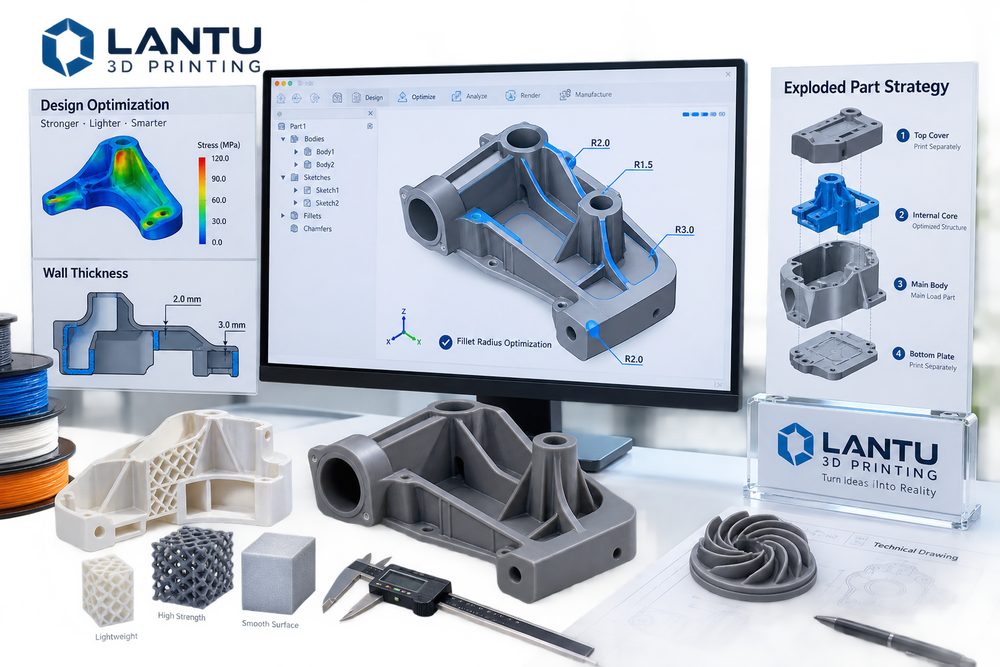
Introducción: la etapa de diseño determina la mayoría de los riesgos de fabricación
La impresión 3D aporta una gran libertad al desarrollo de productos, pero la libertad no equivale a ausencia de restricciones. Muchos proyectos no fracasan por falta de capacidad del equipo, sino porque el modelo no consideró a tiempo la lógica de fabricación en aspectos como el espesor de pared, los filetes, los orificios y ranuras, los voladizos, la evacuación de polvo, el ensamblaje y las referencias de inspección. Que un modelo funcione en pantalla no significa que vaya a comportarse de forma estable en un lecho de polvo, una cuba de resina o un proceso de conformado metálico.
En las revisiones de proyecto, lantu3D ha comprobado que cuanto antes se incorpora la optimización de diseño, menor es el coste de rehacer piezas. Una revisión DFAM eficaz puede reducir las marcas de soporte, la deformación, las roturas, la imposibilidad de limpiar polvo, las interferencias de montaje y la dificultad del posprocesado, permitiendo que la impresión 3D realmente sirva para iterar en I+D y entregar bajo demanda.
1. El espesor de pared no es cuanto más delgado, mejor
Las paredes finas reducen el consumo de material, pero un espesor excesivamente bajo puede provocar alabeo, rotura y fallos en el posprocesado. El espesor seguro varía según el proceso: las piezas de resina deben prestar atención a la fragilidad y a la deformación por curado; las piezas de nylon por SLS deben considerar la contracción térmica en grandes superficies delgadas; y las piezas metálicas deben contemplar el esfuerzo térmico y la eliminación de soportes. En estructuras sometidas a carga, aumentar simplemente el grosor de la carcasa no siempre es la mejor opción: añadir nervios de refuerzo, estructuras tipo panal o retícula suele ofrecer un mejor equilibrio entre peso y rigidez.
Durante el diseño conviene distinguir entre pared estética, pared funcional y pared de proceso. La pared estética se centra en el acabado superficial; la pared funcional soporta unión y carga; y la pared de proceso sirve para soporte, sujeción o protección durante el posprocesado. Unificar todos los espesores suele generar zonas sobredimensionadas, zonas débiles o costes innecesarios.
2. Filetes y transiciones: reducen la concentración de tensiones y facilitan el posprocesado
Las esquinas vivas, las raíces delgadas y los cambios bruscos de sección favorecen la concentración de tensiones. En piezas de resina y nylon, unos filetes adecuados pueden reducir el desconchado durante el transporte y el montaje; en piezas metálicas impresas, los filetes también pueden mejorar la ruta de conducción térmica y disminuir el riesgo de grietas y alabeo. Las esquinas internas en ángulo recto además complican la limpieza de polvo, el lijado y la pintura, especialmente en cavidades profundas y en zonas de nervaduras cruzadas.
El diseño de filetes no debe ser excesivo. Un radio demasiado grande puede afectar a los límites de ensamblaje o a la estética del modelo, por lo que debe definirse según la trayectoria de carga, las superficies de contacto y el margen de mecanizado. En superficies que requieran mecanizado secundario, el filete también debe evitar interferencias con la trayectoria de la herramienta y con la sujeción de posicionamiento.
3. Orificios, ranuras y roscas: primero la fabricación, luego el ensamblaje
Los orificios pequeños, los orificios profundos, los orificios laterales y las ranuras ciegas son zonas de alto riesgo en la impresión 3D. Un diámetro demasiado pequeño puede obstruirse con polvo, resina o soportes residuales; además, los orificios con una relación profundidad-diámetro demasiado alta son difíciles de limpiar. Para posiciones de precisión, se recomienda dejar un taladro previo y mecanizar después, o bien usar insertos roscados, tuercas de inserción en caliente o roscas posteriores, en lugar de depender por completo de la conformación en una sola impresión.
Las tolerancias de ensamblaje deben definirse según el material y el posprocesado. El juego de los clips tras pintar resina, el de las guías deslizantes tras teñir nylon y el de posicionamiento tras granallar metal pueden variar. En los planos debe indicarse claramente qué superficies son críticas para el ajuste, para evitar que el personal de posprocesado lije o pinte por error.
4. Estrategias de despiece: no son una renuncia, sino una decisión de ingeniería
La impresión en una sola pieza puede reducir el ensamblaje, pero no siempre es la mejor solución. Las piezas grandes de pared delgada, los componentes con cavidades profundas, los modelos con altos requisitos estéticos y los productos que requieren efectos multimaterial suelen ser más adecuados para imprimirse en piezas separadas. Un despiece bien planteado permite optimizar la orientación, reducir las marcas de soporte, acortar el tiempo de impresión, mejorar la calidad superficial y disminuir las pérdidas cuando falla una sola pieza.
Al despiece hay que añadir estructuras de posicionamiento y juntas ocultas. Los métodos habituales incluyen espigas y ranuras, postes de alineación, imanes, tornillos, escalones para encolado y ocultación con líneas decorativas. En modelos de exhibición, la junta debe evitar la zona visual principal; en piezas funcionales, la unión debe quedar fuera de la ruta de máxima carga. El despiece también debe considerar el embalaje y el transporte posterior, para evitar que las estructuras esbeltas se dañen durante la logística.
5. Generar entregables de diseño que se puedan inspeccionar
Un buen diseño para impresión 3D no solo debe poder imprimirse, también debe poder inspeccionarse. Además del archivo del modelo, se recomienda proporcionar una tabla de dimensiones clave, anotaciones de superficies estéticas, requisitos de propiedades del material, requisitos de color, relaciones de ensamblaje y prioridades de aceptación. Si solo se entrega un archivo STL, el proveedor solo podrá juzgar por experiencia, lo que aumentará tanto el coste de comunicación como la probabilidad de rehacer el trabajo.
En la colaboración de proyectos, lantu3D conecta la revisión de diseño, la recomendación de materiales, la selección del proceso, la solución de posprocesado y la inspección de entrega. Así, el cliente no ve solo un presupuesto de impresión, sino un sistema completo de control de riesgos desde la necesidad hasta la pieza física.
Conclusión
La optimización del diseño orientada a la impresión 3D consiste, en esencia, en incorporar antes las restricciones de fabricación a las decisiones de modelado. Mediante un espesor de pared adecuado, transiciones con filetes, tratamiento correcto de orificios y ranuras, estrategias de despiece y entregables verificables, las empresas pueden reducir de forma notable la tasa de fallo de impresión, los costes de posprocesado y la incertidumbre de entrega, haciendo que la impresión 3D pase de “se puede fabricar” a “se fabrica de forma fiable”.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.