
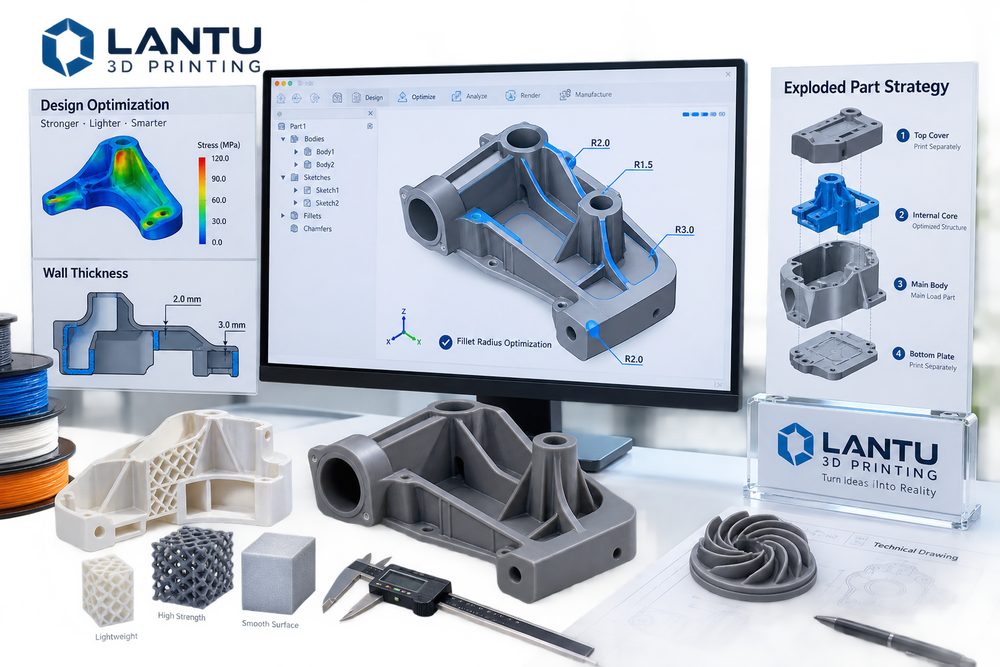
Introduzione: la fase di progettazione determina la maggior parte dei rischi di produzione
La stampa 3D offre una grande libertà nello sviluppo prodotto, ma libertà non significa assenza di vincoli. Molti progetti falliscono non perché la macchina non sia in grado di produrre il pezzo, ma perché il modello non ha considerato in anticipo la logica produttiva in termini di spessore delle pareti, raccordi, fori e scanalature, sbalzi, rimozione della polvere, assemblaggio e riferimenti di controllo. Un modello che funziona sullo schermo non è necessariamente stabile nel letto di polvere, nella vasca di resina o durante la formatura del metallo.
lantu3D, nella valutazione dei progetti, ha constatato che prima interviene l’ottimizzazione del design, minori sono i costi di rilavorazione. Un controllo DFAM efficace può spesso ridurre segni dei supporti, deformazioni, rotture, impossibilità di rimuovere la polvere, interferenze di montaggio e difficoltà di post-processing, permettendo alla stampa 3D di servire davvero l’iterazione di R&S e la consegna su richiesta.
1. Lo spessore delle pareti non è sempre meglio se più sottile
Le pareti sottili riducono il consumo di materiale, ma se sono troppo sottili possono causare imbarcamento, rottura e fallimento del post-processing. Lo spessore di sicurezza varia in base al processo: i pezzi in resina richiedono attenzione alla fragilità e alla deformazione da polimerizzazione, i pezzi in nylon SLS devono considerare il ritiro termico delle superfici ampie e sottili, mentre i componenti metallici devono tenere conto delle tensioni termiche e della rimozione dei supporti. Per le strutture portanti, aumentare semplicemente lo spessore del guscio non è sempre la soluzione migliore; aggiungere nervature, struttura a nido d’ape o reticolo consente spesso un equilibrio migliore tra peso e rigidezza.
In fase di progettazione è utile distinguere tra pareti estetiche, pareti funzionali e pareti di processo. Le pareti estetiche riguardano l’aspetto superficiale, le pareti funzionali sopportano i carichi e i collegamenti, mentre le pareti di processo servono per supporto, bloccaggio o protezione durante il post-processing. Impostare lo stesso spessore per tutte le pareti può portare a zone eccessivamente robuste, zone troppo deboli o sprechi di costo.
2. Raccordi e transizioni: ridurre la concentrazione delle tensioni e semplificare il post-processing
Spigoli vivi, attacchi sottili e cambi bruschi di sezione generano facilmente concentrazioni di tensione. Per i componenti in resina e nylon, un raccordo adeguato può ridurre scheggiature durante trasporto e assemblaggio; per i pezzi metallici stampati, i raccordi possono anche migliorare il percorso di conduzione termica e ridurre il rischio di cricche e deformazioni. Gli angoli interni retti aumentano inoltre la difficoltà di pulizia della polvere, levigatura e verniciatura, soprattutto nelle cavità profonde e nei punti di incrocio delle nervature.
Il raccordo non deve però essere sempre il più grande possibile. Un raccordo eccessivo può interferire con i limiti di assemblaggio o con il design estetico, quindi va definito in base al percorso del carico, alle superfici di contatto e ai margini di lavorazione. Per le superfici che richiedono una successiva lavorazione meccanica, il raccordo deve anche evitare interferenze con il percorso utensile e con il posizionamento del bloccaggio.
3. Fori, scanalature e filettature: prima la producibilità, poi l’assemblaggio
Fori piccoli, fori profondi, fori laterali e scanalature cieche sono aree ad alto rischio nella stampa 3D. Un diametro troppo ridotto può essere ostruito da polvere, resina o residui di supporto; anche i fori con rapporto profondità/diametro troppo elevato sono difficili da pulire. Per i fori di precisione, è consigliabile prevedere un preforo da rifinire con alesatura o foratura, inserti filettati, inserti in ottone termoinseriti o filettatura post-lavorazione, invece di affidarsi completamente alla sola stampa.
Il gioco di assemblaggio deve essere definito in base al materiale e al metodo di post-processing. Il gioco di un fermo a scatto dopo la verniciatura della resina, quello di una guida scorrevole dopo la tintura del nylon o quello di un posizionamento dopo la sabbiatura del metallo possono cambiare sensibilmente. Nei disegni tecnici è opportuno indicare chiaramente le superfici di accoppiamento critiche, per evitare che il personale addetto al post-processing carteggi o vernici in modo errato.
4. Strategia di suddivisione in parti: non è un compromesso, ma una scelta ingegneristica
La stampa in un unico pezzo può ridurre l’assemblaggio, ma non è sempre la soluzione migliore. Pezzi di grandi dimensioni con pareti sottili, componenti con cavità profonde e complesse, modelli con elevati requisiti estetici e prodotti che richiedono effetti mult materiale sono spesso più adatti a essere suddivisi in parti. Una suddivisione corretta consente di ottimizzare l’orientamento, ridurre i segni dei supporti, accorciare i tempi di stampa, migliorare la qualità superficiale e diminuire le perdite in caso di fallimento di un singolo pezzo.
Quando si suddivide un modello, è necessario progettare strutture di posizionamento e giunzioni nascoste. I metodi più comuni includono incastri maschio-femmina, perni di centraggio, magneti, viti, gradini per incollaggio e mascheramento tramite linee decorative. Nei modelli espositivi, la giunzione dovrebbe essere lontana dal punto focale visivo; nei componenti funzionali, la connessione dovrebbe evitare il principale percorso di carico. La suddivisione deve inoltre considerare il trasporto e l’imballaggio successivi, per evitare che strutture lunghe e sottili si danneggino durante la logistica.
5. Creare output di progetto verificabili
Un buon progetto per la stampa 3D non deve solo essere stampabile, ma anche verificabile. Oltre al file del modello, è consigliabile fornire una tabella delle quote critiche, l’indicazione delle superfici estetiche, i requisiti prestazionali del materiale, i requisiti di colore, le relazioni di assemblaggio e le priorità di accettazione. Se è disponibile solo un file STL, il fornitore può fare affidamento soltanto sulla propria esperienza, con un aumento dei costi di comunicazione e della probabilità di rilavorazione.
lantu3D, nella collaborazione sui progetti, collega revisione del design, suggerimenti sui materiali, scelta del processo, piano di post-processing e verifica di consegna. In questo modo il cliente non riceve solo un preventivo di stampa, ma un vero sistema di controllo del rischio, dal requisito iniziale fino al pezzo finito.
Conclusione
L’ottimizzazione del design per la stampa 3D consiste, in sostanza, nell’integrare in anticipo i vincoli produttivi nelle decisioni di modellazione. Con uno spessore delle pareti corretto, raccordi adeguati, una gestione attenta di fori e scanalature, una strategia di suddivisione efficace e output facilmente verificabili, le aziende possono ridurre in modo significativo il tasso di fallimento, i costi di post-processing e l’incertezza di consegna, portando la stampa 3D da “si può fare” a “si può fare in modo stabile”.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.