
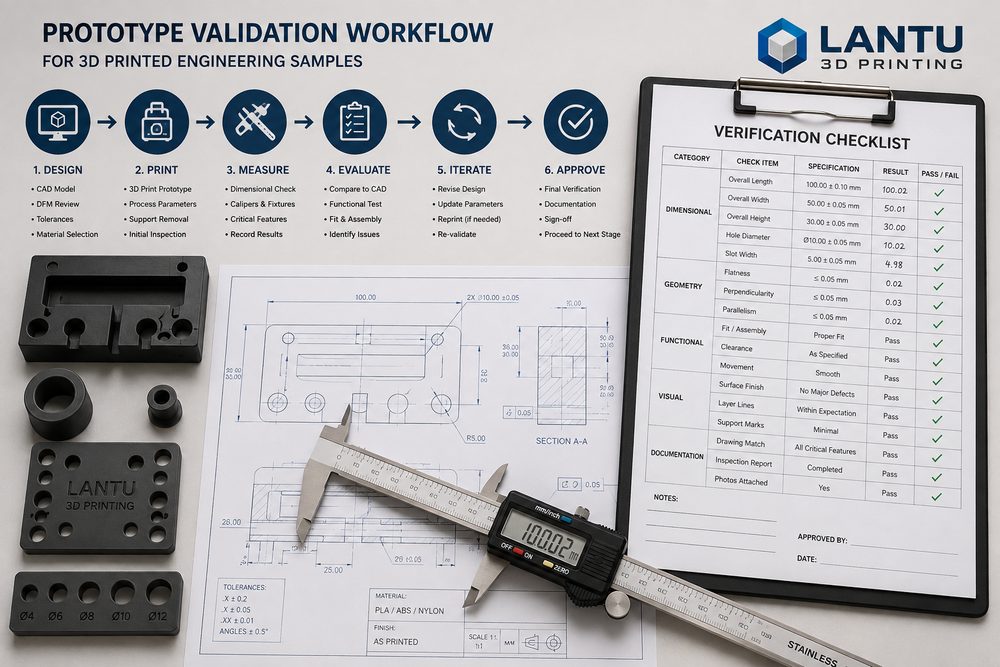
परिचय: सैंपल अंतिम लक्ष्य नहीं, बल्कि डिज़ाइन निर्णय का प्रमाण है
जब कई आर एंड डी टीमें 3D प्रिंटिंग से सैंपल बनाती हैं, तो पहला लक्ष्य अक्सर वास्तविक वस्तु का आकार जल्दी देख लेना होता है। यह चरण महत्वपूर्ण है, लेकिन यदि सत्यापन केवल बाहरी रूप तक सीमित रह जाए, तो सैंपल का मूल्य कम आँका जाता है। वास्तव में प्रभावी नमूना सत्यापन को पाँच प्रश्नों का उत्तर देना चाहिए: क्या बाहरी रूप अपेक्षाओं के अनुरूप है, क्या प्रमुख आयाम नियंत्रित हैं, क्या असेंबली संबंध सुचारु हैं, क्या कार्यात्मक भार पर्याप्त है, और क्या सामग्री तथा प्रक्रिया आगे छोटे बैच या बड़े पैमाने के उत्पादन मार्ग का समर्थन कर सकती हैं।
lantu3D ब्लूप्रिंट डिज़ाइन से वास्तविक रूपांतरण तक निरंतर प्रबंधन पर ज़ोर देता है। नमूना सत्यापन प्रक्रिया केवल एक मॉडल प्रिंट करना नहीं है, बल्कि उत्पाद जोखिमों के इर्द-गिर्द प्रमाण की एक श्रृंखला बनाना है। हर सैंपल का एक स्पष्ट सत्यापन लक्ष्य, निर्णय मानक और अगला कदम होना चाहिए।
1. सत्यापन लक्ष्यों का विभाजन: एक सैंपल पर सभी कार्यों का बोझ न डालें
सैंपल सत्यापन को बाहरी रूप सैंपल, संरचनात्मक सैंपल, कार्यात्मक सैंपल और प्रक्रिया सैंपल में विभाजित किया जाना चाहिए। बाहरी रूप सैंपल में अनुपात, वक्र सतह, पकड़ने का एहसास, रंग और उपयोगकर्ता धारणा की जाँच पर ध्यान दिया जाता है; इसके लिए SLA उच्च-सटीकता रेज़िन या पेंटिंग-आधारित पोस्ट-प्रोसेसिंग का उपयोग किया जा सकता है। संरचनात्मक सैंपल में दीवार की मोटाई, रिब्स, स्नैप-फिट, स्क्रू पोस्ट और असेंबली गैप पर ध्यान दिया जाता है; इसके लिए टफ रेज़िन, PA12 नायलॉन या ABS-जैसी सामग्री चुनी जा सकती है। कार्यात्मक सैंपल को वास्तविक उपयोग वातावरण के क़रीब होना चाहिए; इसके लिए SLS नायलॉन, MJF नायलॉन या धातु प्रिंटिंग की आवश्यकता हो सकती है। प्रक्रिया सैंपल का उपयोग आगे के छोटे बैच उत्पादन की स्थिरता और लागत का मूल्यांकन करने के लिए किया जाता है।
यदि बाहरी रूप, असेंबली और मजबूती सभी को एक ही सैंपल में समेट दिया जाए, तो अक्सर सामग्री चयन में समझौता करना पड़ता है। उदाहरण के लिए, पारदर्शी डिस्प्ले पार्ट अंदरूनी संरचना देखने के लिए उपयुक्त हो सकता है, लेकिन बार-बार लगने-उतरने वाले स्नैप-फिट को झेलने के लिए नहीं; उच्च-लचीलापन सामग्री कार्यात्मक परीक्षण के लिए उपयुक्त हो सकती है, लेकिन अंतिम बाहरी बनावट को सही ढंग से प्रदर्शित नहीं कर सकती। इसलिए, पहले सैंपल की भूमिका तय करना सत्यापन प्रक्रिया का पहला कदम है।
2. डिज़ाइन समीक्षा: प्रिंटिंग से पहले 70% प्राथमिक जोखिमों को समाप्त करें
सैंपल विफलता अक्सर उपकरण की समस्या नहीं होती, बल्कि मॉडल में प्रिंटिंग से पहले ही जोखिम मौजूद होते हैं। सामान्य समस्याओं में बहुत पतली दीवार, अत्यधिक ओवरहैंग कोण, स्क्रू पोस्ट के आधार पर फ़िलेट का अभाव, स्नैप-फिट विरूपण के लिए अपर्याप्त स्थान, बहुत छोटा असेंबली गैप, और बंद कैविटी में पाउडर न निकल पाना शामिल है। प्रिंटिंग से पहले समीक्षा में कम-से-कम न्यूनतम दीवार मोटाई, छेद की क्षतिपूर्ति, तीखे कोनों पर तनाव संकेंद्रण, सपोर्ट संपर्क सतह और पोस्ट-प्रोसेसिंग की पहुँच की जाँच होनी चाहिए।
SLS नायलॉन पार्ट्स के उदाहरण में, गतिशील असेंबली गैप आम तौर पर 0.3mm से 0.5mm से कम नहीं होना चाहिए; SLA रेज़िन बाहरी रूप वाले भागों में पतली दीवार वाला क्षेत्र सामान्यतः 1.0mm से अधिक होना चाहिए, और लोड-बेयरिंग क्षेत्रों में आमतौर पर 1.5mm से अधिक मोटाई तथा रिब्स की आवश्यकता होती है; धातु SLM पार्ट्स में सपोर्ट हटाने, ऊष्मीय विकृति और मशीनिंग रेफ़रेंस को भी ध्यान में रखना पड़ता है। इन नियमों को पहले से लागू करने से प्रिंटिंग के बाद की पुनरावृत्ति कम हो सकती है।
3. बाहरी रूप और आयाम सत्यापन: व्यक्तिपरक निर्णय की जगह मानकीकृत रिकॉर्ड
बाहरी रूप सत्यापन केवल “अच्छा दिखता है” या “अच्छा नहीं दिखता” तक सीमित नहीं होना चाहिए; इसके लिए एक मानक स्थापित करना चाहिए। इसमें सतह की बनावट, लेयर लाइनों की दृश्यता, किनारों की तीक्ष्णता, रंग की समानता, पेंट की कवरेज और स्पर्श अनुभूति जैसे आयामों पर स्कोर दिया जा सकता है। डिस्प्ले पार्ट्स के लिए A-पक्ष, B-पक्ष और गैर-डिस्प्ले सतहों को चिह्नित करना चाहिए, ताकि गैर-प्रमुख क्षेत्रों पर अनावश्यक फिनिशिंग लागत न हो।
आयाम सत्यापन में पूरे मॉडल को मापने के बजाय प्रमुख आयामों का चयन करना चाहिए। आम तौर पर इसमें असेंबली होल, पोज़िशनिंग पिन, स्नैप-फिट की मोटाई, सीलिंग सतह, बाहरी प्रोफ़ाइल और अन्य पार्ट्स के साथ इंटरफ़ेरेंस वाले स्थान शामिल होते हैं। रिकॉर्डिंग में डिज़ाइन मान, वास्तविक माप, विचलन, मापन उपकरण और निष्कर्ष शामिल होने चाहिए। यदि विचलन दिशात्मक हो, जैसे सभी छेदों का व्यास 0.15mm छोटा आना, तो अगले मॉडल या प्रक्रिया पैरामीटर में व्यवस्थित क्षतिपूर्ति करनी चाहिए।
4. असेंबली और कार्यात्मक सत्यापन: वास्तविक उपयोग परिदृश्यों को सैंपल परीक्षण में शामिल करें
असेंबली सत्यापन में वास्तविक असेंबली क्रम का अनुकरण होना चाहिए। कई सैंपल अलग से देखने में ठीक लगते हैं, लेकिन असेंबली के समय स्क्रूड्राइवर की जगह की कमी, वायर हार्नेस चैनल का अवरोध, स्नैप-फिट को खोलने में कठिनाई या पोज़िशनिंग रेफ़रेंस की अस्पष्टता सामने आ जाती है। सुझाव है कि सैंपल चरण में कम-से-कम 3 से 5 बार दोहराव वाली असेंबली और डिसअसेंबली की जाए, और स्नैप-फिट व्हाइटनिंग, स्क्रू पोस्ट क्रैकिंग, फिट ढीलापन तथा इंटरफ़ेरेंस पॉइंट दर्ज किए जाएँ।
कार्यात्मक सत्यापन में भार, तापमान, आर्द्रता, संपर्क माध्यम और उपयोग आवृत्ति को परिभाषित करना चाहिए। उदाहरण के लिए, फिक्स्चर सैंपल पर स्थिर भार और बार-बार क्लैंपिंग परीक्षण किए जा सकते हैं, वेंटिलेशन पार्ट्स पर वायु प्रतिरोध और इंस्टॉलेशन वाइब्रेशन की जाँच की जा सकती है, और बाहरी कवर पर ड्रॉप टेस्ट, ऊष्मीय विकृति तथा बटन फील टेस्ट किए जा सकते हैं। भले ही सैंपल की सामग्री अंतिम सामग्री से अलग हो, फिर भी सापेक्ष तुलना के माध्यम से डिज़ाइन की कमजोरियाँ पहचानी जा सकती हैं।
5. सत्यापन निष्कर्ष: हर सैंपल राउंड से एक लागू करने योग्य निर्णय निकलना चाहिए
सत्यापन रिपोर्ट लंबी होना आवश्यक नहीं है, लेकिन स्पष्ट होनी चाहिए। चार प्रकार के निष्कर्ष सुझाए जाते हैं: पास, संशोधन के बाद पास, प्रक्रिया/सामग्री बदलने की आवश्यकता, और आवश्यकता को पुनर्परिभाषित करने की आवश्यकता। हर समस्या के साथ एक जिम्मेदार कार्रवाई जुड़ी होनी चाहिए, जैसे R1.5 फ़िलेट जोड़ना, स्नैप-फिट आधार की मोटाई 1.2mm से 1.8mm करना, छेद क्षतिपूर्ति +0.15mm करना, बाहरी सतह पर सपोर्ट को अंदरूनी तरफ स्थानांतरित करना, और पोस्ट-प्रोसेसिंग को सैंडब्लास्टिंग से सूक्ष्म ग्राइंडिंग और पेंटिंग में बदलना।
जब सैंपल छोटे बैच चरण में प्रवेश करें, तो प्रक्रिया स्थिरता सत्यापन भी जोड़ना चाहिए। पहले 3 से 5 पार्ट्स प्रिंट करके एकरूपता की पुष्टि की जा सकती है, फिर इसे 20 से 50 पार्ट्स तक बढ़ाया जा सकता है। यदि छोटे बैच चरण में आयामों का बहाव या पोस्ट-प्रोसेसिंग की बाधाएँ सामने आएँ, तो डिज़ाइन या प्रक्रिया पैकेज पर वापस जाना चाहिए, न कि केवल उत्पादन टीम से ओवरटाइम की अपेक्षा करनी चाहिए।
निष्कर्ष: नमूना सत्यापन का मूल्य अगली अनिश्चितता को कम करने में है
उच्च-गुणवत्ता वाली नमूना सत्यापन प्रक्रिया 3D प्रिंटिंग को तेज़ प्रोटोटाइपिंग टूल से आर एंड डी निर्णय प्रणाली में बदल देती है। लक्ष्य विभाजन, प्रिंटिंग से पहले समीक्षा, मानकीकृत मापन, वास्तविक परिदृश्य परीक्षण और स्पष्ट निष्कर्षों के माध्यम से, टीमें डिज़ाइन जोखिमों की जल्दी पहचान कर सकती हैं, बेकार पुनरावृत्तियों को कम कर सकती हैं, और छोटे बैच उत्पादन या मोल्ड निवेश के लिए विश्वसनीय आधार प्रदान कर सकती हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।