
Pengenalan: Peringkat reka bentuk menentukan kebanyakan risiko pembuatan
Pencetakan 3D memberi kebebasan yang besar kepada pembangunan produk, tetapi kebebasan itu tidak bermaksud tiada kekangan. Banyak projek gagal bukan kerana keupayaan peralatan tidak mencukupi, tetapi kerana model tidak mempertimbangkan logik pembuatan terlebih dahulu dari segi ketebalan dinding, fillet, lubang dan alur, overhang, pembuangan serbuk, pemasangan serta datum pemeriksaan. Model mungkin kelihatan sah pada skrin, namun itu tidak bermakna ia akan kekal stabil semasa proses katil serbuk, tangki resin atau pembentukan logam.
Dalam penilaian projek, lantu3D mendapati bahawa lebih awal pengoptimuman reka bentuk dimulakan, lebih rendah kos kerja semula. Satu semakan DFAM yang berkesan selalunya boleh mengurangkan kesan sokongan, ubah bentuk, patah, kegagalan membersihkan serbuk, gangguan pemasangan dan kesukaran pasca-pemprosesan, sekali gus membolehkan pencetakan 3D benar-benar menyokong iterasi R&D dan penghantaran atas permintaan.
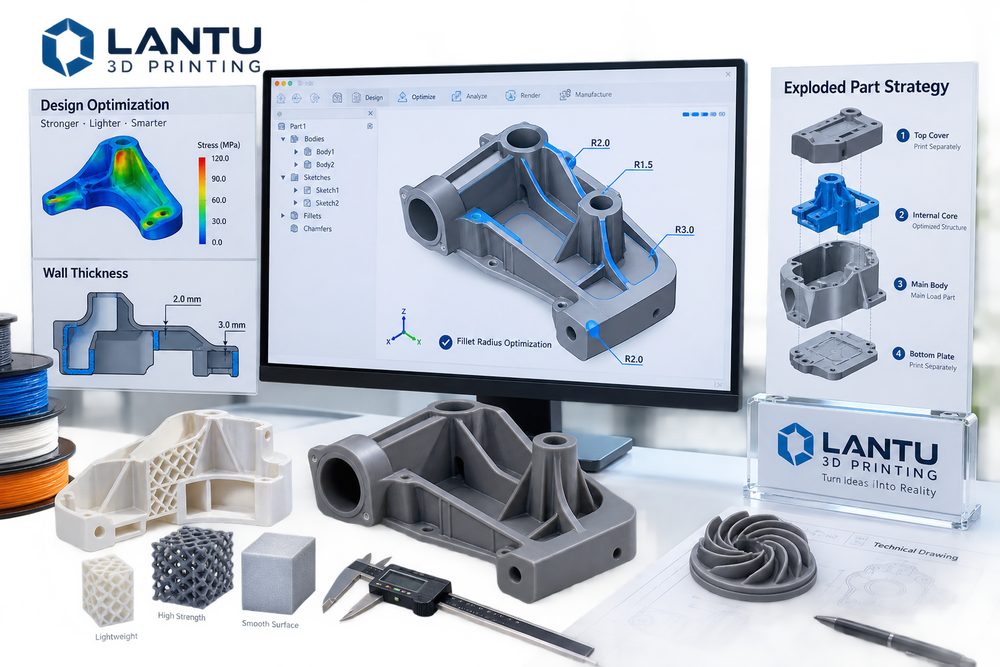
1. Ketebalan dinding bukan semakin nipis semakin jimat
Dinding nipis boleh mengurangkan penggunaan bahan, tetapi jika terlalu nipis ia akan menyebabkan melengkung, rosak dan kegagalan pasca-pemprosesan. Ketebalan dinding selamat berbeza mengikut proses: bahagian resin biasanya perlu mengambil kira kerapuhan dan ubah bentuk pengerasan, bahagian nilon SLS perlu mengambil kira pengecutan haba pada permukaan besar yang nipis, manakala bahagian logam pula perlu mempertimbangkan tegasan haba dan penyingkiran sokongan. Bagi struktur menanggung beban, sekadar menambah ketebalan kulit luar tidak semestinya optimum; menambah rusuk pengukuh, struktur sarang lebah atau grid selalunya dapat mencapai keseimbangan yang lebih baik antara berat dan ketegaran.
Semasa mereka bentuk, dinding luaran, dinding fungsi dan dinding proses perlu dibezakan. Dinding luaran memberi tumpuan kepada kesan permukaan, dinding fungsi menanggung sambungan dan beban, manakala dinding proses digunakan untuk sokongan pengapit atau perlindungan semasa pasca-pemprosesan. Menetapkan semua ketebalan dinding secara seragam mudah menyebabkan sesetengah bahagian terlalu kuat, sesetengah terlalu lemah, atau berlaku pembaziran kos.
2. Fillet dan peralihan: mengurangkan kepekatan tegasan dan memudahkan pasca-pemprosesan
Sudut tajam, akar nipis dan perubahan keratan rentas yang mendadak mudah menyebabkan kepekatan tegasan. Bagi bahagian resin dan nilon, fillet yang sesuai dapat mengurangkan serpihan pada sudut semasa pengangkutan dan pemasangan; bagi bahagian cetakan logam, fillet juga boleh memperbaiki laluan pengaliran haba, sekali gus mengurangkan risiko retak dan melengkung. Sudut dalaman tepat juga akan meningkatkan kesukaran pembersihan serbuk, pengamplasan dan penyemburan, terutamanya pada struktur rongga dalam dan kedudukan rusuk silang.
Namun, fillet bukanlah semakin besar semakin baik. Fillet yang terlalu besar boleh menjejaskan sempadan pemasangan atau bentuk luaran, jadi ia perlu ditentukan berdasarkan laluan beban, permukaan sentuhan dan elaun pemesinan. Untuk permukaan yang memerlukan pemesinan sekunder, fillet juga mesti mengelakkan gangguan pada laluan alat dan pengapit penentududukan.
3. Lubang, alur dan benang: fikirkan pembentukan dahulu, kemudian pemasangan
Lubang kecil, lubang dalam, lubang melintang dan alur tertutup ialah kawasan berisiko tinggi dalam pencetakan 3D. Diameter lubang yang terlalu kecil mungkin tersumbat oleh sisa serbuk, resin atau sokongan; lubang dengan nisbah kedalaman-ke-diameter yang terlalu besar juga sukar dibersihkan. Untuk kedudukan lubang ketepatan, disyorkan menggunakan lubang pra-sediakan kemudian gerudi, nat sisipan, nat tembaga lebur haba, atau benang pasca-pemprosesan, bukannya bergantung sepenuhnya pada pembentukan cetakan sekali sahaja.
Kelegaan pemasangan hendaklah ditetapkan mengikut bahan dan kaedah pasca-pemprosesan. Kelegaan klip selepas cat semburan pada bahagian resin, kelegaan gelongsor selepas pencelupan warna pada nilon, dan kelegaan penentududukan selepas peletupan pasir pada bahagian logam semuanya mungkin berubah. Lukisan reka bentuk hendaklah menyatakan dengan jelas permukaan pasangan utama bagi mengelakkan kakitangan pasca-pemprosesan daripada mengisar atau menyembur pada bahagian yang salah.
4. Strategi pembahagian komponen: bukan kompromi, tetapi pilihan kejuruteraan
Pencetakan satu bahagian boleh mengurangkan pemasangan, tetapi tidak semestinya pilihan terbaik. Komponen berdinding nipis bersaiz besar, komponen rongga dalam yang kompleks, model dengan keperluan estetik tinggi, dan produk yang memerlukan kesan pelbagai bahan, selalunya lebih sesuai dicetak secara berasingan. Pembahagian yang betul boleh mengoptimumkan orientasi penempatan, mengurangkan kesan sokongan, memendekkan masa cetakan, meningkatkan kualiti permukaan dan mengurangkan kerugian jika satu bahagian gagal.
Semasa membahagi komponen, struktur penentududukan dan sambungan jahitan tersembunyi perlu direka. Kaedah biasa termasuk lidah-dan-alur, pin penentududukan, magnet, skru, langkah sambungan gam dan penyamaran dengan garisan hiasan. Untuk model paparan, jahitan sambungan harus dielakkan daripada fokus visual utama; untuk komponen fungsi, sambungan perlu dijauhkan daripada laluan beban maksimum. Pembahagian juga perlu mempertimbangkan pembungkusan dan pengangkutan seterusnya supaya struktur yang panjang dan nipis tidak rosak semasa logistik.
5. Wujudkan output reka bentuk yang boleh diperiksa
Reka bentuk 3D print yang baik bukan sahaja perlu boleh dicetak, tetapi juga perlu boleh diperiksa. Selain fail model, disarankan menyediakan senarai dimensi kritikal, penandaan permukaan rupa, keperluan prestasi bahan, keperluan warna, hubungan pemasangan dan keutamaan penerimaan. Jika hanya ada satu fail STL, pembekal hanya boleh menilai berdasarkan pengalaman, dan kos komunikasi serta kebarangkalian kerja semula akan meningkat.
Dalam kerjasama projek, lantu3D akan menghubungkan semakan reka bentuk, cadangan bahan, pemilihan proses, pelan pasca-pemprosesan dan pemeriksaan penghantaran. Dengan cara ini, pelanggan melihat bukan sekadar sebut harga cetakan, tetapi satu set penyelesaian kawalan risiko dari keperluan hingga produk fizikal.
Kesimpulan
Pengoptimuman reka bentuk untuk pencetakan 3D pada asasnya ialah memasukkan kekangan pembuatan lebih awal ke dalam keputusan pemodelan. Melalui ketebalan dinding yang munasabah, peralihan fillet, pengendalian lubang dan alur, strategi pembahagian komponen dan output yang boleh diperiksa, perusahaan boleh mengurangkan kadar kegagalan cetakan, kos pasca-pemprosesan dan ketidakpastian penghantaran dengan ketara, sekali gus menjadikan pencetakan 3D bergerak daripada “boleh dibuat” kepada “boleh dibuat dengan stabil”.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.