
บทนำ: ขั้นตอนการออกแบบเป็นตัวกำหนดความเสี่ยงในการผลิตส่วนใหญ่
การพิมพ์ 3 มิติมอบอิสระให้กับการพัฒนาผลิตภัณฑ์อย่างมาก แต่ความอิสระไม่ได้แปลว่าไม่มีข้อจำกัด หลายโครงการล้มเหลวไม่ใช่เพราะศักยภาพของเครื่องจักรไม่พอ แต่เพราะโมเดลไม่ได้คำนึงถึงตรรกะการผลิตล่วงหน้าในเรื่องความหนาผนัง มุมโค้ง ช่องและร่อง ส่วนยื่น การระบายผง การประกอบ และเกณฑ์อ้างอิงในการตรวจสอบ โมเดลที่ดูใช้ได้บนหน้าจอ ไม่ได้หมายความว่าจะคงสภาพได้อย่างเสถียรในกระบวนการเตียงผง ถังเรซิน หรือการขึ้นรูปโลหะ
lantu3D พบจากการประเมินโครงการว่า ยิ่งการปรับแต่งการออกแบบเข้ามาเร็วเท่าไร ต้นทุนการแก้งานยิ่งต่ำลงเท่านั้น การตรวจ DFAM ที่มีประสิทธิภาพเพียงครั้งเดียว มักช่วยลดรอยพยุง การบิดงอ การแตกหัก การทำความสะอาดผงไม่ออก ปัญหาการประกอบติดขัด และความยากของงานหลังการพิมพ์ ทำให้การพิมพ์ 3 มิติสนับสนุนการพัฒนาแบบวนซ้ำและการส่งมอบตามความต้องการได้อย่างแท้จริง
1. ความหนาผนังไม่ได้หมายความว่ายิ่งบางยิ่งประหยัด
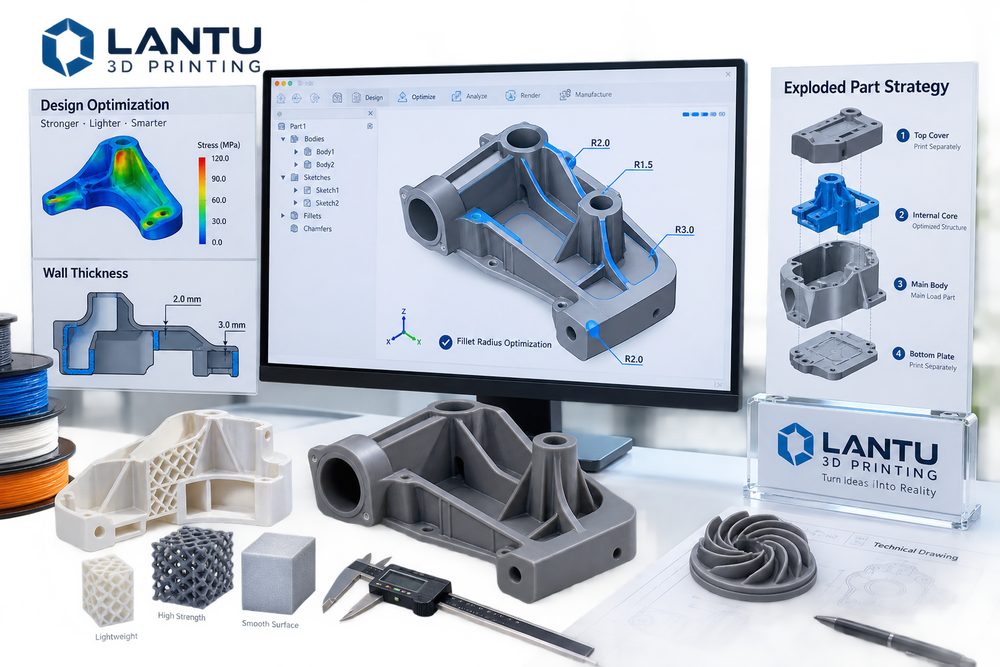
ผนังบางช่วยลดการใช้วัสดุ แต่หากบางเกินไปจะทำให้บิดงอ แตกหัก และล้มเหลวในงานหลังการพิมพ์ ความหนาผนังที่ปลอดภัยจะแตกต่างกันไปตามกระบวนการ: ชิ้นส่วนเรซินต้องระวังความเปราะและการหดตัวจากการบ่ม ชิ้นส่วนไนลอนแบบ SLS ต้องระวังการหดตัวของผนังบางในพื้นที่กว้าง ส่วนชิ้นงานโลหะต้องคำนึงถึงความเค้นจากความร้อนและการถอดโครงพยุง สำหรับโครงสร้างรับแรง การเพิ่มความหนาเปลือกนอกเพียงอย่างเดียวอาจไม่ใช่คำตอบที่ดีที่สุด การเพิ่มครีบเสริมแรง โครงรังผึ้ง หรือโครงตะแกรงมักให้สมดุลระหว่างน้ำหนักและความแข็งแกร่งที่ดีกว่า
ขณะออกแบบควรแยกความต่างระหว่างผนังเพื่อรูปลักษณ์ ผนังเพื่อหน้าที่ และผนังเพื่อกระบวนการ ผนังเพื่อรูปลักษณ์เน้นคุณภาพผิว ผนังเพื่อหน้าที่รับภาระการเชื่อมต่อและแรง ส่วนผนังเพื่อกระบวนการใช้สำหรับรองรับการจับยึดหรือปกป้องในงานหลังการพิมพ์ หากตั้งค่าความหนาผนังให้เท่ากันทั้งหมด อาจทำให้บางพื้นที่แข็งแรงเกินไป บางพื้นที่อ่อนเกินไป หรือสิ้นเปลืองต้นทุนโดยไม่จำเป็น
2. มุมโค้งและการเปลี่ยนผ่าน: ลดทั้งความเข้มข้นของความเค้นและความยากในการทำงานหลังพิมพ์
มุมแหลม โคนที่บาง และการเปลี่ยนหน้าตัดอย่างฉับพลัน ล้วนทำให้เกิดความเข้มข้นของความเค้นได้ง่าย สำหรับชิ้นส่วนเรซินและไนลอน การใส่มุมโค้งอย่างเหมาะสมช่วยลดการบิ่นระหว่างขนส่งและการประกอบ สำหรับชิ้นส่วนโลหะที่พิมพ์ด้วย 3 มิติ มุมโค้งยังช่วยปรับเส้นทางการนำความร้อน ลดความเสี่ยงของรอยร้าวและการบิดงอได้อีกด้วย มุมฉากภายในยังทำให้การเอาผงออก การขัด และการพ่นสีทำได้ยากขึ้น โดยเฉพาะในโครงสร้างโพรงลึกและบริเวณซี่ค้ำตัดกัน
อย่างไรก็ตาม การออกแบบมุมโค้งไม่ใช่ว่ายิ่งใหญ่ยิ่งดี มุมโค้งที่มากเกินไปอาจกระทบขอบเขตการประกอบหรือรูปทรงภายนอก จึงควรกำหนดให้เหมาะกับเส้นทางแรง พื้นที่สัมผัส และระยะเผื่อการผลิต สำหรับผิวที่ต้องผ่านการกลึงหรือกัดซ้ำ มุมโค้งยังต้องหลีกเลี่ยงการรบกวนเส้นทางเครื่องมือและตำแหน่งการจับยึดด้วย
3. รู ร่อง และเกลียว: คิดเรื่องการขึ้นรูปก่อน แล้วค่อยคิดเรื่องการประกอบ
รูขนาดเล็ก รูลึก รูแนวนอน และร่องตัน เป็นพื้นที่ที่มีความเสี่ยงสูงในการพิมพ์ 3 มิติ เส้นผ่านศูนย์กลางที่เล็กเกินไปอาจถูกผง เรซิน หรือเศษโครงพยุงอุดตัน และรูที่มีอัตราส่วนความลึกต่อเส้นผ่านศูนย์กลางสูงก็ทำความสะอาดได้ยาก สำหรับตำแหน่งรูที่ต้องการความแม่นยำ ควรเว้นรูไว้ให้เล็กแล้วค่อยเจาะซ้ำ ใช้บูชเกลียว น็อตฝังร้อน หรือทำเกลียวภายหลัง แทนที่จะพึ่งการขึ้นรูปจากการพิมพ์เพียงอย่างเดียว
ระยะเผื่อสำหรับการประกอบควรกำหนดตามวัสดุและวิธีการทำงานหลังการพิมพ์ ช่องว่างของบานล็อกหลังพ่นสี ช่องสไลด์ของไนลอนหลังการย้อมสี และระยะพอดีของตำแหน่งประกอบหลังการพ่นทรายของโลหะ ล้วนเปลี่ยนไปได้ เอกสารแบบควรระบุผิวประกบที่สำคัญให้ชัดเจน เพื่อป้องกันไม่ให้ผู้ปฏิบัติงานขัดหรือพ่นเคลือบผิดจุด
4. กลยุทธ์การแยกชิ้น: ไม่ใช่การประนีประนอม แต่เป็นการตัดสินใจเชิงวิศวกรรม
การพิมพ์แบบชิ้นเดียวอาจช่วยลดงานประกอบ แต่ไม่ได้หมายความว่าเป็นแนวทางที่ดีที่สุดเสมอไป ชิ้นงานขนาดใหญ่ที่ผนังบาง ชิ้นงานโพรงลึกที่ซับซ้อน โมเดลที่ต้องการคุณภาพผิวสูง และผลิตภัณฑ์ที่ต้องการเอฟเฟ็กต์หลายวัสดุ มักเหมาะกับการแยกชิ้นและพิมพ์แยกมากกว่า การแยกชิ้นอย่างเหมาะสมช่วยปรับทิศทางการวาง ลดรอยพยุง ลดเวลาในการพิมพ์ เพิ่มคุณภาพผิว และลดความเสียหายหากชิ้นส่วนหนึ่งล้มเหลว
เมื่อแยกชิ้น ควรออกแบบโครงกำหนดตำแหน่งและรอยต่อที่ซ่อนอยู่ วิธีที่ใช้กันทั่วไป ได้แก่ เดือยและร่อง หมุด定位 แม่เหล็ก สกรู ขั้นบ่าต่อกาว และการซ่อนรอยต่อด้วยเส้นตกแต่ง สำหรับโมเดลจัดแสดง รอยต่อควรหลบจากจุดที่สายตาโฟกัสหลัก สำหรับชิ้นส่วนใช้งาน จุดเชื่อมต่อควรหลีกเลี่ยงเส้นทางรับแรงสูงสุด การแยกชิ้นยังต้องคิดถึงบรรจุภัณฑ์และการขนส่งต่อไปด้วย เพื่อไม่ให้โครงสร้างเรียวยาวเสียหายระหว่างโลจิสติกส์
5. สร้างผลลัพธ์การออกแบบที่ตรวจสอบได้
การออกแบบที่ดีสำหรับการพิมพ์ 3 มิติไม่ควรแค่พิมพ์ได้ แต่ต้องตรวจสอบได้ด้วย นอกเหนือจากไฟล์โมเดลแล้ว ควรส่งตารางขนาดสำคัญ การระบุผิวภายนอก ข้อกำหนดด้านสมบัติวัสดุ ข้อกำหนดด้านสี ความสัมพันธ์การประกอบ และลำดับความสำคัญในการรับมอบ หากมีเพียงไฟล์ STL ไฟล์เดียว ผู้ให้บริการจะต้องใช้ประสบการณ์ในการตัดสินใจ ซึ่งจะเพิ่มต้นทุนการสื่อสารและความเสี่ยงของการแก้งาน
ในงานประสานโครงการ lantu3D จะเชื่อมการตรวจแบบ คำแนะนำด้านวัสดุ การเลือกกระบวนการ แผนงานหลังการพิมพ์ และการตรวจรับมอบเข้าด้วยกัน ทำให้ลูกค้าไม่ได้เห็นแค่ใบเสนอราคางานพิมพ์ แต่เห็นเป็นชุดแผนควบคุมความเสี่ยงตั้งแต่ความต้องการไปจนถึงชิ้นงานจริง
สรุป
การปรับแต่งการออกแบบเพื่อการพิมพ์ 3 มิติ แก่นแท้คือการนำข้อจำกัดด้านการผลิตเข้ามาอยู่ในขั้นตอนตัดสินใจของการสร้างโมเดลตั้งแต่ต้น ด้วยความหนาผนังที่เหมาะสม การเปลี่ยนผ่านด้วยมุมโค้ง การจัดการรูและร่อง กลยุทธ์การแยกชิ้น และผลลัพธ์ที่ตรวจสอบได้ บริษัทสามารถลดอัตราความล้มเหลวในการพิมพ์ ต้นทุนงานหลังการพิมพ์ และความไม่แน่นอนในการส่งมอบได้อย่างชัดเจน ทำให้การพิมพ์ 3 มิติพัฒนาจากแค่ “ทำออกมาได้” ไปสู่ “ทำได้อย่างมั่นคง”
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง