
Einleitung: Die meisten Fertigungsrisiken werden in der Entwurfsphase entschieden
3D-Druck eröffnet der Produktentwicklung große Freiheiten, doch Freiheit bedeutet nicht, dass es keine Einschränkungen gibt. Viele Projekte scheitern nicht an unzureichender Maschinenleistung, sondern daran, dass im Modell Wandstärken, Radien, Bohrungen, Nuten, Überhänge, Entpulverung, Montage und Prüfbezüge nicht frühzeitig unter fertigungstechnischen Gesichtspunkten berücksichtigt wurden. Was auf dem Bildschirm funktioniert, muss in einem Pulverbett, einem Harzbad oder während der Metallumformung noch lange nicht stabil funktionieren.
lantu3D stellt in Projektbewertungen immer wieder fest: Je früher eine Designoptimierung einsetzt, desto geringer sind die Nacharbeitskosten. Eine wirksame DFAM-Prüfung kann Spuren von Stützstrukturen, Verzug, Bruch, unvollständige Entpulverung, Montageinterferenzen und Probleme bei der Nachbearbeitung deutlich reduzieren und den 3D-Druck so wirklich für schnelle Entwicklungszyklen und bedarfsgerechte Lieferungen nutzbar machen.
1. Wandstärke ist nicht automatisch besser, wenn sie dünn ist
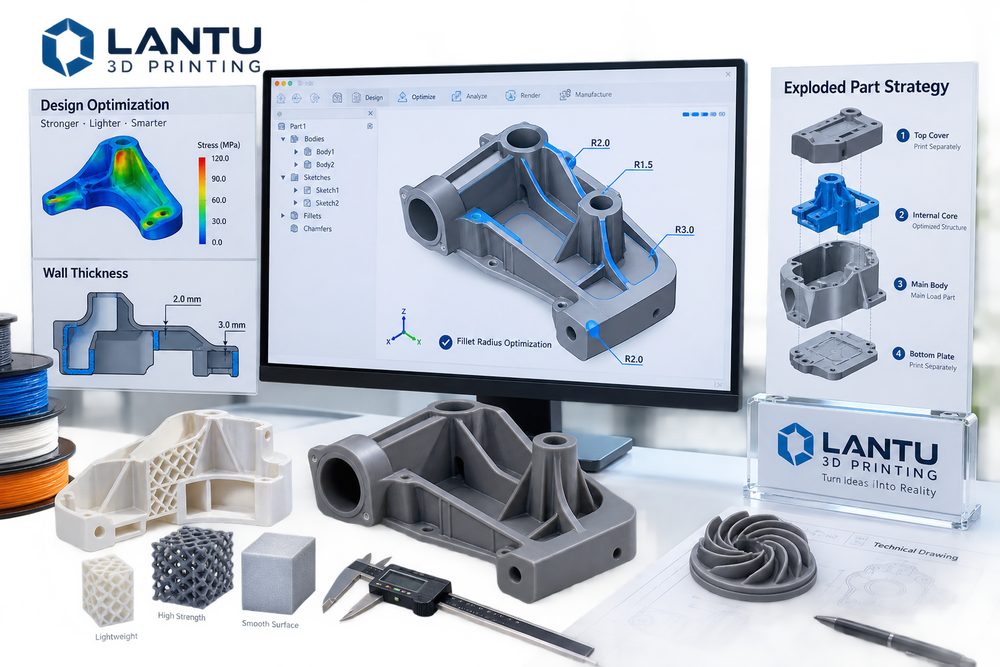
Dünnwandige Konstruktionen sparen Material, doch zu geringe Wandstärken führen zu Verzug, Beschädigungen und Problemen bei der Nachbearbeitung. Die sichere Mindestwandstärke hängt vom Verfahren ab: Bei Harzteilen müssen Sprödigkeit und Aushärtungsverzug beachtet werden, bei SLS-Nylonteilen die thermische Schrumpfung großer dünner Flächen, und bei Metallteilen Wärme- und Eigenspannungen sowie das Entfernen von Stützstrukturen. Bei tragenden Bauteilen ist es nicht immer optimal, einfach nur die Außenwand zu verstärken; oft erreichen Verstärkungsrippen, Waben oder Gitterstrukturen ein besseres Verhältnis aus Gewicht und Steifigkeit.
Bei der Konstruktion sollte zwischen Sichtwand, Funktionswand und Prozesswand unterschieden werden. Sichtwände betreffen die Oberflächenwirkung, Funktionswände übernehmen Verbindung und Lasten, und Prozesswände dienen der Abstützung, dem Spannen oder dem Schutz bei der Nachbearbeitung. Werden alle Wandstärken pauschal gleich gesetzt, entstehen schnell lokal überdimensionierte, lokal zu schwache oder unnötig teure Bereiche.
2. Radien und Übergänge: Spannungen reduzieren und die Nachbearbeitung erleichtern
Scharfe Kanten, dünne Ansätze und abrupte Querschnittswechsel begünstigen Spannungsspitzen. Bei Harz- und Nylonbauteilen kann ein geeigneter Radius Ausbrüche beim Transport und bei der Montage verringern; bei Metallbauteilen verbessert ein Radius zudem den Wärmefluss und senkt das Risiko von Rissen und Verzug. Innenliegende rechte Winkel erschweren außerdem das Entpulvern, Schleifen und Lackieren, insbesondere in tiefen Hohlräumen und an kreuzenden Rippen.
Allerdings gilt nicht: je größer der Radius, desto besser. Zu große Radien können Passgrenzen oder die äußere Formensprache beeinträchtigen. Deshalb sollten sie unter Berücksichtigung von Lastpfad, Kontaktfläche und Bearbeitungszugabe festgelegt werden. Bei Flächen, die später nachbearbeitet werden, ist außerdem darauf zu achten, dass Radien nicht mit Werkzeugbahnen oder Spannvorrichtungen kollidieren.
3. Bohrungen, Nuten und Gewinde: Erst die Fertigung, dann die Montage denken
Kleine Bohrungen, tiefe Bohrungen, Querbohrungen und Blindnuten zählen im 3D-Druck zu den Hochrisikobereichen. Zu kleine Durchmesser können durch Pulver, Harz oder Stützreste verstopft werden; Bohrungen mit zu großer Tiefe im Verhältnis zum Durchmesser sind nur schwer zu reinigen. Bei präzisen Bohrpositionen empfiehlt es sich, zunächst kleine Vorbohrungen vorzusehen und anschließend zu bohren oder Gewindeeinsätze, Einpressmuttern, Heißschmelz-Kupfermuttern oder nachbearbeitete Gewinde zu verwenden, statt die Funktion vollständig dem Druckprozess zu überlassen.
Montagespiel sollte entsprechend Material und Nachbearbeitung festgelegt werden. Das Spiel von Schnappverbindungen nach dem Lackieren von Harzteilen, von Führungen nach dem Färben von Nylonteilen oder von Passungen nach dem Sandstrahlen von Metallteilen kann sich deutlich verändern. In der Zeichnung sollten kritische Passflächen eindeutig gekennzeichnet werden, damit sie bei der Nachbearbeitung nicht versehentlich geschliffen oder lackiert werden.
4. Teilungsstrategien: Kein Kompromiss, sondern eine technische Entscheidung
Ein einteiliges Bauteil kann zwar die Montage reduzieren, ist aber nicht immer die beste Lösung. Großformatige dünnwandige Bauteile, komplexe Hohlkörper, Modelle mit hohen ästhetischen Anforderungen und Produkte mit Multi-Material-Effekten eignen sich oft besser für den Druck in Einzelteilen. Eine sinnvolle Teilung kann die Orientierung optimieren, Stützspuren verringern, die Druckzeit verkürzen, die Oberflächenqualität verbessern und das Risiko einzelner Fehlteile reduzieren.
Bei der Teilung müssen Positionierhilfen und verdeckte Fugen mitgeplant werden. Typische Lösungen sind Zapfen- und Nutverbindungen, Passstifte, Magnetverbindungen, Schrauben, Klebestufen und verdeckte Zierfugen. Bei Präsentationsmodellen sollte die Naht nicht auf der Vorderseite im visuellen Fokus liegen; bei Funktionsbauteilen sollte der Verbindungsbereich nicht im Pfad der höchsten Belastung liegen. Außerdem ist an Verpackung und Transport zu denken, damit schlanke Strukturen auf dem Weg zum Kunden nicht beschädigt werden.
5. Konstruktionen so anlegen, dass sie prüfbar sind
Ein gutes 3D-Druck-Design muss nicht nur druckbar, sondern auch prüfbar sein. Zusätzlich zur Modelldatei sollten eine Liste kritischer Maße, Markierungen für Sichtflächen, Anforderungen an Materialeigenschaften, Farbvorgaben, Montagebeziehungen und eine Priorisierung für die Abnahme bereitgestellt werden. Wenn nur eine STL-Datei vorliegt, muss der Anbieter vieles nach Erfahrung beurteilen; dadurch steigen Abstimmungskosten und das Risiko von Nacharbeiten.
lantu3D verbindet in der Projektarbeit Designprüfung, Materialempfehlung, Prozessauswahl, Nachbearbeitung und Abnahme. So erhalten Kunden nicht nur ein Druckangebot, sondern ein Risikokontrollkonzept von der Anforderung bis zum fertigen Bauteil.
Fazit
Designoptimierung für den 3D-Druck bedeutet im Kern, Fertigungsrestriktionen früh in die Konstruktionsentscheidung einzubeziehen. Mit passenden Wandstärken, sauberen Radiusübergängen, durchdachter Bohrungs- und Nutgestaltung, Teilungsstrategien und prüfbaren Ausgaben lassen sich Ausfallraten, Nachbearbeitungskosten und Lieferunsicherheiten deutlich senken. So wird 3D-Druck von „es lässt sich herstellen“ zu „es lässt sich zuverlässig herstellen“.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.