
Pendahuluan: Tahap desain menentukan sebagian besar risiko manufaktur
3D printing memberi kebebasan besar dalam pengembangan produk, tetapi kebebasan tidak berarti tanpa batasan. Banyak proyek gagal bukan karena kemampuan mesin tidak memadai, melainkan karena model tidak mempertimbangkan logika manufaktur sejak awal pada ketebalan dinding, fillet, lubang dan slot, overhang, pembersihan serbuk, perakitan, dan acuan inspeksi. Model yang valid di layar belum tentu stabil saat dibuat di powder bed, bak resin, atau proses pembentukan logam.
lantu3D dalam evaluasi proyek menemukan bahwa semakin awal optimasi desain diterapkan, semakin rendah biaya pengerjaan ulang. Satu pemeriksaan DFAM yang efektif sering kali dapat mengurangi bekas support, deformasi, patah, kegagalan pembersihan serbuk, interferensi perakitan, dan kesulitan pascaproses, sehingga 3D printing benar-benar mendukung iterasi R&D dan pengiriman sesuai permintaan.
1. Ketebalan dinding bukan berarti semakin tipis semakin hemat
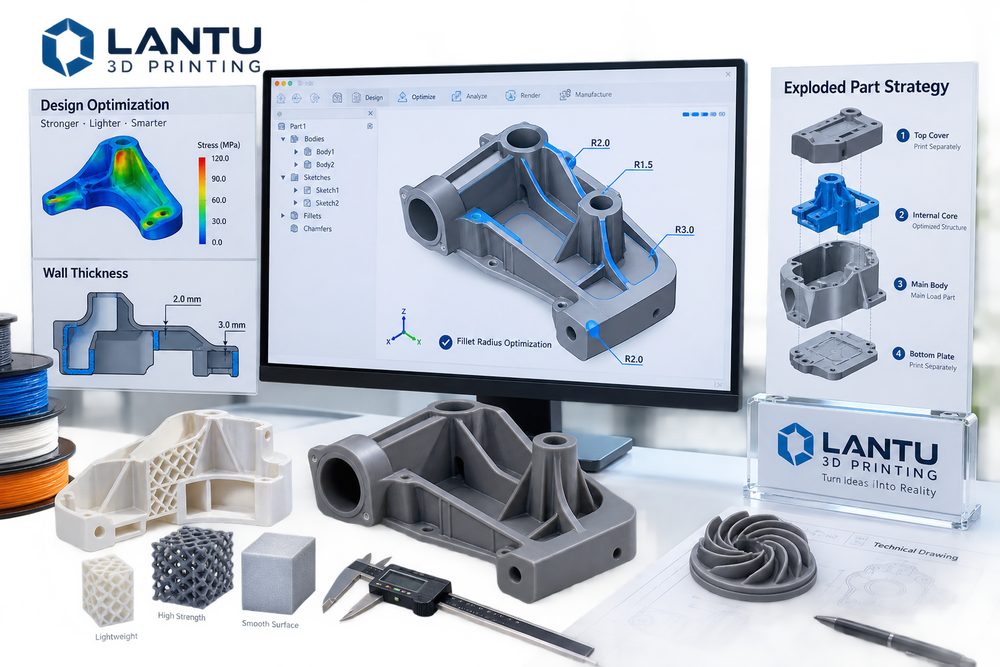
Dinding tipis dapat menghemat material, tetapi jika terlalu tipis dapat menyebabkan melengkung, rusak, dan gagal pascaproses. Batas aman ketebalan dinding berbeda untuk tiap proses: komponen resin perlu memperhatikan kerapuhan dan deformasi akibat curing, komponen nilon SLS perlu memperhatikan penyusutan termal pada dinding tipis yang luas, sedangkan komponen logam perlu mempertimbangkan tegangan termal dan pelepasan support. Untuk struktur penahan beban, sekadar menambah ketebalan kulit luar belum tentu paling optimal; menambahkan rib penguat, honeycomb, atau struktur grid sering memberi keseimbangan yang lebih baik antara bobot dan kekakuan.
Saat mendesain, bedakan dinding tampilan, dinding fungsional, dan dinding proses. Dinding tampilan berfokus pada efek permukaan, dinding fungsional menanggung sambungan dan beban, sedangkan dinding proses digunakan untuk penopang penjepitan atau perlindungan selama pascaproses. Menyamakan semua ketebalan dinding dapat menyebabkan area tertentu terlalu kuat, terlalu lemah, atau boros biaya.
2. Fillet dan transisi: mengurangi konsentrasi tegangan sekaligus mempermudah pascaproses
Sudut tajam, akar yang tipis, dan perubahan penampang yang mendadak mudah memicu konsentrasi tegangan. Pada komponen resin dan nilon, fillet yang tepat dapat mengurangi kerusakan pada tepi saat pengiriman dan perakitan; pada komponen cetak logam, fillet juga dapat memperbaiki jalur aliran panas serta menurunkan risiko retak dan melengkung. Sudut siku di bagian dalam juga menambah kesulitan pembersihan serbuk, pengamplasan, dan pengecatan, terutama pada struktur rongga dalam dan area rusuk silang.
Desain fillet tidak berarti semakin besar semakin baik. Fillet yang terlalu besar dapat memengaruhi batas perakitan atau bentuk visual, sehingga harus ditentukan berdasarkan jalur beban, bidang kontak, dan allowance pemesinan. Pada permukaan yang akan dikerjakan ulang dengan mesin, fillet juga harus menghindari interferensi dengan jalur pahat dan penjepitan posisi.
3. Lubang, slot, dan ulir: pikirkan proses pembentukan terlebih dahulu, baru perakitan
Lubang kecil, lubang dalam, lubang horizontal, dan slot buntu adalah area berisiko tinggi dalam 3D printing. Diameter lubang yang terlalu kecil dapat tersumbat oleh serbuk, resin, atau sisa support; lubang dengan rasio kedalaman terhadap diameter yang terlalu besar juga sulit dibersihkan. Untuk posisi lubang presisi, disarankan menyiapkan lubang kecil terlebih dahulu lalu mengebor, menggunakan insert mur, mur tembaga heat-set, atau ulir pascaproses, alih-alih sepenuhnya mengandalkan pembentukan dalam satu kali cetak.
Celah perakitan harus diatur sesuai material dan metode pascaproses. Celah klik setelah pengecatan resin, celah slot geser setelah pewarnaan nilon, dan celah pemosisian setelah sandblasting logam semuanya bisa berubah. Dalam gambar kerja, bidang pasang kritis harus ditandai dengan jelas, agar petugas pascaproses tidak salah mengamplas atau menyemprot cat.
4. Strategi pemecahan komponen: bukan kompromi, melainkan pilihan rekayasa
Pencetakan satu bagian dapat mengurangi kebutuhan perakitan, tetapi belum tentu merupakan opsi terbaik. Komponen berukuran besar dengan dinding tipis, bagian berongga yang kompleks, model dengan tuntutan estetika tinggi, dan produk yang membutuhkan efek multi-material sering kali lebih cocok dicetak dalam beberapa bagian. Pemecahan komponen yang tepat dapat mengoptimalkan orientasi penempatan, mengurangi bekas support, memperpendek waktu cetak, meningkatkan kualitas permukaan, dan menurunkan kerugian jika satu komponen gagal.
Saat membagi komponen, desainlah struktur pemosisian dan sambungan yang tersembunyi. Metode umum meliputi lidah-alur, pin pemosisi, magnet, sekrup, undakan sambungan lem, dan penyamaran dengan garis dekoratif. Untuk model display, sambungan harus dihindarkan dari fokus visual bagian depan; untuk komponen fungsional, area sambungan harus dijauhkan dari jalur beban terbesar. Pemecahan komponen juga harus mempertimbangkan pengemasan dan transportasi berikutnya agar struktur yang panjang dan tipis tidak rusak selama logistik.
5. Bangun keluaran desain yang dapat diperiksa
Desain 3D printing yang baik bukan hanya harus bisa dicetak, tetapi juga harus bisa diperiksa. Selain file model, disarankan menyediakan tabel dimensi kunci, penanda bidang tampilan, persyaratan performa material, persyaratan warna, hubungan perakitan, dan prioritas penerimaan. Jika hanya ada satu file STL, pemasok hanya bisa menilai berdasarkan pengalaman, sehingga biaya komunikasi dan kemungkinan pengerjaan ulang akan meningkat.
Dalam kolaborasi proyek, lantu3D menghubungkan review desain, rekomendasi material, pemilihan proses, rencana pascaproses, dan inspeksi pengiriman. Dengan begitu, pelanggan tidak hanya melihat penawaran cetak, tetapi sebuah solusi pengendalian risiko dari kebutuhan hingga menjadi barang nyata.
Kesimpulan
Optimasi desain untuk 3D printing pada dasarnya adalah memasukkan batasan manufaktur lebih awal ke dalam pengambilan keputusan pemodelan. Melalui ketebalan dinding yang tepat, transisi fillet, penanganan lubang dan slot, strategi pemecahan komponen, serta keluaran yang dapat diperiksa, perusahaan dapat secara signifikan menurunkan tingkat kegagalan cetak, biaya pascaproses, dan ketidakpastian pengiriman, sehingga 3D printing benar-benar bergerak dari sekadar “bisa dibuat” menjadi “stabil dibuat dengan baik”.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.