
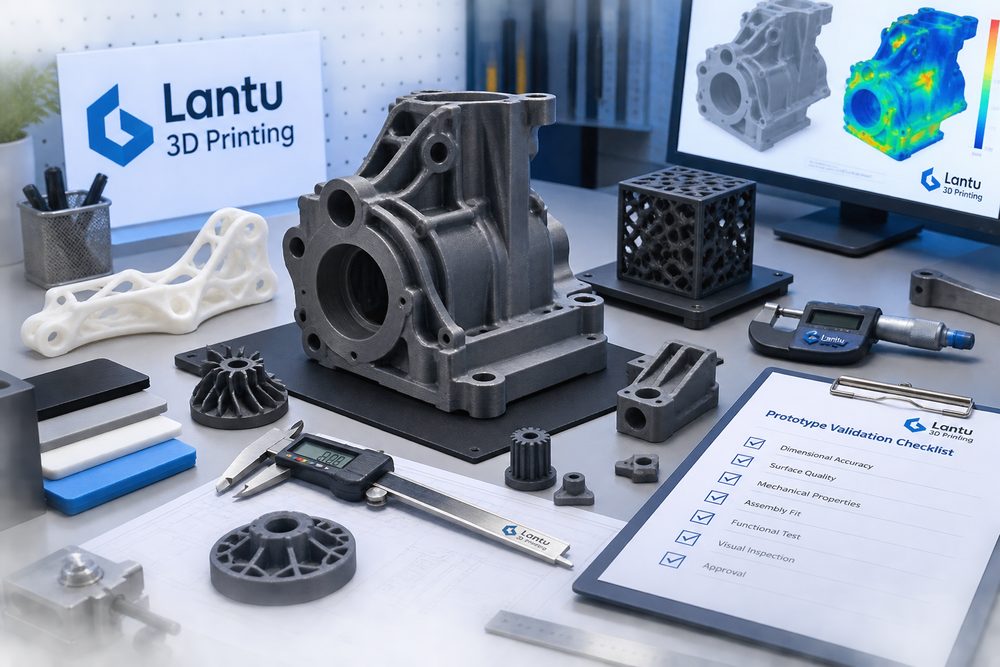
परिचय: नमूना सत्यापन का मूल्य समस्याओं को पहले ही उजागर करने में है
उत्पाद विकास में, 3D प्रिंट किए गए नमूनों का अक्सर बाहरी रूप की पुष्टि, असेंबली परीक्षण और कार्यात्मक सत्यापन के लिए उपयोग किया जाता है। लेकिन यदि सत्यापन प्रक्रिया केवल इस स्तर तक सीमित रह जाए कि वह दिखने में कितना समान है या क्या इसे जोड़ा जा सकता है, तो कई समस्याएँ बाद में छोटे बैच उत्पादन या यहाँ तक कि बाज़ार परीक्षण चरण में सामने आएँगी। प्रभावी नमूना सत्यापन के लिए स्पष्ट लक्ष्य निर्धारित होने चाहिए: क्या सत्यापित करना है, कैसे सत्यापित करना है, पास होने के मानदंड क्या हैं, और विफलता के बाद कैसे पुनरावृत्ति करनी है।
ब्लूप्रिंट 3D परियोजनाओं में आमतौर पर नमूना सत्यापन को चार चरणों में विभाजित करता है: डिज़ाइन इनपुट, प्रक्रिया आउटपुट, परीक्षण प्रतिक्रिया और उत्पादन हस्तांतरण। इसका लाभ यह है कि हर प्रिंट एक अलग ट्रायल-एंड-एरर नहीं होता, बल्कि अगली निर्णय प्रक्रिया के लिए साक्ष्य प्रदान करता है।
1. सत्यापन योजना: पहले पास मानक परिभाषित करें
नमूना बनाने से पहले एक सत्यापन सूची तैयार की जानी चाहिए। बाहरी रूप वाले नमूनों में रूपरेखा, सतही बनावट, रंग और प्रदर्शन प्रभाव पर ध्यान दिया जाता है; संरचनात्मक नमूनों में दीवार की मोटाई, रिब, स्क्रू पोस्ट, स्नैप-फिट और असेंबली गैप पर ध्यान दिया जाता है; कार्यात्मक नमूनों में लोड, तापमान, घिसाव, सीलिंग या थकान प्रदर्शन पर ध्यान दिया जाता है। प्रत्येक संकेतक के लिए मात्रात्मक मानक होना बेहतर है, जैसे छिद्र व्यास त्रुटि ±0.15 mm, स्नैप-फिट 20 बार असेंबली के बाद न टूटे, और हाउसिंग सीम 0.3 mm से कम हो।
यदि मानक नहीं होंगे, तो नमूना समीक्षा एक व्यक्तिपरक चर्चा बन जाएगी। परियोजना टीम ग्राहक आवश्यकताओं को इंजीनियरिंग भाषा में बदल सकती है, जैसे 'हाथ में अधिक मजबूत महसूस हो' को दीवार की मोटाई, मजबूती बढ़ाने वाले रिब और सामग्री के मॉड्यूलस से जोड़ा जा सकता है; 'बाहरी रूप से अधिक प्रीमियम दिखे' को परत-रेखा की दिशा, सैंडब्लास्टिंग स्तर, स्प्रे पेंट के रंग कोड और सतही खुरदरापन से जोड़ा जा सकता है।
2. प्रथम-आर्टिकल समीक्षा: मॉडल, सामग्री और प्रक्रिया दिशा की पुष्टि करें
प्रथम नमूना पूरा होने के बाद, सबसे पहले संस्करण और प्रक्रिया की जाँच करनी चाहिए। सामान्य त्रुटियों में ग्राहक द्वारा पुराना मॉडल अपलोड करना, इकाइयों को इंच से मिलीमीटर के रूप में गलत पढ़ना, प्रक्रिया सीमा से कम पतली दीवार, और असेंबली भागों के लिए गैप न छोड़ना शामिल है। SLA रेज़िन भागों के लिए पारदर्शी भागों और उच्च-टफनेस भागों के पोस्ट-क्योर समय अलग होते हैं; SLS नायलॉन भागों के लिए पाउडर पुनर्चक्रण अनुपात और रखने की दिशा आयामी स्थिरता को प्रभावित करते हैं।
प्रथम-आर्टिकल समीक्षा में तीन प्रकार की सामग्री की जाँच करने की सलाह दी जाती है: क्या आयाम महत्वपूर्ण इंटरफ़ेस को पूरा करते हैं, क्या संरचना में टूटने वाले बिंदु हैं, और क्या सतह ग्राहक के उपयोग-परिदृश्य के अनुरूप है। यदि नमूना प्रदर्शन के लिए है, तो बाहरी रूप के अनुकूलन को प्राथमिकता दी जा सकती है; यदि यह असेंबली या परीक्षण के लिए है, तो आयाम और ताकत को प्राथमिकता देनी चाहिए।
3. कार्यात्मक परीक्षण: उपयोग-परिदृश्य को प्रयोगात्मक स्थितियों में बदलें
कार्यात्मक सत्यापन को वास्तविक परिदृश्य के बहुत करीब होना चाहिए। एक हैंडहेल्ड हाउसिंग को केवल असेंबल होने योग्य ही नहीं होना चाहिए, बल्कि उसे गिरने, पकड़ने के दबाव और स्क्रू के बार-बार खोलने-बंद करने को भी सहना चाहिए; एक फ्लो-चैनल मॉडल केवल आकार में सही नहीं होना चाहिए, बल्कि उसे सीलिंग और माध्यम-प्रतिरोध प्रदर्शन भी सत्यापित करना चाहिए। परीक्षण स्थितियों में लोड, समय, तापमान, आर्द्रता, चक्रों की संख्या या संपर्क माध्यम शामिल होना चाहिए।
उदाहरण के लिए, एक फिक्स्चर नमूने पर 20 से 100 क्लैम्पिंग चक्र किए जा सकते हैं और विकृति तथा घिसाव का निरीक्षण किया जा सकता है; स्नैप संरचना पर 10, 30 और 50 असेंबली/डिसअसेंबली चक्रों के बाद पकड़-शक्ति का परीक्षण किया जा सकता है; पतली दीवार वाले हाउसिंग पर स्थानीय दबाव परीक्षण किया जा सकता है और यह दर्ज किया जा सकता है कि क्या सफेदी, दरार या स्थायी विकृति उत्पन्न होती है। परीक्षण रिकॉर्ड जितने अधिक विशिष्ट होंगे, डिज़ाइन पुनरावृत्ति उतनी ही अधिक दिशा-निर्देशित होगी।
4. पुनरावृत्ति बंद-लूप: हर संशोधन का कारण स्पष्ट होना चाहिए
नमूना सत्यापन के बाद डिज़ाइन परिवर्तन भावनात्मक या अनुमान-आधारित नहीं होने चाहिए। समस्या-आधारित प्रबंधन का सुझाव दिया जाता है, जैसे P01 छेद की स्थिति बहुत छोटी है, P02 स्नैप का मूल भाग टूट रहा है, P03 सतह पर परत-रेखाएँ बहुत स्पष्ट हैं। हर समस्या के लिए मूल कारण विश्लेषण, संशोधन योजना और पुन: परीक्षण परिणाम होना चाहिए। छेद बहुत छोटा होने पर आयामी क्षतिपूर्ति के माध्यम से समाधान हो सकता है, जबकि स्नैप के टूटने पर बड़ा फ़िलेट जोड़ना, सामग्री बदलना या प्रिंट दिशा समायोजित करना पड़ सकता है।
जब नमूना छोटे बैच उत्पादन में प्रवेश करने वाला हो, तो एक अंतिम हस्तांतरण पैकेज तैयार किया जाना चाहिए, जिसमें मॉडल संस्करण, सामग्री प्रक्रिया, प्रमुख आयाम, पोस्ट-प्रोसेसिंग आवश्यकताएँ, निरीक्षण मानक और पैकेजिंग आवश्यकताएँ शामिल हों। इस तरह उत्पादन टीम नमूना सत्यापन चरण में पुष्टि किए गए परिणामों को दोहरा सकती है।
निष्कर्ष: सत्यापन प्रक्रिया तय करती है कि नमूना उत्पादन क्षमता में बदल पाएगा या नहीं
3D प्रिंट किए गए नमूने का वास्तविक मूल्य केवल जल्दी से भौतिक वस्तु प्राप्त करना नहीं है, बल्कि कम लागत पर उत्पाद धारणाओं का सत्यापन करना है। स्पष्ट सत्यापन योजना, प्रथम-आर्टिकल समीक्षा, कार्यात्मक परीक्षण और पुनरावृत्त बंद-लूप के माध्यम से, उद्यम मोल्ड बनाने या बैच निवेश से पहले समस्याओं की पहचान कर सकते हैं। ब्लूप्रिंट 3D ग्राहकों को हर नमूना निर्माण को संचित इंजीनियरिंग डेटा में बदलने में मदद करना चाहता है, ताकि आगे के उत्पादन जोखिम को कम किया जा सके।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।