
Introductie: de ontwerpfase bepaalt de meeste maakrisico’s
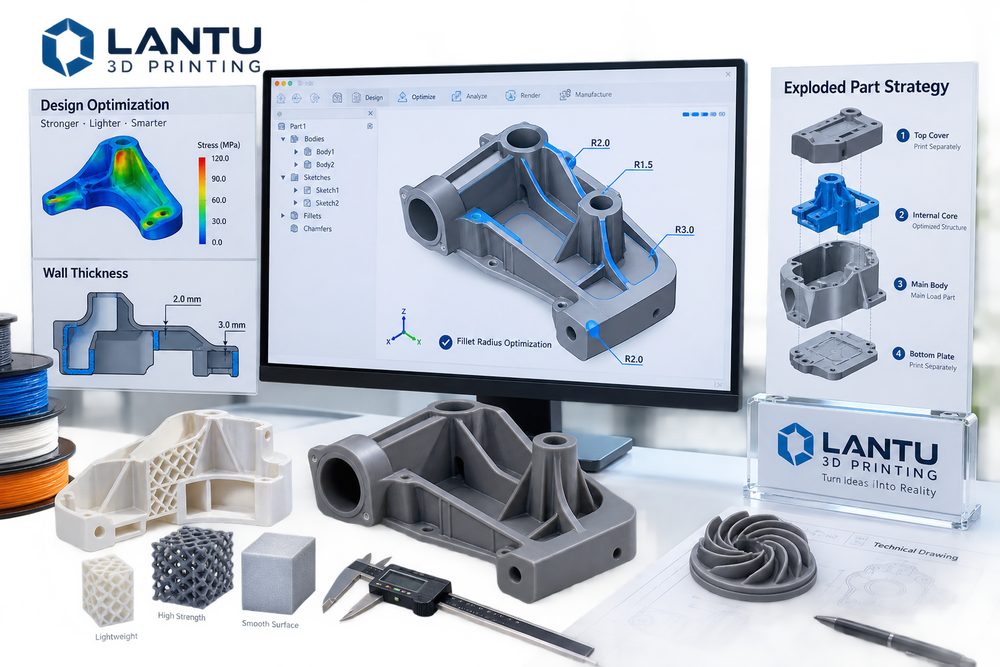
3D-printen geeft productontwikkeling veel vrijheid, maar vrijheid betekent niet dat er geen beperkingen zijn. Veel projecten mislukken niet doordat de machine tekortschiet, maar omdat het model op het gebied van wanddikte, afrondingen, gaten en sleuven, overhang, poederafvoer, assemblage en inspectiereferenties de maaklogica niet vooraf heeft meegenomen. Dat een model op het scherm klopt, betekent nog niet dat het in een poederbed, harsvat of metaalvormingsproces ook stabiel maakbaar is.
lantu3D ziet in projectbeoordelingen dat hoe eerder ontwerpoptimalisatie wordt ingezet, hoe lager de herstelkosten uitvallen. Een effectieve DFAM-check kan vaak supportsporen, vervorming, breuk, niet-leeg te maken holtes, assemblage-interferentie en nabewerkingsproblemen verminderen, zodat 3D-printen echt waarde toevoegt aan R&D-iteratie en levering op aanvraag.
1. Wanddikte is niet per se goedkoper als het dunner is
Dunne wanden kunnen het materiaalverbruik verlagen, maar te dunne wanden leiden tot kromtrekken, beschadiging en mislukte nabewerking. De veilige wanddikte verschilt per proces: harsdelen vragen vooral aandacht voor brosheid en krimp tijdens uitharding, SLS-nylondelen voor thermische krimp van grote dunne vlakken, en metalen onderdelen voor thermische spanning en het verwijderen van supports. Voor dragende structuren is alleen de buitendikte vergroten niet altijd optimaal; versterkingsribben, honingraatstructuren of roosterstructuren bieden vaak een betere balans tussen gewicht en stijfheid.
Maak bij het ontwerpen onderscheid tussen zichtwanden, functionele wanden en proceswanden. Zichtwanden richten zich op het oppervlak, functionele wanden dragen verbindingen en belasting, en proceswanden ondersteunen klemmen of beschermen tijdens nabewerking. Als alle wanddiktes gelijk worden ingesteld, ontstaat gemakkelijk lokaal overdimensionering, lokale zwakte of onnodige kosten.
2. Afrondingen en overgangen: minder spanningsconcentratie, minder nabewerkingsmoeilijkheden
Scherpe hoeken, dunne wortelzones en plotselinge doorsnedeveranderingen veroorzaken gemakkelijk spanningsconcentraties. Bij hars- en nylononderdelen kunnen passende afrondingen randbreuk tijdens transport en assemblage verminderen; bij metaalgeprinte onderdelen verbeteren afrondingen bovendien de warmtegeleiding, waardoor scheur- en kromtrekrisico’s afnemen. Binnenhoeken maken reinigen van poeder, schuren en spuiten ook lastiger, vooral bij diepe holtes en kruiselings geplaatste ribben.
Meer afronding is niet altijd beter. Te grote afrondingen kunnen de assemblagegrenzen of het uiterlijk beïnvloeden, dus bepaal de straal op basis van belastingpad, contactvlak en bewerkingsmarge. Op vlakken die later machinaal nabewerkt moeten worden, moet de afronding ook botsingen met gereedschapspaden en opspanmiddelen vermijden.
3. Gaten, sleuven en schroefdraad: eerst de maakbaarheid, dan de assemblage
Kleine gaten, diepe gaten, dwarsgaten en blinde sleuven zijn risicovolle zones bij 3D-printen. Een te kleine diameter kan worden verstopt door poeder, hars of restmateriaal van supports; gaten met een te grote lengte-diameterverhouding zijn bovendien moeilijk schoon te maken. Voor nauwkeurige gatposities is het aan te raden om kleine vooropeningen te printen en daarna te boren, of gebruik te maken van inlegmoeren, hitte-inserts van koper of nabehandelde schroefdraad in plaats van volledig op één printsessie te vertrouwen.
Assemblagespeling moet worden ingesteld op basis van materiaal en nabewerkingsmethode. Speling van klikverbindingen na het spuiten van hars, speling van schuifgeleidingen na het kleuren van nylon en positioneerspeling na glasparelstralen van metaal kunnen allemaal veranderen. In technische tekeningen moeten kritieke pasvlakken duidelijk worden gemarkeerd, zodat nabewerkers niet per ongeluk te veel schuren of spuiten.
4. Opsplitsingsstrategie: geen compromis, maar een technische keuze
Eendelig printen kan assemblage verminderen, maar is niet altijd de beste oplossing. Grote dunwandige onderdelen, complexe diepholte-onderdelen, modellen met hoge esthetische eisen en producten die meerdere materialen vereisen, zijn vaak beter geschikt om op te splitsen voor het printen. Slim opsplitsen maakt een betere oriëntatie mogelijk, vermindert supportsporen, verkort de printtijd, verbetert de oppervlaktekwaliteit en verlaagt het verlies bij uitval van één onderdeel.
Bij het opsplitsen moeten positioneringsstructuren en onzichtbare naden worden ontworpen. Veelgebruikte methoden zijn pen-en-gatverbindingen, positioneerstiften, magneten, schroeven, lijmtrappen en het wegwerken van naden in decoratieve lijnen. Bij displaymodellen moet de naad uit de belangrijkste zichtzone blijven; bij functionele onderdelen moet de verbinding buiten het zwaarste belastingpad liggen. Daarnaast moet ook rekening worden gehouden met verpakking en transport, zodat slanke structuren onderweg niet beschadigen.
5. Ontwerpoutput die ook echt te inspecteren is
Een goed 3D-printontwerp moet niet alleen printbaar zijn, maar ook inspecteerbaar. Naast het modelbestand is het verstandig om een lijst met kritieke afmetingen, markering van zichtvlakken, materiaaleisen, kleureisen, assemblagerelaties en prioriteiten voor acceptatie aan te leveren. Als er alleen één STL-bestand is, moet de leverancier vooral op ervaring vertrouwen, wat de communicatiekosten en de kans op nabewerking vergroot.
Bij samenwerking op projecten koppelt lantu3D ontwerpbeoordeling, materiaaladvies, proceskeuze, nabewerkingsplan en opleverinspectie aan elkaar. Zo ziet de klant niet alleen een printofferte, maar een compleet risicobeheersingsplan van behoefte tot fysiek onderdeel.
Conclusie
Ontwerpoptimalisatie voor 3D-printen betekent in wezen dat maakbeperkingen al in de modelleringsbeslissingen worden meegenomen. Met een passende wanddikte, goede afrondingen, doordachte behandeling van gaten en sleuven, een slimme opsplitsingsstrategie en inspecteerbare output kunnen bedrijven de kans op printfalen, nabewerkingskosten en leveringsonzekerheid sterk verlagen, zodat 3D-printen evolueert van “het kan gemaakt worden” naar “het wordt stabiel en consistent goed gemaakt”.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.