
Введение: стадия проектирования определяет большинство производственных рисков
3D-печать дает разработке продукта большую свободу, но свобода не означает отсутствия ограничений. Многие проекты срываются не из-за недостатка возможностей оборудования, а потому что при моделировании заранее не были учтены производственная логика по толщине стенок, скруглениям, отверстиям и пазам, нависающим элементам, удалению порошка, сборке и базам контроля. То, что модель выглядит корректной на экране, не означает, что она будет стабильно корректной в порошковом слое, смоляной ванне или в процессе формования металла.
lantu3D в ходе проектной оценки выясняет, что чем раньше в процесс внедряется оптимизация конструкции, тем ниже затраты на переделку. Одна эффективная проверка DFAM часто позволяет сократить следы от поддержек, деформацию, поломки, невозможность очистки от порошка, проблемы со сборкой и трудности постобработки, действительно превращая 3D-печать в инструмент для ускорения итераций разработки и поставки по запросу.
1. Толщина стенок — не всегда «чем тоньше, тем дешевле»
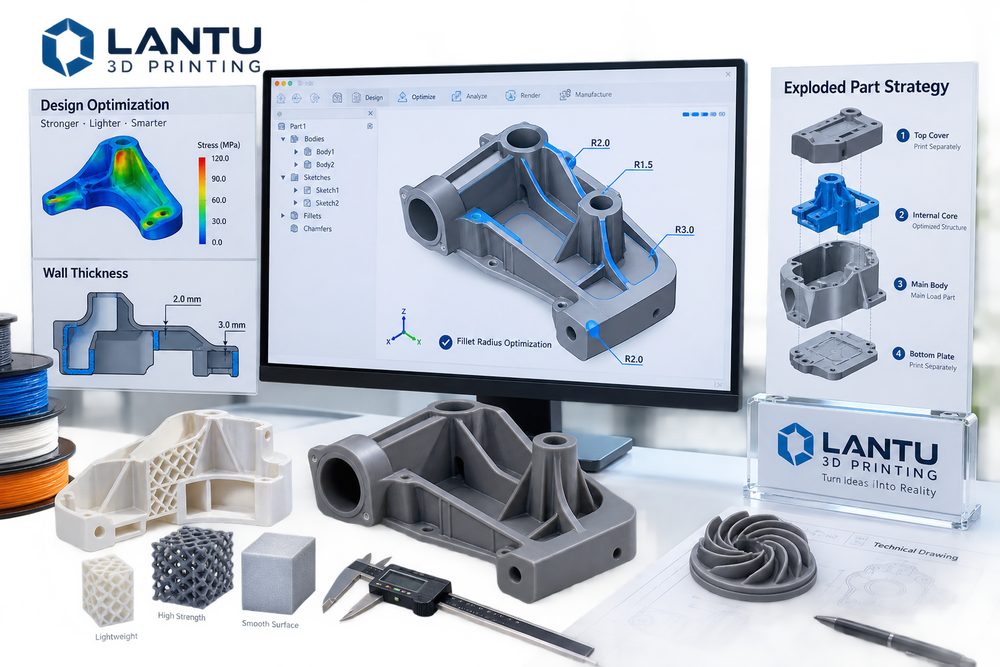
Тонкие стенки уменьшают расход материала, но слишком малые значения приводят к короблению, повреждениям и сбоям постобработки. Безопасная минимальная толщина стенок зависит от технологии: для фотополимерных деталей важно учитывать хрупкость и усадку при отверждении, для изделий из нейлона, полученных методом SLS, — тепловую усадку больших тонкостенных поверхностей, а для металлических деталей — термические напряжения и удаление поддержек. Для несущих конструкций простое увеличение толщины внешней оболочки не всегда является лучшим решением; добавление ребер жесткости, сот или решетчатых структур часто дает лучший баланс между массой и жесткостью.
При проектировании следует различать внешнюю стенку, функциональную стенку и технологическую стенку. Внешняя стенка отвечает за вид поверхности, функциональная несет соединение и нагрузку, а технологическая нужна для поддержки при фиксации или защиты при постобработке. Если задавать всем стенкам одинаковую толщину, легко получить локально избыточную жесткость, локальную слабость или лишние затраты.
2. Скругления и переходы: они уменьшают концентрацию напряжений и упрощают постобработку
Острые углы, тонкие корни и резкие изменения сечения легко создают концентрацию напряжений. Для деталей из фотополимера и нейлона правильное скругление снижает риск сколов при транспортировке и сборке; для металлических печатных деталей скругления также улучшают путь теплопередачи, снижая риск трещин и коробления. Внутренние прямые углы повышают сложность удаления порошка, шлифовки и окраски, особенно в глубоких полостях и в местах пересечения ребер.
Однако скругления не должны быть слишком большими. Чрезмерный радиус может повлиять на границы сопряжения или внешний вид, поэтому его следует подбирать с учетом траектории нагрузки, контактной поверхности и припуска на обработку. Для поверхностей, которые будут проходить вторичную механообработку, скругления также не должны мешать траектории инструмента и базированию при закреплении.
3. Отверстия, пазы и резьба: сначала формирование, потом сборка
Малые отверстия, глубокие отверстия, поперечные отверстия и глухие пазы — одни из самых рискованных зон в 3D-печати. Слишком малый диаметр может быть забит остатками порошка, смолы или поддержек; отверстия с чрезмерным отношением глубины к диаметру также трудно очистить. Для точных отверстий рекомендуется оставлять припуск и затем выполнять сверление, использовать резьбовые вставки, термовставки из латуни или нарезку резьбы после печати, а не полностью полагаться на формирование за один цикл печати.
Монтажные зазоры следует задавать с учетом материала и способа постобработки. Зазор защелок после окраски фотополимерной детали, зазор скользящих направляющих после окраски нейлона, а также посадочные зазоры металлических деталей после пескоструйной обработки могут меняться. В чертежах необходимо явно обозначать критические сопрягаемые поверхности, чтобы сотрудники постобработки не сточили и не окрасили их ошибочно.
4. Стратегия разбиения на детали: это не компромисс, а инженерное решение
Печать целиком может уменьшить количество сборочных операций, но это не всегда лучший вариант. Крупные тонкостенные детали, сложные изделия с глубокими полостями, модели с высокими требованиями к внешнему виду и продукты, где нужен эффект от нескольких материалов, часто лучше печатать по частям. Грамотное разбиение позволяет оптимизировать ориентацию на столе, уменьшить следы от поддержек, сократить время печати, повысить качество поверхности и снизить потери при отказе одной детали.
При разбиении необходимо предусмотреть элементы позиционирования и скрытые швы. К распространенным решениям относятся шип-паз, центрирующие штифты, магнитные соединения, винты, ступенчатые клеевые стыки и маскировка декоративной линией. Для демонстрационных моделей шов следует уводить с фронтальной визуальной зоны; для функциональных изделий соединение должно быть удалено от зоны максимальной нагрузки. При разбиении на детали также нужно учитывать последующую упаковку и транспортировку, чтобы не допустить повреждения тонких и длинных элементов в логистике.
5. Создавайте проектные данные, которые можно проверить
Хорошая конструкция для 3D-печати должна не только печататься, но и поддаваться проверке. Помимо файла модели, рекомендуется предоставлять таблицу ключевых размеров, обозначение лицевых поверхностей, требования к свойствам материала, требования к цвету, схемы сборки и приоритеты приемки. Если есть только один файл STL, поставщик может опираться лишь на собственный опыт, а это увеличивает затраты на согласование и вероятность переделки.
lantu3D в совместной работе по проектам связывает проверку конструкции, рекомендации по материалу, выбор технологии, схему постобработки и контроль приемки. Так клиент получает не просто расчет стоимости печати, а полноценную схему управления рисками — от требований до готового изделия.
Заключение
Оптимизация проектирования для 3D-печати по сути заключается в том, чтобы заранее включить производственные ограничения в процесс моделирования. За счет правильной толщины стенок, скругленных переходов, грамотной обработки отверстий и пазов, стратегии разбиения на детали и проверяемых выходных данных компания может существенно снизить вероятность брака, затраты на постобработку и неопределенность поставки, переводя 3D-печать из режима «можно сделать» в режим «можно стабильно делать хорошо».
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.