
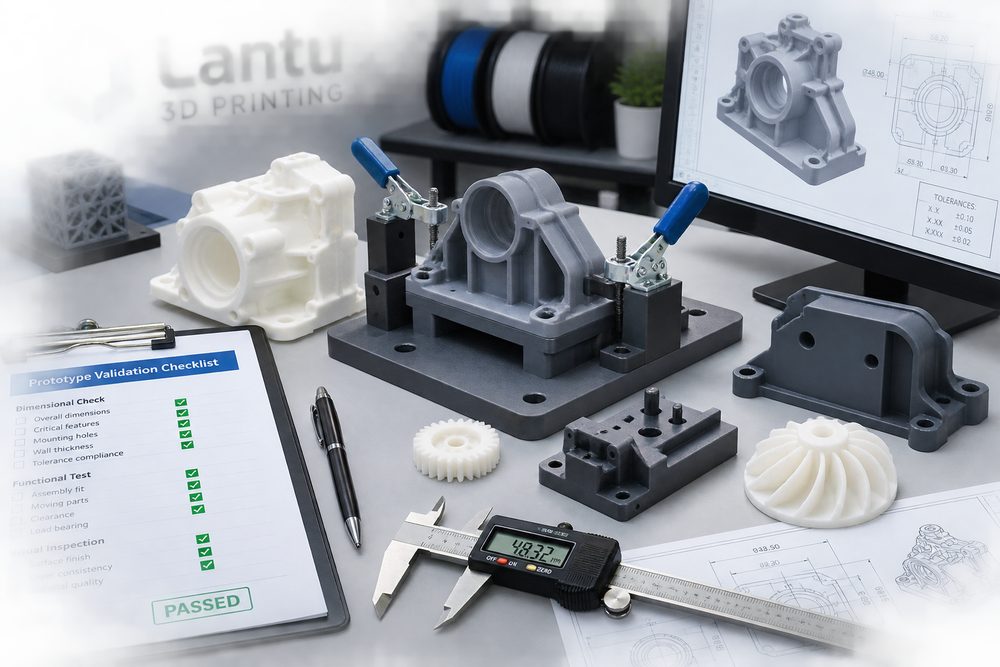
परिचय: नमूना सत्यापन आगे की उत्पादन-जोखिम तय करता है
3D प्रिंटेड प्रोटोटाइप का मूल्य केवल तेज़ी से आकार देख लेना नहीं है, बल्कि मोल्ड, CNC बैच प्रोसेसिंग या छोटे पैमाने के उत्पादन में निवेश करने से पहले डिज़ाइन की समस्याओं को पकड़ लेना है। कई परियोजनाओं में नमूना चरण पर केवल बाहरी रूप जाँचा जाता है और आयाम श्रृंखला, असेंबली गैप, लोड पथ तथा उपयोग वातावरण को नज़रअंदाज़ कर दिया जाता है। नतीजा यह होता है कि बाद के चरण में जाकर पता चलता है कि क्लिप आसानी से टूटती है, छेदों की स्थिति गलत है, नट इन्सर्ट ढीले हैं या तापीय विकृति हो रही है। ब्लूप्रिंट थ्रीडी नमूना सत्यापन को डिज़ाइन ब्लूप्रिंट से वास्तविक उत्पाद तक जाने की जोखिम-फ़िल्टर प्रक्रिया मानता है, और मानकीकृत वर्कफ़्लो के ज़रिए विकास टीमों को दोहराए गए प्रोटोटाइप से बचने में मदद करता है।
1. सत्यापन से पहले तैयारी: स्पष्ट करें कि नमूने को किस प्रश्न का उत्तर देना है
नमूना सत्यापन का लक्ष्य पहले तय होना चाहिए; प्रिंट पूरा होने के बाद केवल महसूस के आधार पर निर्णय नहीं लेना चाहिए। बाहरी नमूने मुख्यतः अनुपात, सतह, रंग और एर्गोनॉमिक्स की जाँच के लिए होते हैं; संरचनात्मक नमूने दीवार की मोटाई, रिब की स्थिति, क्लिप, स्क्रू बॉस और असेंबली क्रम की पुष्टि के लिए; जबकि कार्यात्मक नमूने को लोड, तापमान, घर्षण या तरल संपर्क सहना होता है। अलग-अलग उद्देश्यों के लिए अलग सामग्री और प्रक्रिया उपयुक्त होती है: SLA उच्च-डिटेल बाहरी सत्यापन के लिए अच्छा है, SLS PA12 मजबूती और असेंबली सत्यापन के लिए, MJF अपेक्षाकृत समान छोटे-उत्पादन कार्यात्मक भागों के लिए, और धातु SLM ऊष्मा-खंड, फिक्स्चर या उच्च-शक्ति संरचनात्मक सत्यापन के लिए उपयुक्त है।
2. आयाम जाँच: महत्वपूर्ण आयामों की सूची बनाइए
जाँच सभी आयामों पर नहीं, बल्कि उन महत्वपूर्ण आयामों पर केंद्रित होनी चाहिए जो कार्य पर असर डालते हैं। सामान्य सूची में इंस्टॉलेशन होल-डिस्टेंस, शाफ्ट होल व्यास, क्लिप मोटाई, असेंबली पोजिशनिंग सतह, सीलिंग ग्रूव चौड़ाई, स्क्रू बॉस का अंदरूनी व्यास और कुल बाहरी आवरण शामिल होते हैं। साधारण प्रोटोटाइप के लिए वर्नियर कैलिपर से ±0.10–0.30mm स्तर की जाँच की जा सकती है; उच्च-सटीक संरचनाओं के लिए CMM या 3D स्कैन तुलना जोड़ना बेहतर है। रिकॉर्डिंग में डिज़ाइन मान, वास्तविक माप, विचलन, मापन उपकरण, मापन-स्थान की फोटो और निष्कर्ष शामिल होने चाहिए। यदि विचलन किसी एक दिशा में अधिक है, तो प्रिंट दिशा, सपोर्ट सतह, सामग्री संकुचन और पोस्ट-प्रोसेसिंग में हुई कटौती की जाँच करनी चाहिए।
3. असेंबली सत्यापन: एकल भाग की योग्यता से सिस्टम योग्यता तक
कई हिस्से अलग-अलग माप में सही निकलते हैं, लेकिन पूरे उपकरण में लगने पर विफल हो जाते हैं, क्योंकि आयामी श्रृंखला का योग और असेंबली क्रम सत्यापित नहीं किया गया होता। असेंबली परीक्षण में इंसर्शन बल, कसने की गहराई, गैप, इंटरफेरेंस बिंदु और बार-बार खोलने-बंद करने की संख्या दर्ज करनी चाहिए। क्लिप संरचना के लिए 10–30 बार दोहराया गया खोलना-बंद करना करके whitening, दरार और रिबाउंड देखा जा सकता है; स्क्रू बॉस के लिए यह परखा जा सकता है कि इन्सर्टेड नट गर्म करके डालने के बाद सह-अक्षीय है या नहीं; स्लाइड रेल या हिंज के लिए मूवमेंट रेसिस्टेंस और घिसावट के कणों की जाँच करनी चाहिए। आवश्यकता हो तो नमूने पर हस्तक्षेप वाले क्षेत्र को मार्कर से चिह्नित करें और फिर CAD में लौटकर चैम्फर, क्लीयरेंस या टॉलरेंस समायोजित करें।
4. कार्यात्मक परीक्षण: वास्तविक उपयोग जैसी परिस्थितियों में सत्यापन
कार्यात्मक सत्यापन को वास्तविक उपयोग की स्थितियों का अनुकरण करना चाहिए, न कि केवल स्थिर रखकर देखना चाहिए। लोड-वाहक हिस्सों पर 1.5 गुना कार्यभार का अल्पकालिक परीक्षण किया जा सकता है और दरार तथा स्थायी विकृति देखी जा सकती है; बाहरी हिस्सों में UV, नमी और तापमान चक्रों पर ध्यान देना चाहिए; तरल-संबंधी भागों में रिसाव, दबाव और सफाई में छिपे कोनों की जाँच जरूरी है। रेज़िन सामग्री के मामले में दीर्घकालिक भंगुरता और तापीय विकृति पर भी ध्यान देना चाहिए; साधारण फोटोरेज़िन को耐久 हिस्सों के लिए सीधे इंजीनियरिंग प्लास्टिक का विकल्प नहीं मानना चाहिए। यदि नमूना केवल अवधारणा सत्यापन के लिए है, तो रिपोर्ट में सामग्री-प्रतिस्थापन संबंध स्पष्ट रूप से लिखें, ताकि अस्थायी नमूने को अंतिम उत्पादन समाधान समझने की गलती न हो।
5. पुनर्संशोधन बंद-लूप: हर प्रोटोटाइप से पुन: उपयोग योग्य ज्ञान निकालें
सत्यापन पूरा होने के बाद, समस्याओं की सूची बनाकर उन्हें गंभीरता के आधार पर वर्गीकृत करना चाहिए: सुरक्षा और कार्य पर असर डालने वाली समस्याओं के लिए नया संस्करण आवश्यक है, असेंबली दक्षता को प्रभावित करने वाली समस्याओं को सुधारना चाहिए, और केवल दिखावट से जुड़ी समस्याओं को लागत के साथ संतुलित करके तय किया जा सकता है। हर समस्या के साथ CAD में उसका स्थान, कारण विश्लेषण, संशोधन सुझाव और पुनः-परीक्षण आइटम दर्ज होने चाहिए। उदाहरण के लिए, छेद का छोटा होना प्रिंट संकुचन, पोस्ट-प्रोसेसिंग कोटिंग या डिज़ाइन टॉलरेंस की कमी से हो सकता है; समाधान के रूप में छेद का व्यास 0.2mm बढ़ाना, प्रिंट दिशा बदलना या बाद की मशीनिंग अपनाना हो सकता है। जब तक समस्याओं का यह बंद-लूप रूप में दस्तावेज़ीकरण नहीं होता, अगली पीढ़ी के उत्पाद अनावश्यक कठिनाइयों से गुजरते रहेंगे।
निष्कर्ष: नमूना सत्यापन एक इंजीनियरिंग निर्णय है, औपचारिक जाँच नहीं
एक उच्च-गुणवत्ता वाली नमूना सत्यापन प्रक्रिया में लक्ष्य-परिभाषा, महत्वपूर्ण आयाम, असेंबली संबंध, कार्यात्मक परिस्थितियाँ और पुनर्संशोधन बंद-लूप सभी शामिल होने चाहिए। मात्रात्मक डेटा, फोटो साक्ष्य और संस्करण रिकॉर्ड के माध्यम से 3D प्रिंटेड प्रोटोटाइप टीम को प्रारंभिक चरण में ही सामग्री, संरचना और प्रक्रिया से जुड़े निर्णय लेने में मदद करता है, जिससे बाद के बैच उत्पादन में लागत की बर्बादी और डिलीवरी जोखिम कम होते हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।