
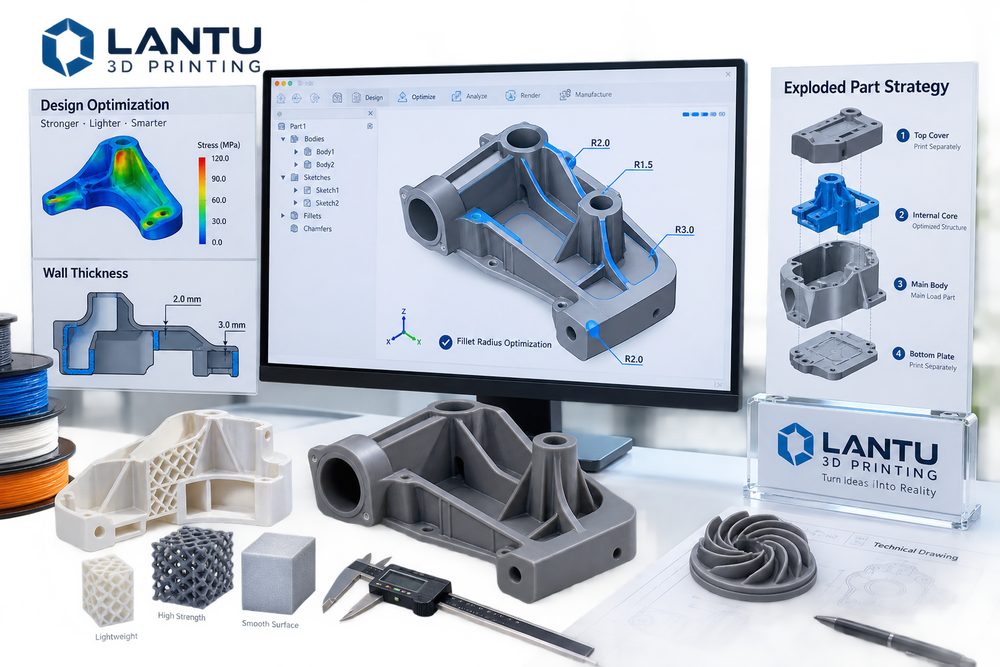
Introdução: a fase de design define a maior parte dos riscos de fabricação
A impressão 3D traz muita liberdade para o desenvolvimento de produtos, mas liberdade não significa ausência de restrições. Muitos projetos falham não porque o equipamento seja insuficiente, mas porque o modelo não considerou com antecedência a lógica de fabricação em aspectos como espessura de parede, filetes, furos e rasgos, overhangs, remoção de pó, montagem e referências de inspeção. O fato de o modelo fazer sentido na tela não significa que ele se mantenha estável no leito de pó, na cuba de resina ou durante a conformação metálica.
Em avaliações de projeto, a lantu3D constatou que quanto mais cedo a otimização de design entra no processo, menor é o custo de retrabalho. Uma verificação DFAM eficaz costuma reduzir marcas de suporte, deformações, fraturas, impossibilidade de remover pó, interferências de montagem e dificuldades de pós-processamento, fazendo com que a impressão 3D realmente sirva à iteração de P&D e à entrega sob demanda.
1. Espessura de parede não é algo em que mais fino sempre economiza mais
Paredes finas podem reduzir o consumo de material, mas, se forem excessivamente finas, podem causar empenamento, quebra e falhas no pós-processamento. A espessura de parede de segurança varia conforme o processo: peças em resina geralmente exigem atenção à fragilidade e à deformação de cura; peças em nylon SLS exigem atenção ao encolhimento térmico de grandes áreas finas; e peças metálicas precisam considerar tensões térmicas e a remoção dos suportes. Em estruturas submetidas a carga, simplesmente aumentar a espessura da carcaça externa nem sempre é a melhor solução; adicionar nervuras de reforço, estruturas em colmeia ou treliça geralmente oferece um equilíbrio melhor entre peso e rigidez.
No design, é preciso distinguir entre parede estética, parede funcional e parede de processo. A parede estética prioriza o acabamento superficial, a parede funcional suporta conexão e carga, e a parede de processo serve para suporte, fixação ou proteção durante o pós-processamento. Definir todas as paredes com a mesma espessura pode facilmente gerar áreas excessivamente resistentes, áreas frágeis ou desperdício de custo.
2. Filetes e transições: reduzem a concentração de tensões e também a dificuldade de pós-processamento
Cantos vivos, bases finas e mudanças bruscas de seção tendem a gerar concentração de tensões. Em peças de resina e nylon, filetes adequados podem reduzir lascas e bordas quebradas durante transporte e montagem; em peças metálicas impressas, os filetes também ajudam a melhorar o caminho de condução térmica, reduzindo o risco de trincas e empenamento. Cantos internos retos ainda aumentam a dificuldade de remover pó, lixar e pintar, especialmente em cavidades profundas e regiões com nervuras cruzadas.
Projeto com filetes não significa que quanto maior, melhor. Filetes excessivos podem afetar limites de montagem ou a forma estética, portanto devem ser definidos com base no caminho da carga, na superfície de contato e na margem de usinagem. Em superfícies que exigem usinagem secundária, os filetes também devem evitar interferência com o percurso da ferramenta e com o posicionamento de fixação.
3. Furos, rasgos e roscas: primeiro pense na fabricação, depois na montagem
Furos pequenos, furos profundos, furos laterais e rasgos cegos são áreas de alto risco na impressão 3D. Furos com diâmetro muito pequeno podem ficar obstruídos por pó, resina ou resíduos de suportes; furos com uma relação profundidade/diâmetro muito alta também são difíceis de limpar. Para posições de precisão, recomenda-se prever um furo menor para posterior furação, usar insertos roscados, porcas de inserção térmica em latão ou roscas usinadas no pós-processamento, em vez de depender totalmente da formação em uma única impressão.
As folgas de montagem devem ser definidas de acordo com o material e o método de pós-processamento. A folga de encaixes após pintura em peças de resina, a folga de deslizamento em rasgos após tingimento em nylon e a folga de posicionamento em peças metálicas após jateamento podem mudar. Nos desenhos técnicos, as superfícies de ajuste críticas devem ser claramente indicadas para evitar que a equipe de pós-processamento lixe ou pinte a área errada.
4. Estratégia de divisão em peças: não é uma concessão, mas uma escolha de engenharia
A impressão em uma única peça pode reduzir a montagem, mas nem sempre é a melhor solução. Peças grandes de parede fina, peças com cavidades profundas e complexas, modelos com alta exigência estética e produtos que precisam de efeitos com múltiplos materiais muitas vezes são mais adequados à impressão dividida em partes. Uma divisão bem planejada pode otimizar a orientação, reduzir marcas de suporte, encurtar o tempo de impressão, melhorar a qualidade superficial e reduzir as perdas causadas pela falha de uma única peça.
Ao dividir as peças, é preciso projetar estruturas de posicionamento e juntas ocultas. Métodos comuns incluem encaixe macho-fêmea, pinos de posicionamento, ímãs, parafusos, degraus para colagem e camuflagem por linhas decorativas. Em modelos de exposição, a junta deve ficar longe do foco visual frontal; em peças funcionais, a região de união deve evitar o caminho de maior carga. A divisão em peças também precisa considerar a embalagem e o transporte posteriores, para evitar que estruturas alongadas se danifiquem na logística.
5. Estabeleça saídas de projeto que possam ser verificadas
Um bom design para impressão 3D não deve apenas poder ser impresso, mas também poder ser verificado. Além do arquivo do modelo, recomenda-se fornecer uma tabela de dimensões críticas, marcação das superfícies visuais, requisitos de desempenho do material, requisitos de cor, relações de montagem e prioridades de aceitação. Se houver apenas um arquivo STL, o fornecedor só poderá julgar com base na experiência, o que aumenta o custo de comunicação e a probabilidade de retrabalho.
Em projetos colaborativos, a lantu3D conecta revisão de design, recomendação de materiais, seleção de processo, plano de pós-processamento e inspeção de entrega. Assim, o cliente não vê apenas um orçamento de impressão, mas um conjunto de controle de risco que vai da necessidade inicial ao objeto físico.
Conclusão
A otimização de design voltada à impressão 3D consiste, em essência, em antecipar as restrições de fabricação para dentro das decisões de modelagem. Com espessura de parede adequada, transições com filetes, tratamento correto de furos e rasgos, estratégia de divisão em peças e saídas verificáveis, as empresas podem reduzir de forma significativa a taxa de falhas de impressão, os custos de pós-processamento e a incerteza de entrega, levando a impressão 3D de algo que apenas “funciona” para algo que é feito de forma estável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.