
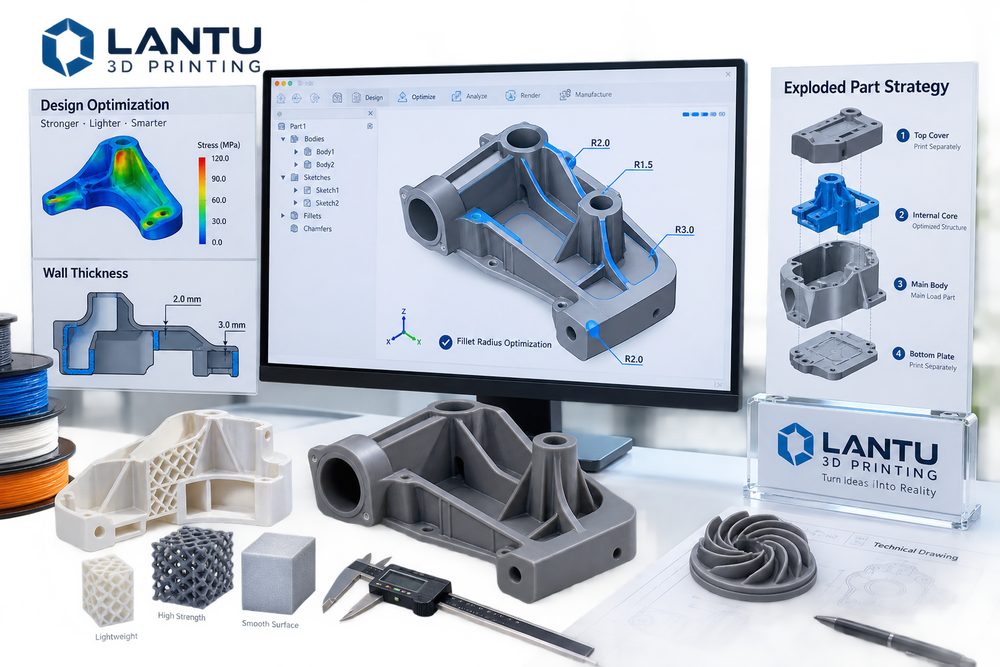
Mở đầu: Giai đoạn thiết kế quyết định phần lớn rủi ro chế tạo
In 3D mang lại rất nhiều tự do cho phát triển sản phẩm, nhưng tự do không đồng nghĩa với việc không có ràng buộc. Nhiều dự án thất bại không phải vì năng lực thiết bị không đủ, mà vì mô hình chưa tính trước logic chế tạo ở các khía cạnh như độ dày thành, bo góc, lỗ rãnh, phần nhô, thoát bột, lắp ráp và chuẩn kiểm tra. Một mô hình có thể hợp lý trên màn hình, nhưng không có nghĩa là nó sẽ ổn định trong quá trình tạo hình bằng bột, bể nhựa hay in kim loại.
lantu3D nhận thấy trong đánh giá dự án rằng can thiệp tối ưu thiết kế càng sớm thì chi phí sửa lại càng thấp. Một lần kiểm tra DFAM hiệu quả thường có thể giảm dấu vết support, biến dạng, nứt vỡ, không thể làm sạch bột, cấn lắp và khó khăn trong hậu xử lý, giúp in 3D thực sự phục vụ lặp lại R&D và giao hàng theo yêu cầu.
1. Độ dày thành không phải càng mỏng càng tiết kiệm
Thành mỏng có thể giảm lượng vật liệu, nhưng quá mỏng sẽ dẫn đến cong vênh, gãy vỡ và thất bại khi hậu xử lý. Ngưỡng độ dày an toàn khác nhau theo từng công nghệ: chi tiết nhựa quang cứng thường cần chú ý đến độ giòn và biến dạng khi đóng rắn; chi tiết nylon SLS cần chú ý đến co ngót nhiệt của các bề mặt mỏng lớn; còn chi tiết kim loại phải tính đến ứng suất nhiệt và việc tháo support.
Đối với kết cấu chịu lực, chỉ tăng độ dày lớp vỏ bên ngoài chưa chắc là tối ưu. Bổ sung gân tăng cứng, cấu trúc tổ ong hoặc lưới thường giúp đạt cân bằng tốt hơn giữa khối lượng và độ cứng. Khi thiết kế, cần phân biệt giữa thành ngoại quan, thành chức năng và thành công nghệ. Thành ngoại quan tập trung vào hiệu ứng bề mặt, thành chức năng chịu trách nhiệm liên kết và tải trọng, còn thành công nghệ dùng để đỡ, kẹp hoặc bảo vệ trong hậu xử lý. Nếu đặt cùng một mức độ dày cho tất cả, rất dễ gây ra chỗ quá mạnh, chỗ quá yếu hoặc lãng phí chi phí.
2. Bo góc và chuyển tiếp: giảm tập trung ứng suất, đồng thời giảm khó khăn hậu xử lý
Các góc sắc, chân mỏng và thay đổi tiết diện đột ngột dễ tạo ra tập trung ứng suất. Với chi tiết nhựa và nylon, bo góc phù hợp có thể giảm nguy cơ sứt mép trong vận chuyển và lắp ráp; với chi tiết in kim loại, bo góc còn cải thiện đường truyền nhiệt, giảm rủi ro nứt và cong vênh. Góc vuông bên trong cũng làm tăng độ khó khi làm sạch bột, đánh bóng và phun sơn, đặc biệt ở cấu trúc khoang sâu và vị trí gân giao nhau.
Tuy nhiên, bo góc không phải càng lớn càng tốt. Bo quá lớn có thể ảnh hưởng đến biên lắp ráp hoặc tạo hình thẩm mỹ, vì vậy cần xác định dựa trên đường truyền tải, bề mặt tiếp xúc và lượng dư gia công. Với những bề mặt cần gia công lần hai, bo góc còn phải tránh cản trở đường đi của dao và đồ gá định vị.
3. Lỗ, rãnh và ren: ưu tiên khả năng tạo hình trước, rồi mới đến lắp ráp
Lỗ nhỏ, lỗ sâu, lỗ ngang và rãnh kín là những khu vực có rủi ro cao trong in 3D. Đường kính quá nhỏ có thể bị bột, nhựa hoặc phần support còn sót làm tắc; những lỗ có tỷ lệ chiều sâu trên đường kính quá lớn cũng khó làm sạch. Với vị trí lỗ chính xác, nên dự phòng lỗ nhỏ rồi khoan sau, dùng đai ốc cấy, đai ốc đồng nhiệt hoặc gia công ren sau, thay vì hoàn toàn phụ thuộc vào việc tạo hình một lần.
Khe hở lắp ráp cần được thiết lập theo vật liệu và phương pháp hậu xử lý. Khe của ngàm bấm sau khi sơn, khe của rãnh trượt sau khi nhuộm màu nylon, và khe định vị sau khi phun cát cho chi tiết kim loại đều có thể thay đổi. Trên bản vẽ, nên chỉ rõ các bề mặt lắp ghép quan trọng để tránh việc nhân viên hậu xử lý mài nhầm hoặc sơn nhầm.
4. Chiến lược tách chi tiết: không phải là thỏa hiệp, mà là lựa chọn mang tính kỹ thuật
In nguyên khối có thể giảm công đoạn lắp ráp, nhưng không phải lúc nào cũng là phương án tốt nhất. Những chi tiết lớn, thành mỏng, chi tiết có khoang sâu phức tạp, mô hình yêu cầu ngoại quan cao và sản phẩm cần hiệu ứng đa vật liệu thường phù hợp hơn với chiến lược tách chi tiết để in. Việc tách hợp lý có thể tối ưu hướng đặt, giảm dấu support, rút ngắn thời gian in, nâng cao chất lượng bề mặt và giảm thiệt hại khi một phần bị lỗi.
Khi tách chi tiết, cần thiết kế cấu trúc định vị và đường ghép ẩn. Các phương pháp phổ biến gồm mộng - rãnh, chốt định vị, nam châm, vít, bậc dán keo và che giấu bằng đường trang trí. Với mô hình trưng bày, mối ghép nên tránh vùng nhìn trực diện; với chi tiết chức năng, vị trí nối nên tránh đường truyền tải lớn nhất. Tách chi tiết cũng cần tính đến đóng gói và vận chuyển sau này để tránh các cấu trúc mảnh, dài bị hư hỏng trong logistics.
5. Tạo đầu ra có thể kiểm tra được
Một thiết kế tốt cho in 3D không chỉ cần in được mà còn phải kiểm tra được. Ngoài file mô hình, nên cung cấp bảng kích thước quan trọng, đánh dấu bề mặt ngoại quan, yêu cầu tính chất vật liệu, yêu cầu màu sắc, quan hệ lắp ráp và mức ưu tiên nghiệm thu. Nếu chỉ có một file STL, nhà cung cấp chỉ có thể dựa vào kinh nghiệm để phán đoán, làm tăng chi phí trao đổi và xác suất phải sửa lại.
Trong hợp tác dự án, lantu3D thường kết nối đánh giá thiết kế, đề xuất vật liệu, lựa chọn quy trình, phương án hậu xử lý và kiểm tra bàn giao. Nhờ đó, khách hàng không chỉ nhận được báo giá in ấn, mà còn là một giải pháp kiểm soát rủi ro hoàn chỉnh từ nhu cầu đến sản phẩm thực tế.
Kết luận
Tối ưu thiết kế cho in 3D, về bản chất, là đưa các ràng buộc chế tạo vào quyết định mô hình hóa từ sớm. Bằng cách lựa chọn độ dày thành hợp lý, chuyển tiếp bo góc, xử lý lỗ rãnh đúng cách, áp dụng chiến lược tách chi tiết và tạo đầu ra có thể kiểm tra, doanh nghiệp có thể giảm đáng kể tỷ lệ lỗi in, chi phí hậu xử lý và độ bất định khi giao hàng, giúp in 3D đi từ mức “làm ra được” sang “làm ổn định và đáng tin cậy”.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.