
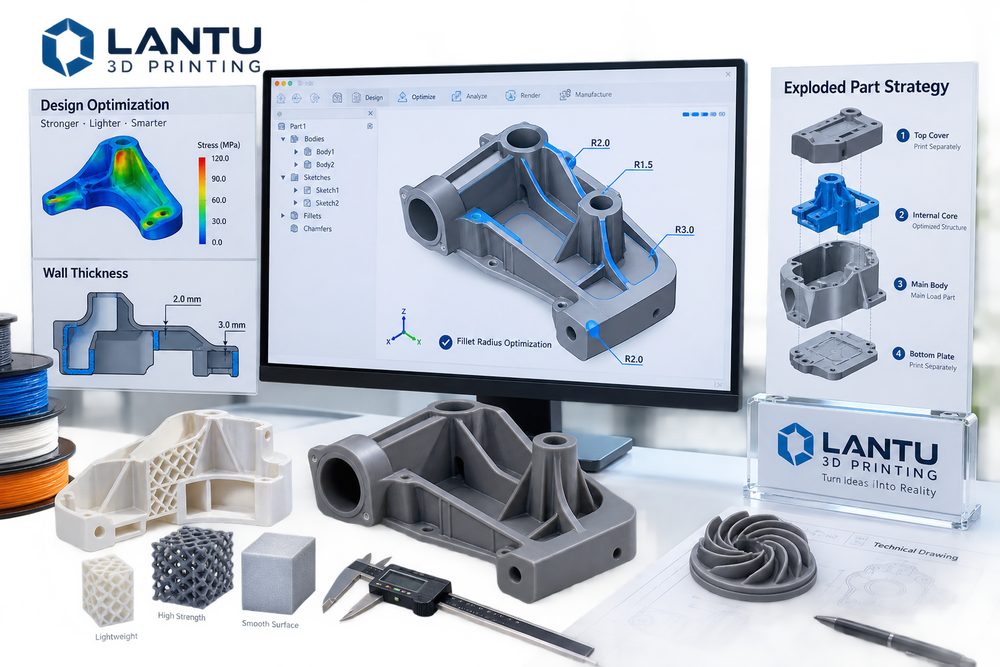
Introduction : la phase de conception détermine la plupart des risques de fabrication
L’impression 3D offre une grande liberté au développement produit, mais la liberté ne signifie pas l’absence de contraintes. Beaucoup de projets échouent non pas parce que les machines sont insuffisantes, mais parce que le modèle n’a pas pris en compte à temps la logique de fabrication en matière d’épaisseur des parois, de congés, de trous et rainures, de surplombs, d’évacuation de la poudre, d’assemblage et de références de contrôle. Le fait qu’un modèle fonctionne à l’écran ne signifie pas qu’il se comportera de manière stable dans un lit de poudre, une cuve de résine ou un procédé de mise en forme métallique.
lantu3D constate, lors de l’évaluation des projets, que plus l’optimisation de conception intervient tôt, plus les coûts de reprise sont faibles. Un contrôle DFAM efficace permet souvent de réduire les marques de support, les déformations, les ruptures, les problèmes d’évacuation de la poudre, les interférences d’assemblage et les difficultés de post-traitement, afin que l’impression 3D serve réellement l’itération R&D et la livraison à la demande.
1. L’épaisseur des parois ne doit pas être réduite à l’extrême pour économiser
Une paroi mince réduit la quantité de matière, mais une paroi trop fine peut entraîner gauchissement, casse et échec du post-traitement. L’épaisseur de sécurité varie selon les procédés : les pièces en résine exigent généralement une attention particulière à la fragilité et aux déformations de polymérisation, les pièces en nylon SLS doivent prendre en compte le retrait thermique des parois minces de grande surface, tandis que les pièces métalliques doivent intégrer les contraintes thermiques et la suppression des supports. Pour les structures porteuses, augmenter simplement l’épaisseur de la coque n’est pas forcément la meilleure solution ; l’ajout de nervures de renfort, d’une structure en nid d’abeilles ou d’un treillis permet souvent un meilleur compromis entre poids et rigidité.
La conception doit distinguer les parois d’apparence, les parois fonctionnelles et les parois de procédé. Les parois d’apparence se concentrent sur l’état de surface, les parois fonctionnelles assurent l’assemblage et la reprise des efforts, tandis que les parois de procédé servent au support, au bridage ou à la protection pendant le post-traitement. Uniformiser toutes les épaisseurs conduit facilement à des zones localement surdimensionnées, sous-dimensionnées ou à des coûts inutiles.
2. Congés et transitions : réduire les concentrations de contraintes et faciliter le post-traitement
Les angles vifs, les racines fines et les changements brusques de section favorisent les concentrations de contraintes. Pour les pièces en résine et en nylon, un congé approprié peut réduire l’écaillage lors du transport et de l’assemblage ; pour les pièces imprimées en métal, il peut aussi améliorer le chemin de conduction thermique et réduire les risques de fissures et de déformation. Les angles intérieurs droits compliquent également l’évacuation de la poudre, le ponçage et la peinture, en particulier dans les structures à cavités profondes et dans les zones de nervures croisées.
Un congé ne doit pas être excessif. Un rayon trop important peut gêner les limites d’assemblage ou l’esthétique de la forme ; il faut donc le définir en fonction du chemin des charges, des surfaces de contact et des surépaisseurs de fabrication. Pour les surfaces destinées à un usinage secondaire, le congé doit aussi éviter toute interférence avec la trajectoire de l’outil et le bridage de positionnement.
3. Trous, rainures et filetages : penser d’abord à la fabrication, ensuite à l’assemblage
Les petits trous, les trous profonds, les trous transversaux et les rainures borgnes sont des zones à haut risque en impression 3D. Un diamètre trop petit peut être obstrué par la poudre, la résine ou des résidus de support ; un trou dont le rapport longueur/diamètre est trop élevé est également difficile à nettoyer. Pour les emplacements de précision, il est recommandé de prévoir un petit trou à percer ensuite, des écrous rapportés, des inserts filetés thermocollés en laiton ou un filetage repris en post-usinage, plutôt que de dépendre entièrement de la fabrication directe en une seule étape.
Les jeux d’assemblage doivent être définis en fonction du matériau et de la méthode de post-traitement. Le jeu des clips après peinture d’une pièce en résine, le jeu des coulisses après teinture d’une pièce en nylon, ou le jeu de positionnement après sablage d’une pièce métallique peuvent tous varier. Les plans doivent préciser clairement les surfaces d’ajustement critiques afin d’éviter qu’un opérateur de post-traitement ne ponce ou ne pulvérise par erreur.
4. Stratégie de séparation des pièces : pas un compromis, mais un choix d’ingénierie
L’impression en une seule pièce peut réduire l’assemblage, mais ce n’est pas toujours la meilleure option. Les grandes pièces à parois minces, les pièces complexes à cavités profondes, les modèles à forte exigence d’aspect et les produits nécessitant des effets multi-matériaux sont souvent plus adaptés à une impression en plusieurs pièces. Une séparation bien pensée permet d’optimiser l’orientation, de réduire les marques de support, de raccourcir le temps d’impression, d’améliorer la qualité de surface et de limiter les pertes liées à l’échec d’une seule pièce.
Lors de la séparation, il faut concevoir des structures de positionnement et des joints cachés. Les méthodes courantes incluent les assemblages tenon-mortaise, les pions de centrage, les aimants, les vis, les épaulements de collage et la dissimulation par ligne décorative. Pour les modèles d’exposition, les joints doivent éviter le point focal visuel de la face avant ; pour les pièces fonctionnelles, les zones de liaison doivent éviter le chemin principal des charges. La séparation doit aussi tenir compte de l’emballage et du transport ultérieurs, afin d’éviter que des structures fines et allongées ne soient endommagées pendant la logistique.
5. Établir des livrables de conception vérifiables
Une bonne conception pour l’impression 3D ne doit pas seulement être imprimable, elle doit aussi être vérifiable. Au-delà du fichier du modèle, il est recommandé de fournir un tableau des dimensions clés, les surfaces d’apparence à surveiller, les exigences de performance matière, les exigences de couleur, les relations d’assemblage et les priorités d’acceptation. S’il n’existe qu’un fichier STL, le fournisseur ne peut juger qu’à partir de son expérience, ce qui augmente à la fois les coûts de communication et la probabilité de reprise.
Dans la collaboration projet, lantu3D relie l’examen de conception, les recommandations matière, le choix du procédé, les solutions de post-traitement et le contrôle de livraison. Le client ne voit alors pas seulement un devis d’impression, mais un ensemble de solutions de maîtrise des risques, de l’expression du besoin jusqu’à l’objet fini.
Conclusion
L’optimisation de conception pour l’impression 3D consiste, au fond, à intégrer plus tôt les contraintes de fabrication dans les décisions de modélisation. En travaillant l’épaisseur des parois, les transitions par congés, le traitement des trous et rainures, la stratégie de séparation des pièces et la production de livrables vérifiables, les entreprises peuvent réduire de manière significative les échecs d’impression, les coûts de post-traitement et l’incertitude de livraison, afin que l’impression 3D passe de « réalisable » à « fiable ».
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.