
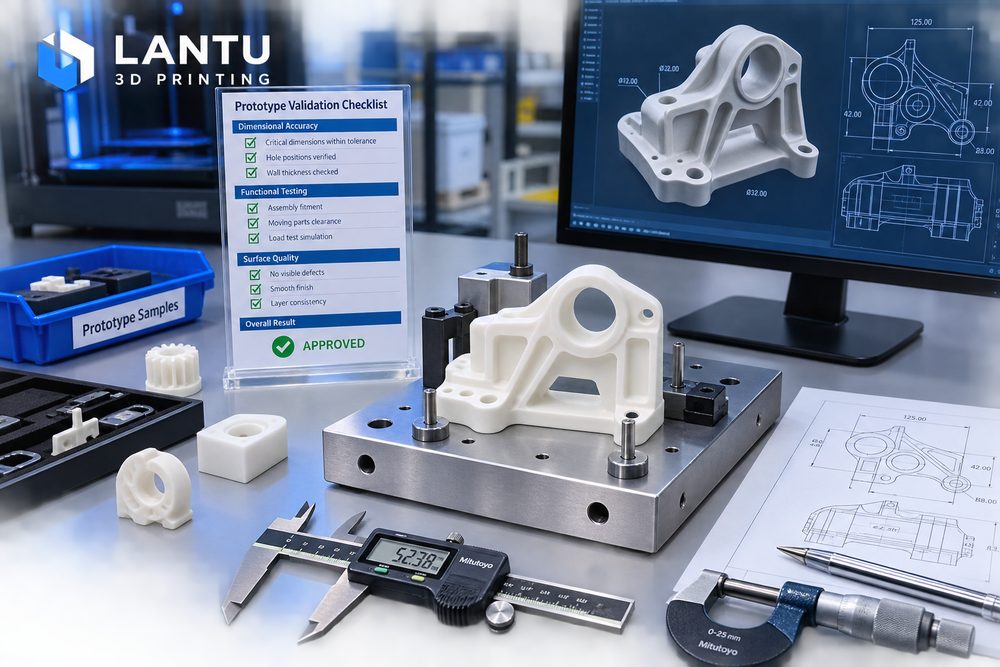
परिचय: नमूना सत्यापन सिर्फ “एक प्रिंट करके देख लेना” नहीं है
कई R&D टीमें 3D प्रिंटिंग का उपयोग इसलिए करती हैं क्योंकि इससे डिजिटल मॉडल को जल्दी से एक स्पर्शनीय वास्तविक वस्तु में बदला जा सकता है। लेकिन यदि सत्यापन प्रक्रिया केवल बाहरी रूप-स्वीकृति तक सीमित रह जाए, तो नमूना भ्रामक निष्कर्ष दे सकता है: आकार ठीक होना असेंबली ठीक होने की गारंटी नहीं है, असेंबली ठीक होना लंबे समय तक विश्वसनीय कार्य की गारंटी नहीं है, और एकल नमूने की सफलता का अर्थ यह नहीं कि छोटा बैच भी स्थिर रूप से बनेगा। नमूना सत्यापन का मूल उद्देश्य है सबसे कम परीक्षण चक्रों में सबसे महत्वपूर्ण इंजीनियरिंग जोखिमों को बाहर करना।
ब्लूप्रिंट 3D नमूनों को डिज़ाइन ब्लूप्रिंट और वास्तविक उत्पाद वितरण के बीच एक सत्यापन चरण मानता है। हर नमूने को किसी स्पष्ट प्रश्न का उत्तर देना चाहिए, जैसे “क्लिप 20 बार खोलने-बंद करने को सह सकती है या नहीं”, “छेदों की दूरी असेंबली टॉलरेंस के भीतर है या नहीं”, “सतह की बनावट प्रदर्शन-आवश्यकताओं के अनुरूप है या नहीं”। जब प्रश्न स्पष्ट होते हैं, तभी सत्यापन परिणाम निर्णय लेने में उपयोगी बनते हैं।
1. सत्यापन लक्ष्य: पहले तय करें कि नमूना क्या सिद्ध करेगा
नमूना बनाने से पहले सत्यापन लक्ष्यों को बाहरी रूप, संरचना, असेंबली, कार्य और निर्माण श्रेणियों में विभाजित करना चाहिए। बाहरी रूप श्रेणी में आकार अनुपात, सतह बनावट, रंग और स्पर्श शामिल हैं; संरचना श्रेणी में दीवार की मोटाई, रिब, तेज कोने और विकृति शामिल हैं; असेंबली श्रेणी में छेद की स्थिति, क्लिप, थ्रेड, इंसर्ट और गैप शामिल हैं; कार्य श्रेणी में भार-धारण, ताप-प्रतिरोध, सीलिंग या गति शामिल हैं; और निर्माण श्रेणी में यह शामिल है कि क्या वह आगे छोटे बैच के उत्पादन के लिए उपयुक्त है।
उदाहरण के लिए, किसी इलेक्ट्रॉनिक उपकरण के बाहरी आवरण का पहला नमूना केवल पकड़ने के आयाम और पोर्ट स्थान की जाँच कर सकता है, जिसके लिए SLA उच्च-सटीक रेज़िन पर्याप्त हो सकती है; यदि दूसरे चरण में क्लिप के बार-बार उपयोग का परीक्षण करना हो, तो लचीली रेज़िन या SLS नायलॉन बेहतर होगी; और यदि तीसरे चरण में छोटे बैच का ट्रायल-प्रोडक्शन करना हो, तो सतह उपचार, असेंबली समय और पैकेजिंग सुरक्षा का सत्यापन करना होगा। अलग-अलग लक्ष्यों के लिए अलग सामग्री और प्रक्रिया चाहिए; एक ही नमूने से सभी प्रश्नों के उत्तर नहीं मिल सकते।
2. प्रक्रिया चयन: नमूने की क्षमता को सत्यापन प्रश्न से मिलाएँ
SLA उच्च-डिटेल बाहरी रूप, पारदर्शी भागों और जटिल वक्रों के सत्यापन के लिए उपयुक्त है; सामान्य परत मोटाई 0.05-0.1 मिमी होती है, लेकिन इसकी भंगुरता और ताप-प्रतिरोध अंतिम इंजेक्शन-मोल्डेड भाग का प्रतिनिधित्व नहीं कर सकते। SLS नायलॉन क्लिप, हिंज, पतली दीवार वाले आवरण और कार्यात्मक संरचना सत्यापन के लिए उपयुक्त है; आम PA12 सामग्री में अच्छी लचीलापन और घिसाव-प्रतिरोध होता है, लेकिन सतह पर पाउडर जैसी अनुभूति रह सकती है। FDM बड़े आकार की कम लागत वाली संरचनात्मक जाँच के लिए उपयुक्त है, लेकिन इसकी परत-रेखाएँ और अनैसोट्रॉपी स्पष्ट होती है। धातु SLM उच्च-शक्ति या उच्च-तापमान परिदृश्यों के लिए उपयुक्त है, लेकिन इसकी लागत और समय अधिक होता है।
प्रक्रिया का चयन सत्यापन योजना में पहले से लिखना चाहिए, बाद में बहाना बनाकर नहीं समझाना चाहिए। उदाहरण के लिए: “इस चरण में क्लिप की लचीलापन जाँचने के लिए SLS PA12 का उपयोग किया गया है, अंतिम बाहरी रंग का मूल्यांकन नहीं किया जाएगा।” ऐसा लिखने से ग्राहक पाउडर-सतह को डिज़ाइन विफलता नहीं समझेगा, और इंजीनियरिंग टीम भी प्रमुख संकेतकों पर ध्यान केंद्रित कर सकेगी।
3. बाहरी रूप और आयाम जाँच: व्यक्तिपरक निर्णय की जगह मापनीय मानक
नमूना प्राप्त होने पर सबसे पहले उसकी बाहरी पूर्णता की जाँच करें, जिसमें सामग्री की कमी, वॉर्पिंग, दरारें, सपोर्ट के निशान, परत-रेखाएँ, रंग-अंतर और प्रदूषण शामिल हैं। इसके बाद प्रमुख आयामों को मापें। मॉडल ड्राइंग पर 5-15 प्रमुख आयाम बिंदु चिह्नित करने की सलाह दी जाती है, जैसे कुल लंबाई, छेदों की दूरी, असेंबली सतह की मोटाई, क्लिप की ऊँचाई और इंटरफ़ेस विंडो की स्थिति। सामान्य बाहरी नमूनों के लिए प्रारंभिक संदर्भ के रूप में ±0.3 मिमी लिया जा सकता है, जबकि सटीक असेंबली भागों के लिए प्रक्रिया क्षमता और ग्राहक आवश्यकताओं के अनुसार अधिक कठोर मानक तय किए जाने चाहिए।
आयाम मापन में केवल “पास/फेल” दर्ज नहीं करना चाहिए; विचलन की दिशा भी दर्ज करनी चाहिए। यदि कई छेद एक ही दिशा में खिसके हुए हैं, तो कारण मॉडल समन्वय, प्रिंट प्लेसमेंट या पोस्ट-प्रोसेसिंग क्लैम्पिंग हो सकता है; यदि पतली दीवार वाले क्षेत्रों में सामान्य रूप से सिकुड़न हो रही है, तो यह सामग्री क्योरिंग, ठंडा होने या दीवार-मोटाई डिज़ाइन से जुड़ा हो सकता है। केवल एकल मान की तुलना में विचलन की दिशा अगली पुनरावृत्ति सुधार के लिए अधिक उपयोगी होती है।
4. असेंबली परीक्षण: स्थिर फिट से लेकर बार-बार उपयोग तक
असेंबली सत्यापन में प्लग-इन, रोटेशन, स्नैप-फिट, स्क्रू फिक्सिंग, इंसर्ट स्थापना और मानक पुर्जों के साथ संगतता शामिल है। क्लिप संरचनाओं के लिए कम से कम 10-20 बार दोहराए गए खोलने-बंद करने का परीक्षण करें और बेस पर सफेदी, टूट-फूट या अपर्याप्त रिबाउंड देखें। स्क्रू पोस्ट के लिए नीचे के छेद का व्यास, दीवार की मोटाई और लॉकिंग टॉर्क की पुष्टि करनी चाहिए; यदि हीट-इन्सर्ट कॉपर नट का उपयोग करना है, तो इंसर्ट का तापमान, प्रेस-इन गहराई और आसपास की विकृति की जाँच भी आवश्यक है।
आम समस्याओं में शामिल हैं: डिज़ाइन गैप कम होने से असेंबली बहुत टाइट होना, सपोर्ट का असेंबली सतह पर होना जिससे इंटरफेरेंस हो, सपोर्ट हटाते समय पतली दीवार का मुड़ना, और रेज़िन सिकुड़न के कारण छेद का छोटा हो जाना। समाधान केवल “थोड़ा बड़ा कर देना” नहीं है, बल्कि प्रक्रिया के आधार पर गैप नियम स्थापित करना है, जैसे SLS नायलॉन चल-फिट के लिए 0.3-0.5 मिमी का अंतर रखना, और SLA बाहरी छोटे छेदों को बाद में ड्रिल करना या मॉडल में उचित क्षतिपूर्ति देना।
5. कार्यात्मक परीक्षण: उपयोग परिदृश्य को निष्पादन योग्य क्रिया में बदलें
कार्यात्मक सत्यापन को वास्तविक उपयोग स्थितियों का अनुकरण करना चाहिए। भार-धारण भागों पर लोड परीक्षण, गतिशील भागों पर चक्र परीक्षण, बाहरी आवरणों पर गिरने या दबाव के जोखिम का आकलन, और ताप-प्रतिरोध भागों पर पर्यावरण तापमान सत्यापन करना चाहिए। परीक्षण शर्तें स्पष्ट होनी चाहिए, जैसे लोड का वजन, अवधि, चक्रों की संख्या, तापमान सीमा और निर्णय मानदंड। बिना शर्त के “मज़बूत लगता है” जैसा कथन इंजीनियरिंग निर्णय का समर्थन नहीं कर सकता।
उदाहरण के लिए, किसी फिक्स्चर नमूने को 5 किग्रा क्लैम्पिंग बल सहन करना है और पोज़िशनिंग सटीकता बनाए रखनी है, तो तीन-चरणीय परीक्षण रखा जा सकता है: 5 किग्रा स्थिर भार 30 मिनट तक, 100 बार दोहराया गया क्लैम्पिंग, और परीक्षण से पहले व बाद में प्रमुख छेद विचलन 0.2 मिमी से अधिक नहीं होना चाहिए। यदि नमूना विफल हो जाए, तो टूटने की जगह, बल की दिशा और विफलता का समय दर्ज करें, और तय करें कि समस्या सामग्री की है, दीवार की मोटाई की है या संरचनात्मक तनाव-संचय की।
6. पुनरावृत्ति रिकॉर्ड: हर नमूने का ट्रेस करने योग्य निष्कर्ष
नमूना सत्यापन पूरा होने पर पुनरावृत्ति रिकॉर्ड तैयार किया जाना चाहिए: संस्करण संख्या, सत्यापन लक्ष्य, सामग्री प्रक्रिया, परीक्षण परिणाम, समस्या सूची, संशोधन सुझाव और अगला निर्णय। हर समस्या को मॉडल स्थिति और जिम्मेदार कार्रवाई से जोड़ना चाहिए, जैसे “पावर इंटरफ़ेस विंडो 0.4 मिमी दाईं ओर खिसकी हुई है, डिज़ाइन फ़ाइल V2 में विंडो को 0.4 मिमी बाईं ओर स्थानांतरित किया जाएगा और R0.5 गोलाई जोड़ी जाएगी।”
जब परियोजना छोटे बैच से पहले के चरण में पहुँच जाए, तो एक पुष्टि-नमूना संदर्भ के रूप में सुरक्षित रखना बेहतर होता है, और प्रमुख सत्यापन निष्कर्षों को उत्पादन निर्देशों में दर्ज करना चाहिए। इससे उत्पादन टीम को केवल मॉडल फ़ाइल नहीं मिलेगी, बल्कि यह भी समझ आएगा कि किन आयामों को विशेष रूप से नियंत्रित करना है, किन सतह आवश्यकताओं को स्वीकार किया जा सकता है, और किन पोस्ट-प्रोसेसिंग कार्यों को छोड़ा नहीं जा सकता।
निष्कर्ष
प्रभावी 3D प्रिंटेड नमूना सत्यापन प्रक्रिया को सत्यापन लक्ष्य से शुरू होकर सामग्री और प्रक्रिया के चयन, बाहरी रूप और आयामों की मापनीय जाँच, असेंबली और कार्यात्मक परीक्षण, तथा पुनरावृत्ति रिकॉर्ड के संचित होने तक जाना चाहिए। ब्लूप्रिंट 3D नमूने, डेटा, प्रक्रिया और डिलीवरी को जोड़कर ग्राहकों को अनावश्यक ट्रायल-एंड-एरर कम करने में मदद करता है, ताकि हर नमूना परियोजना को बड़े पैमाने पर उत्पादन योग्य वास्तविक समाधान के करीब ले जाए।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।