
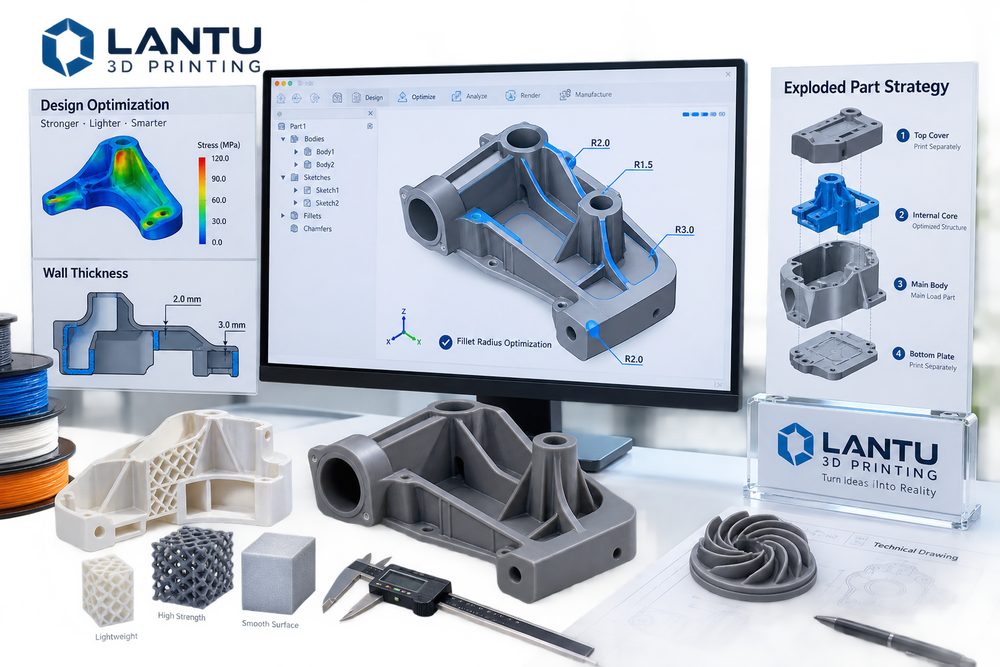
Giriş: Tasarım aşaması üretim risklerinin çoğunu belirler
3D baskı, ürün geliştirmeye büyük bir özgürlük getirir; ancak özgürlük sınırsızlık anlamına gelmez. Birçok projenin başarısız olmasının nedeni ekipman yetersizliği değil, modelin duvar kalınlığı, radyüs, delik ve kanal yapıları, çıkıntılar, toz boşaltma, montaj ve kontrol referansları açısından üretim mantığı gözetilmeden hazırlanmış olmasıdır. Model ekranda sorunsuz görünse bile, toz yatağında, reçine banyosunda veya metal şekillendirme sürecinde aynı şekilde sorunsuz kalacağı anlamına gelmez.
lantu3D, proje değerlendirmelerinde tasarım optimizasyonu ne kadar erken devreye alınırsa geri işleme maliyetinin o kadar düştüğünü gözlemlemektedir. Etkili bir DFAM kontrolü; destek izlerini, deformasyonu, kırılmayı, temizlenemeyen tozu, montaj girişimlerini ve son işlem zorluklarını azaltarak 3D baskının gerçekten Ar-Ge iterasyonuna ve talebe göre teslimata hizmet etmesini sağlar.
1. Duvar kalınlığı: İnce olmak her zaman daha ucuz değildir
İnce duvarlar malzeme kullanımını azaltabilir; ancak fazla inceldiklerinde eğilme, kırılma ve son işlem hatalarına yol açar. Farklı süreçlerin güvenli duvar kalınlıkları farklıdır: reçine parçalarında kırılganlık ve kürlenme deformasyonu, SLS naylon parçalarında geniş yüzeylerdeki ısıl büzülme, metal parçalarda ise ısıl gerilim ve destek sökme etkileri dikkate alınmalıdır. Yük taşıyan yapılarda yalnızca dış kabuğu kalınlaştırmak her zaman en iyi çözüm değildir; takviye nervürleri, petek veya kafes yapılar eklemek, ağırlık ve rijitlik arasında çoğu zaman daha iyi bir denge kurar.
Tasarımda dış yüzey duvarı, fonksiyonel duvar ve proses duvarı birbirinden ayrılmalıdır. Dış yüzey duvarı yüzey kalitesine odaklanır, fonksiyonel duvar bağlantı ve yük taşır, proses duvarı ise destekleme, sıkıştırma veya son işlem koruması için kullanılır. Tüm duvar kalınlıklarını aynı ayarda tanımlamak; yer yer aşırı güçlü, yer yer zayıf veya gereksiz maliyetli sonuçlar doğurur.
2. Radyüs ve geçişler: Gerilme yığılmasını azaltır, son işlem zorluğunu da düşürür
Köşeler, ince kök bölgeler ve kesitlerin ani değişimleri gerilme yığılmasına neden olur. Reçine ve naylon parçalar için uygun radyüs, taşımada ve montajda kenar kırılmalarını azaltabilir; metal baskı parçalarında ise radyüs ısı iletim yolunu iyileştirerek çatlak ve eğilme riskini düşürür. İçteki dik açılar, özellikle derin boşluklar ve kesişen nervür bölgelerinde, toz temizleme, zımparalama ve boyama işlemlerini zorlaştırır.
Radyüs tasarımı ne kadar büyük o kadar iyi değildir. Fazla büyük radyüsler montaj sınırlarını veya dış görünümü etkileyebilir; bu nedenle yük yolu, temas yüzeyi ve işleme toleransı birlikte değerlendirilmelidir. Sonradan işlenecek yüzeylerde radyüsün takım yoluna ve fikstürlemeye engel olmaması gerekir.
3. Delikler, kanallar ve dişler: Önce şekillendirmeyi, sonra montajı düşünün
Küçük delikler, derin delikler, yatay delikler ve kapalı kanallar 3D baskıda yüksek riskli bölgelerdir. Delik çapı çok küçük olduğunda toz, reçine veya destek kalıntıları tıkanıklığa yol açabilir; boy/en oranı çok yüksek deliklerin temizlenmesi de zordur. Hassas delik konumları için, tek seferde baskıyla oluşturmaya tamamen güvenmek yerine, küçük ön delik bırakıp sonradan delme, insert somun, ısıyla yerleştirilen pirinç somun veya son işlemle diş açma tercih edilmelidir.
Montaj boşlukları, malzemeye ve son işlem yöntemine göre ayarlanmalıdır. Reçine boyama sonrası klips boşlukları, naylon boyama sonrası kayar kanal boşlukları ve metal kumlama sonrası konumlama boşlukları değişebilir. Teknik resimde kritik eşleşme yüzeyleri açıkça belirtilmeli, böylece son işlem yapan kişiler yanlışlıkla aşırı zımparalama veya yanlış boyama yapmaz.
4. Parçalama stratejisi: Taviz değil, mühendislik kararıdır
Tek parça baskı, montajı azaltabilir; ancak her zaman en iyi çözüm değildir. Büyük boyutlu ince duvarlı parçalar, derin boşluklu karmaşık parçalar, yüksek estetik beklentisi olan modeller ve çok malzemeli efekt gerektiren ürünler çoğu zaman parçalı baskıya daha uygundur. Doğru parçalama; yerleştirme yönünü optimize eder, destek izlerini azaltır, baskı süresini kısaltır, yüzey kalitesini artırır ve tek bir parçanın başarısız olmasının yol açtığı kaybı düşürür.
Parçalama sırasında konumlandırma yapıları ve gizli birleşim çizgileri tasarlanmalıdır. Yaygın yöntemler arasında geçme-yuva, hizalama pimleri, mıknatıs, vida, yapıştırma basamağı ve dekoratif çizgiyle gizleme bulunur. Sergi modellerinde birleşim çizgileri ön cephedeki görsel odak noktalarından uzak tutulmalıdır; fonksiyonel parçalarda ise bağlantı noktaları en yüksek yük yolundan kaçırılmalıdır. Parçalama aynı zamanda sonraki paketleme ve taşımayı da dikkate almalı, ince ve uzun yapıların lojistikte zarar görmesini önlemelidir.
5. Doğrulanabilir tasarım çıktıları oluşturun
İyi bir 3D baskı tasarımı yalnızca basılabilir olmakla kalmamalı, aynı zamanda denetlenebilir de olmalıdır. Model dosyasına ek olarak; kritik ölçü tablosu, görünür yüzey işaretleri, malzeme performans gereksinimleri, renk gereksinimleri, montaj ilişkileri ve kabul öncelikleri sağlanmalıdır. Yalnızca bir STL dosyası varsa, tedarikçi sadece deneyime dayanarak karar verir; bu da iletişim maliyetini ve yeniden işleme olasılığını artırır.
lantu3D, proje işbirliklerinde tasarım incelemesini, malzeme önerilerini, proses seçimini, son işlem planını ve teslim kontrolünü birbirine bağlar. Böylece müşterinin gördüğü şey yalnızca bir baskı fiyatı değil, gereksinimden nihai parçaya uzanan bir risk kontrol çözümüdür.
Sonuç
3D baskı için tasarım optimizasyonunun özü, üretim kısıtlarını modelleme kararlarına önceden dahil etmektir. Uygun duvar kalınlığı, radyüs geçişleri, delik-kanal işlemleri, parçalama stratejisi ve doğrulanabilir çıktı sayesinde firmalar baskı başarısızlık oranını, son işlem maliyetini ve teslimat belirsizliğini önemli ölçüde azaltabilir; 3D baskıyı “yapılabiliyor” aşamasından “istikrarlı biçimde doğru yapılıyor” aşamasına taşıyabilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.