
Mở đầu: Độ ổn định của SLS đến từ quản lý chi tiết
In nylon SLS nhờ không cần kết cấu đỡ truyền thống, phù hợp với các chi tiết có cấu trúc phức tạp và sản phẩm chức năng số lượng nhỏ, nên được ứng dụng rộng rãi trong điện tử tiêu dùng, nội thất ô tô, đồ gá/kẹp và dụng cụ hỗ trợ y tế. Tuy nhiên, rủi ro của nhiều dự án không nằm ở chỗ “có in được hay không”, mà nằm ở việc các chi tiết trong cùng một lô có đồng đều về kích thước hay không, bề mặt có nhất quán hay không, và độ bền có thể lặp lại hay không. Để giao hàng ổn định, phải quản lý bột, thiết bị, chiến lược bố trí, làm nguội và hậu xử lý như một hệ thống thống nhất.
1. Trạng thái bột quyết định giới hạn tạo hình
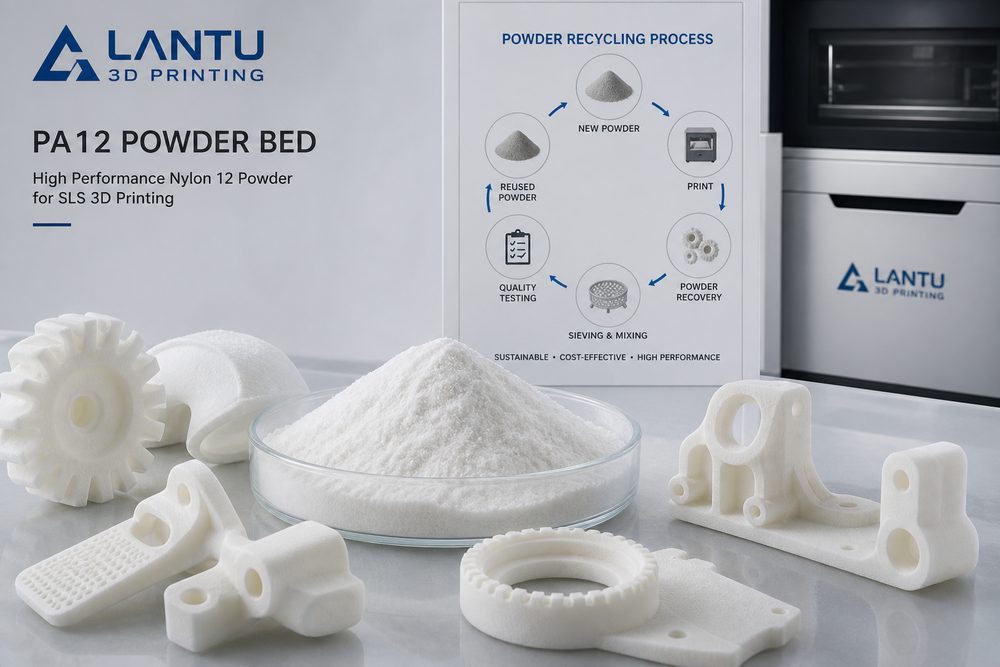
Phân bố kích thước hạt, độ ẩm, tính lưu động và tỷ lệ bột tuần hoàn của bột PA12 sẽ ảnh hưởng trực tiếp đến chất lượng trải bột. Khi bột hút ẩm, quá trình thiêu kết dễ không đồng đều, bề mặt ngả vàng hoặc độ bền suy giảm; còn khi tỷ lệ bột cũ quá cao, chi tiết có thể trở nên giòn hơn. Trên thực tế, nên ghi chép tỷ lệ bột mới, số lô sử dụng, thời gian sấy bột và độ ẩm môi trường, đồng thời xây dựng sổ theo dõi vòng quay bột. Với các chi tiết chức năng có yêu cầu cao, có thể cố định tỷ lệ phối trộn bột mới/cũ và thực hiện thử kéo mẫu ngẫu nhiên để giảm dao động giữa các lô.
2. Chiến lược bố trí ảnh hưởng đến kích thước và chi phí
SLS nhìn qua có vẻ có thể xếp đầy buồng in, nhưng khoảng cách giữa các chi tiết, hướng đặt và phân bố nhiệt sẽ ảnh hưởng đến cong vênh và sai lệch kích thước. Các chi tiết dạng thanh dài nên tránh bố trí dày đặc theo cùng một hướng; cấu trúc thành mỏng cần chừa đủ không gian tản nhiệt. Bố trí cũng tác động đến chi phí: tăng tỷ lệ lấp đầy buồng in có thể phân bổ chi phí thời gian máy, nhưng xếp chồng quá mức sẽ làm tăng rủi ro làm sạch bột và phế phẩm. Chiến lược hợp lý là cân bằng giữa tiến độ giao hàng, hướng chịu lực, hiệu quả hậu xử lý và rủi ro tạo hình.
3. Đường cong nhiệt độ và nhịp làm nguội không thể bỏ qua
Cốt lõi của quy trình SLS là giữ lớp bột trong vùng nhiệt độ ổn định, gần với điểm nóng chảy. Gia nhiệt trước không đủ sẽ làm liên kết giữa các lớp yếu; quá nhiệt lại dễ gây kết khối hoặc biến dạng. Quá trình làm nguội sau khi in xong cũng quan trọng không kém: mở buồng và lấy chi tiết ra sớm có thể rút ngắn thời gian chờ, nhưng lại dễ dẫn đến cong vênh và ứng suất nội. Với các chi tiết nhạy cảm về kích thước, cần thiết lập thời gian làm nguội tiêu chuẩn và đưa nhiệt độ mở buồng vào hồ sơ sản xuất.
4. Hậu xử lý và kiểm tra nâng cao độ tin cậy khi giao hàng
Làm sạch bột, phun cát, nhuộm màu, thấm tẩm và kiểm tra lắp ráp quyết định cảm nhận cuối cùng của khách hàng về chi tiết. Đơn hàng số lượng lớn nên có xác nhận mẫu đầu tiên, kiểm tra kích thước theo mẫu ngẫu nhiên và tiêu chuẩn cấp độ ngoại quan. Với các chi tiết chức năng như ngàm gài, bản lề, vỏ mỏng, có thể bổ sung thử nghiệm lắp ráp hoặc thử chu kỳ để tránh tình trạng “trông có vẻ đạt nhưng lại hỏng trong quá trình sử dụng”.
Kết luận
Năng lực cạnh tranh của in nylon SLS không nằm ở tốc độ của một máy đơn lẻ, mà ở sự kết hợp giữa quản lý bột, thông số quy trình, kinh nghiệm bố trí, hậu xử lý và tiêu chuẩn kiểm tra. Nếu doanh nghiệp có thể số hóa, biểu mẫu hóa và truy xuất được toàn bộ các khâu này, họ sẽ duy trì được chất lượng ổn định và thời gian giao hàng dự đoán được ngay cả với đơn hàng số lượng nhỏ và nhiều chủng loại.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.