
Inleiding: de stabiliteit van SLS zit in detailbeheer
SLS-nylonprinten vereist geen traditionele supportstructuren en is geschikt voor complexe geometrieën en kleine series functionele onderdelen. Daarom wordt het veel gebruikt in consumentenelektronica, automotive-interieurs, mallen en opspanmiddelen en medische hulpmiddelen. Maar bij veel projecten zit het risico niet in of het geprint kan worden, maar in de vraag of onderdelen uit dezelfde batch dezelfde afmetingen hebben, het oppervlak uniform is en de sterkte reproduceerbaar blijft. Voor stabiele levering moeten poeder, machine, nesting, koeling en nabewerking als één systeem worden beheerd.
1. De poederconditie bepaalt de ondergrens van de kwaliteit
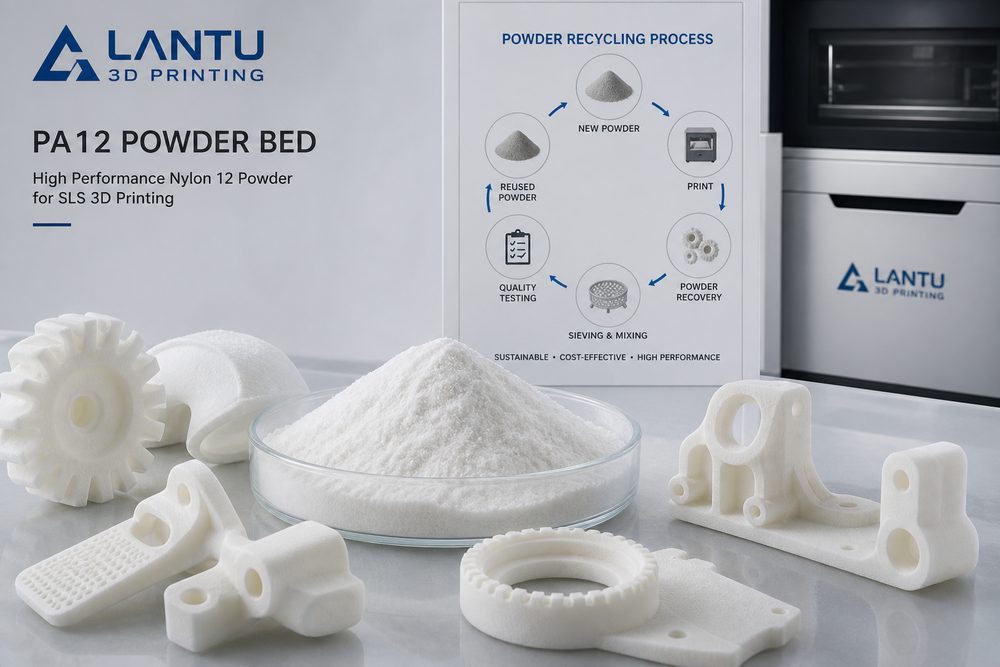
De deeltjesgrootteverdeling, het vochtgehalte, de vloeibaarheid en het aandeel hergebruikt poeder van PA12 hebben directe invloed op de kwaliteit van de poederlaag. Zodra poeder vocht opneemt, ontstaan sneller ongelijkmatige sintervorming, vergeling van het oppervlak of afname van de sterkte; een te hoog aandeel oud poeder kan daarentegen de brosheid van het onderdeel vergroten. In de praktijk moet men het aandeel vers poeder, de gebruikte batches, de droogtijd en de omgevingsvochtigheid vastleggen en een poederomloopadministratie opzetten. Voor functionele onderdelen met hogere eisen kan een vaste verhouding tussen nieuw en gebruikt poeder, gecombineerd met steekproefsgewijze trekproeven, batchvariatie verder beperken.
2. De nestingstrategie beïnvloedt afmetingen en kosten
SLS lijkt op het eerste gezicht volledig gevuld genest te kunnen worden, maar de afstand tussen onderdelen, de plaatsingsrichting en de warmteverdeling hebben invloed op kromtrekken en maatafwijkingen. Lange, smalle onderdelen mogen niet allemaal dicht opeen in dezelfde richting worden geplaatst; dunwandige structuren hebben voldoende ruimte nodig om warmte af te voeren. De nesting beïnvloedt ook de kosten: een hogere bezettingsgraad van de bouwkamer kan de machinetijd verdelen, maar te dicht stapelen vergroot het risico op poederverwijdering en afkeur. Een verstandige strategie zoekt een balans tussen levertijd, sterkteoriëntatie, efficiëntie van de nabewerking en risico op vervorming.
3. Temperatuurcurve en afkoelritme zijn onmisbaar
De kern van het SLS-proces is dat het poederbed in een stabiel temperatuurvenster dicht bij het smeltpunt blijft. Onvoldoende voorverwarming leidt tot zwakke laaghechting, terwijl oververhitting juist agglomeratie of vervorming kan veroorzaken. Ook de koeling na het printen is cruciaal: de bouwkamer geforceerd openen om onderdelen sneller uit te nemen verkort weliswaar de wachttijd, maar kan kromtrekken en inwendige spanningen veroorzaken. Voor onderdelen die gevoelig zijn voor maatvoering moet een standaard afkoeltijd worden ingesteld en moet de openingstemperatuur van de bouwkamer in de productiegegevens worden opgenomen.
4. Nabewerking en controle verhogen de leverbetrouwbaarheid
Ontpoederen, stralen, kleuren, impregneren en assemblagecontrole bepalen uiteindelijk hoe de klant het onderdeel ervaart. Voor batchorders moeten eerste-article approval, steekproefsgewijze maatemetingen en normen voor het uiterlijk worden vastgelegd. Voor functionele onderdelen zoals clips, scharnieren en dunwandige behuizingen kan een passingsproef of cyclustest worden toegevoegd om te voorkomen dat iets er visueel goed uitziet maar in gebruik faalt.
Conclusie
De concurrentiekracht van SLS-nylonprinten zit niet in de snelheid van één machine, maar in de combinatie van poederbeheer, procesparameters, nestingervaring, nabewerking en controlenormen. Als bedrijven deze stappen kunnen digitaliseren, standaardiseren en traceerbaar maken, blijven kwaliteit en levertijd voorspelbaar, ook bij kleine series en orders met veel varianten.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.