
Giriş: SLS’in istikrarı ayrıntı yönetiminden gelir
SLS naylon baskı, geleneksel destek yapısına ihtiyaç duymaması, karmaşık geometrilere ve küçük adetli fonksiyonel parçalara uygun olması nedeniyle tüketici elektroniği, otomotiv iç trimleri, fikstür ve aparat üretimi ile medikal yardımcı ekipmanlarda yaygın olarak kullanılır. Ancak birçok projedeki risk “baskı alınıp alınamayacağı” değil, aynı parti parçaların boyutunun tutarlı olup olmadığı, yüzeyin homojen görünüp görünmediği ve dayanımın tekrar edilebilir olup olmadığıdır. İstikrarlı teslimat için toz, makine, yerleşim, soğutma ve son işlem tek bir sistem olarak yönetilmelidir.
1. Tozun durumu, şekillendirme sınırını belirler
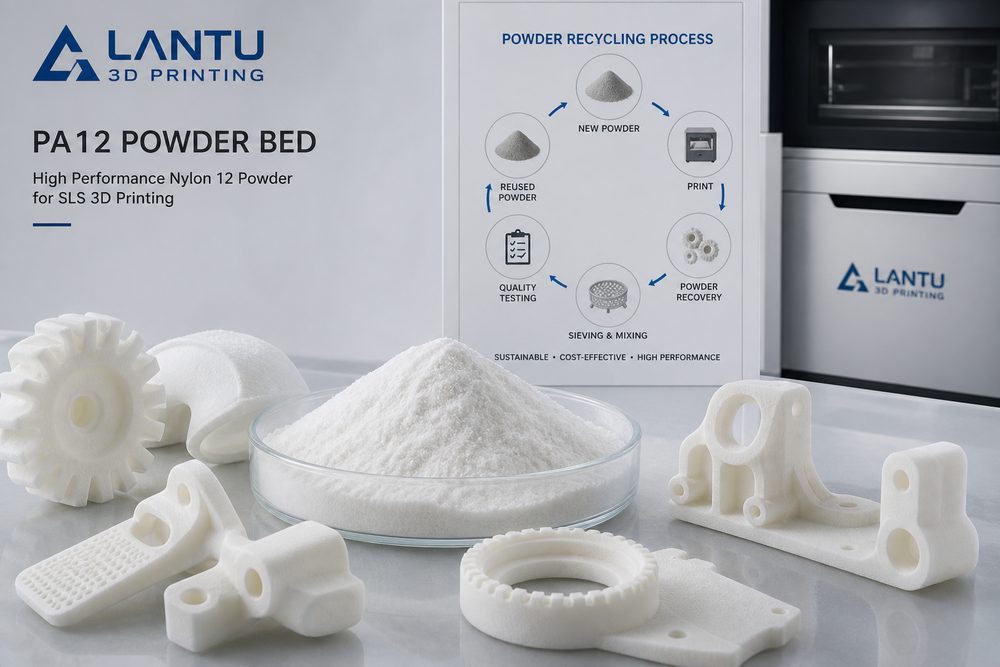
PA12 tozunun tane boyutu dağılımı, nem oranı, akışkanlığı ve geri dönüşüm oranı, serim kalitesini doğrudan etkiler. Nemi artmış toz, düzensiz sinterleme, yüzeyde sararma veya dayanım düşüşüne yol açabilir; eski toz oranının çok yükselmesi ise parçanın kırılganlığını artırabilir. Uygulamada yeni toz oranı, kullanım partisi, kurutma süresi ve ortam nemi kaydedilmeli, bir toz sirkülasyon kayıt sistemi oluşturulmalıdır. Yüksek gereksinimli fonksiyonel parçalar için sabit yeni/eski toz oranı ve örnek çekme testleri, parti dalgalanmasını azaltmaya yardımcı olur.
2. Yerleşim stratejisi boyutu ve maliyeti etkiler
SLS görünürde hazne tamamen doldurularak yerleştirilebilir; ancak parçalar arasındaki mesafe, yönlendirme ve ısı dağılımı eğilme ile boyutsal sapmayı etkiler. Uzun şerit formundaki parçalar aynı yönde sıkışık biçimde dizilmemelidir; ince cidarlı yapılar için yeterli ısı atım boşluğu bırakılmalıdır. Yerleşim aynı zamanda maliyeti de etkiler: hazne kullanım oranını artırmak makine süresini yayar, fakat aşırı istifleme temizleme yükünü ve hurda riskini artırır. Doğru strateji; teslim süresi, dayanım yönü, son işlem verimliliği ve şekillendirme riski arasında denge kurmaktır.
3. Sıcaklık eğrisi ve soğutma temposu göz ardı edilemez
SLS prosesinin özü, toz yatağını erime noktasına yakın, stabil bir sıcaklık aralığında tutmaktır. Yetersiz ön ısıtma katmanlar arası bağlanmayı zayıflatır; aşırı ısı ise topaklanma veya deformasyona neden olabilir. Baskı bittikten sonraki soğutma da aynı derecede kritiktir. Hazneyi erken açıp parçaları zorla çıkarmak bekleme süresini kısaltsa da eğilme ve iç gerilimlere yol açabilir. Boyuta duyarlı parçalar için standart bir soğutma süresi belirlenmeli ve hazne açma sıcaklığı üretim kayıtlarına dahil edilmelidir.
4. Son işlem ve kontrol, teslim güvenilirliğini artırır
Toz temizleme, kumlama, renklendirme, emprenye ve montaj kontrolü, müşterinin parçayı nihai algılayışını belirler. Seri siparişlerde ilk parça onayı, örneklem boyut kontrolü ve görünüm kalite seviyesi standartları tanımlanmalıdır. Mandallı bağlantılar, menteşeler, ince cidarlı gövdeler gibi fonksiyonel parçalar için montaj deneyi veya çevrim testi eklenerek “dışarıdan bakınca uygun ama kullanımda arızalanan” parçaların önüne geçilebilir.
Sonuç
SLS naylon baskının rekabet gücü tek bir makinenin hızında değil; toz yönetimi, proses parametreleri, yerleşim tecrübesi, son işlem ve kontrol standartlarının birleşimindedir. İşletmeler bu aşamaları veriye dayalı, form bazlı ve izlenebilir hale getirebildiğinde, küçük adetli ve çok çeşitli siparişlerde istikrarlı kalite ve öngörülebilir teslim süresi sağlayabilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.