
はじめに:SLSの安定性は細部管理から生まれる
SLSナイロン造形は、従来のサポート材が不要で、複雑形状や少量生産の機能部品に適していることから、民生電子機器、自動車内装、治具・固定具、医療補助具など幅広い分野で活用されています。しかし、多くのプロジェクトで問題になるのは「造形できるかどうか」ではなく、同じロット内で寸法が揃うか、表面が均一か、強度が再現できるかです。安定した納品を実現するには、粉末、装置、配置、冷却、後処理を一つのシステムとして管理する必要があります。
一、粉末状態が成形の下限を決める
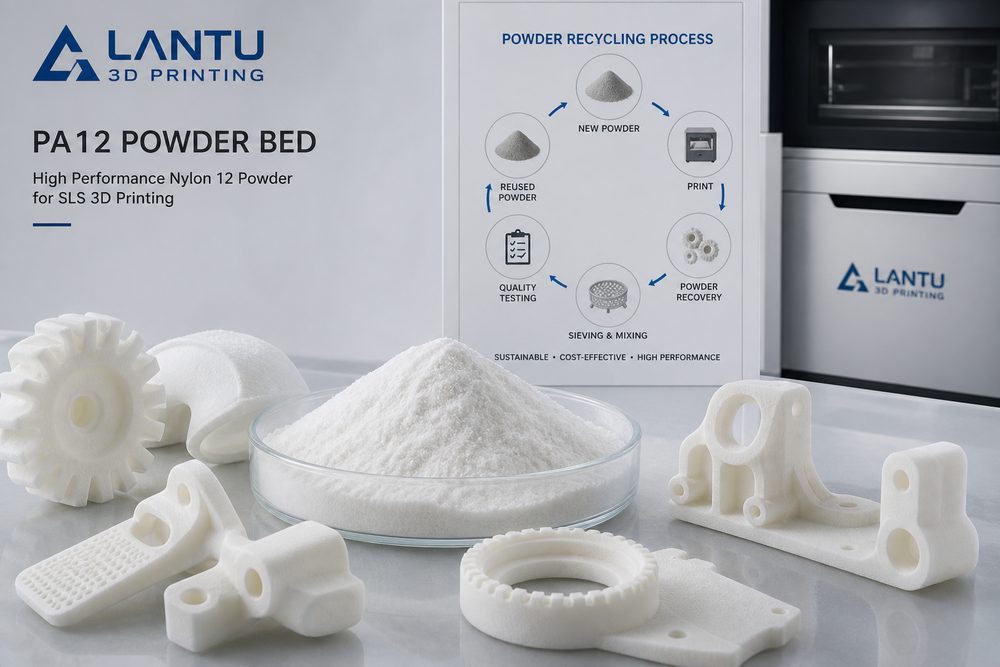
PA12粉末の粒度分布、含水率、流動性、再利用比率は、パウダーベッドの品質に直接影響します。粉末が吸湿すると、焼結ムラ、表面の黄変、強度低下が起こりやすくなります。旧粉の比率が高すぎると、部品の脆性が増す可能性があります。実務では、新粉比率、使用ロット、乾燥時間、環境湿度を記録し、粉末循環の台帳を整備することが重要です。要求水準の高い機能部品では、新粉と再生粉の配合比を固定し、サンプリングした引張試験でロット差を抑える方法が有効です。
二、配置戦略は寸法とコストの両方に影響する
SLSは一見、ビルドチャンバーを満載に配置できるように見えますが、部品同士の距離、配置方向、熱分布が反りや寸法偏差に影響します。細長い部品は、同じ方向に密集させすぎないようにし、薄肉構造には十分な放熱スペースを確保する必要があります。配置はコストにも直結します。装填率を高めれば装置稼働時間を分散できますが、詰め込みすぎると粉末除去や不良廃棄のリスクが高まります。適切な戦略は、納期、強度方向、後処理効率、成形リスクのバランスを取ることです。
三、温度曲線と冷却リズムは見落とせない
SLS工程の核心は、粉末床を融点に近い安定した温度帯に維持することです。予熱が不十分だと層間結合が弱くなり、過熱すると焼き付きや変形が起こりやすくなります。造形完了後の冷却も同様に重要です。無理にチャンバーを開けて取り出せば待ち時間は短縮できますが、反りや内部応力の原因になります。寸法感度の高い部品では、標準冷却時間を設定し、チャンバーを開ける温度を生産記録に含めるべきです。
四、後処理と検査が納品の信頼性を高める
粉末除去、ショットブラスト、染色、含浸、組立検査は、最終的な品質印象を左右します。量産案件では、初品承認、サンプリング寸法検査、外観等級の基準を設定する必要があります。クリップ、ヒンジ、薄肉筐体などの機能部品については、組立試験や繰り返し試験を追加し、「見た目は合格でも使用中に破損する」といった事態を防ぐことが重要です。
まとめ
SLSナイロン造形の競争力は、単一装置の速度ではなく、粉末管理、工程パラメータ、配置ノウハウ、後処理、検査基準の組み合わせにあります。これらの工程をデータ化し、帳票化し、トレーサブルに運用できれば、小ロット・多品種の案件でも安定した品質と予測可能な納期を実現できます。