
引言:SLS的稳定性来自细节管理
SLS尼龙打印因无需传统支撑、适合复杂结构和小批量功能件,被广泛用于消费电子、汽车内饰、夹具治具和医疗辅具。但很多项目的风险并不来自“能不能打印”,而来自同一批零件尺寸是否一致、表面是否均匀、强度是否可复现。要实现稳定交付,必须把粉末、设备、排版、冷却和后处理作为一个系统来管理。
一、粉末状态决定成形下限
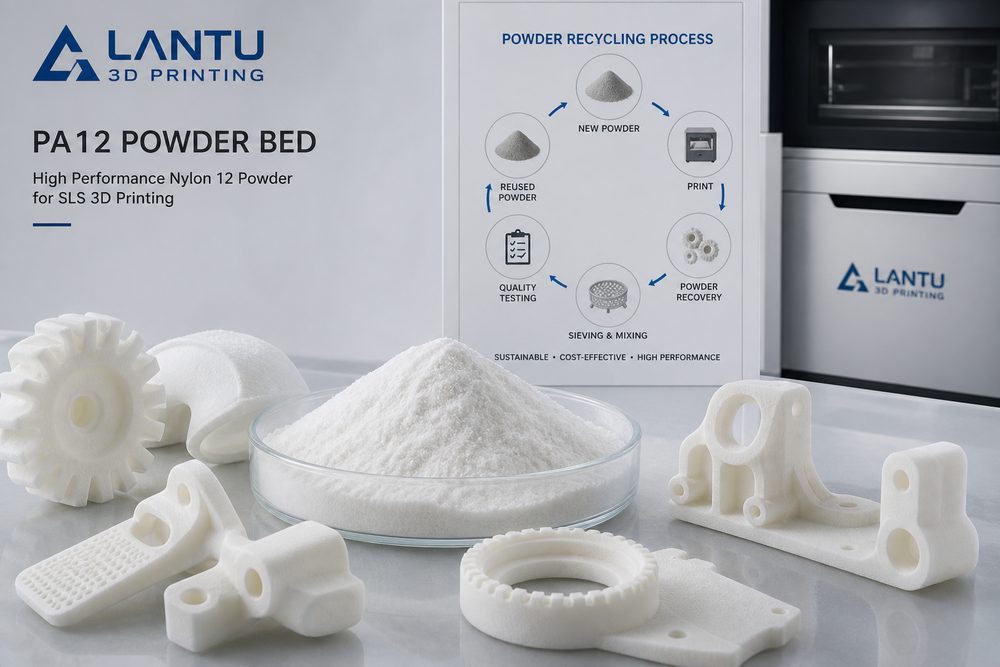
PA12粉末的粒径分布、含水率、流动性和循环使用比例会直接影响铺粉质量。粉末吸湿后容易造成烧结不均、表面发黄或强度下降;旧粉比例过高则可能使零件脆性增加。实践中应记录新粉比例、使用批次、烘粉时间和环境湿度,建立粉末周转台账。对于要求较高的功能件,可通过固定新旧粉配比和抽样拉伸测试降低批次波动。
二、排版策略影响尺寸和成本
SLS看似可以满仓排版,但零件之间距离、摆放方向和热量分布会影响翘曲与尺寸偏差。长条形零件应避免全部沿同一方向密集排列,薄壁结构需要预留足够散热空间。排版还影响成本:装仓率提高可以分摊设备时间,但过度堆叠会增加清粉和报废风险。合理策略是在交期、强度方向、后处理效率和成形风险之间求平衡。
三、温度曲线和冷却节奏不可忽视
SLS工艺的核心是让粉末床保持在接近熔点的稳定温区。预热不足会导致层间结合弱,过热则容易结块或变形。打印完成后的冷却同样关键,强行开仓取件虽然缩短等待时间,却可能带来翘曲和内应力。对于尺寸敏感件,应设置标准冷却时间,并把开仓温度纳入生产记录。
四、后处理与检测提升交付可信度
清粉、喷砂、染色、浸渗和装配检查决定客户对零件的最终感受。批量订单应设置首件确认、抽样尺寸检测和外观等级标准。对卡扣、铰链、薄壁壳体等功能件,可增加装配试验或循环测试,避免“外观看起来合格但使用中失效”。
总结
SLS尼龙打印的竞争力不是单台设备速度,而是粉末管理、工艺参数、排版经验、后处理和检测标准的组合。企业若能把这些环节数据化、表单化、可追溯化,就能在小批量和多品种订单中保持稳定质量与可预测交期。