
บทนำ: ความเสถียรของ SLS มาจากการจัดการรายละเอียด
การพิมพ์ไนลอนด้วย SLS ได้รับความนิยมอย่างกว้างขวางในอุตสาหกรรมอิเล็กทรอนิกส์สำหรับผู้บริโภค งานตกแต่งภายในรถยนต์ จิ๊กและฟิกซ์เจอร์ รวมถึงอุปกรณ์ช่วยทางการแพทย์ เนื่องจากไม่ต้องใช้โครงรองรับแบบดั้งเดิม และเหมาะกับชิ้นงานโครงสร้างซับซ้อนหรือชิ้นส่วนใช้งานจำนวนน้อย อย่างไรก็ตาม ความเสี่ยงของหลายโครงการไม่ได้อยู่ที่ “พิมพ์ได้หรือไม่” แต่อยู่ที่ชิ้นงานในล็อตเดียวกันมีขนาดสม่ำเสมอหรือไม่ พื้นผิวมีความสม่ำเสมอหรือไม่ และความแข็งแรงสามารถทำซ้ำได้หรือไม่ หากต้องการส่งมอบอย่างเสถียร จำเป็นต้องมองผง เครื่องจักร การจัดเรียงงาน ความเย็น และการทำหลังการผลิตเป็นระบบเดียวกันในการบริหารจัดการ
1. สภาพของผงเป็นตัวกำหนดขีดจำกัดของการขึ้นรูป
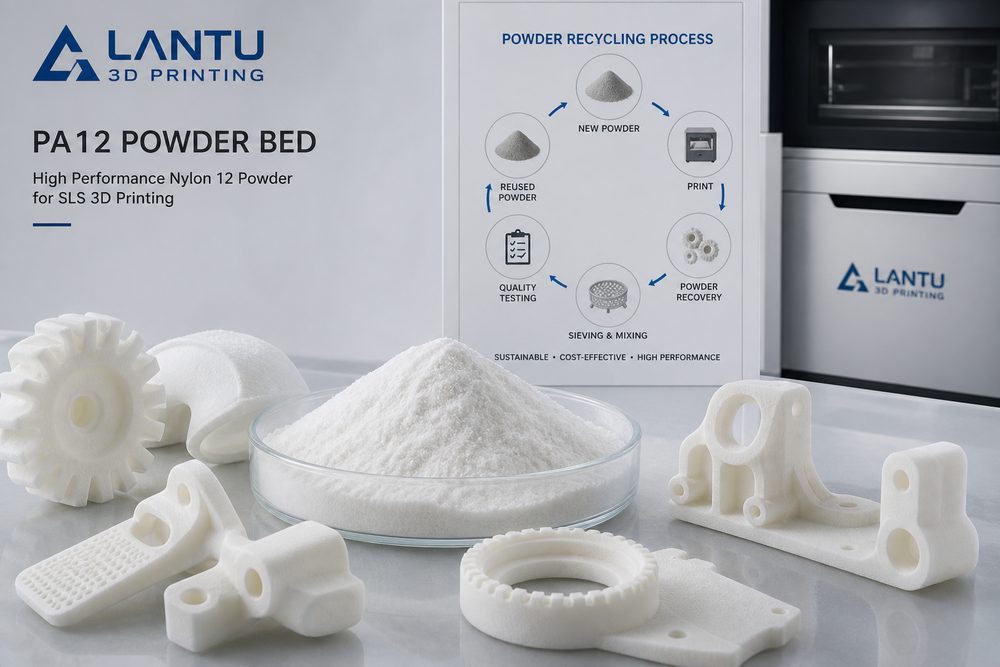
การกระจายขนาดอนุภาคของผง PA12 ปริมาณความชื้น ความสามารถในการไหล และสัดส่วนผงที่นำกลับมาใช้ซ้ำ ล้วนส่งผลโดยตรงต่อคุณภาพการปาดผง หากผงดูดความชื้น จะทำให้การซินเทอร์ไม่สม่ำเสมอ พื้นผิวเหลือง หรือความแข็งแรงลดลงได้ง่าย ขณะที่สัดส่วนผงเก่ามากเกินไปอาจทำให้ชิ้นงานเปราะขึ้น ในทางปฏิบัติ ควรบันทึกสัดส่วนผงใหม่ รุ่น/ล็อตที่ใช้งาน เวลาอบผง และความชื้นของสภาพแวดล้อม พร้อมจัดทำบัญชีการหมุนเวียนผง สำหรับชิ้นงานใช้งานที่ต้องการความแม่นยำสูง สามารถลดความผันผวนของล็อตได้ด้วยการกำหนดสัดส่วนผงใหม่-ผงเก่าให้ตายตัว และทำการทดสอบแรงดึงแบบสุ่มตัวอย่าง
2. กลยุทธ์การจัดเรียงงานมีผลต่อขนาดและต้นทุน
แม้ SLS จะดูเหมือนสามารถจัดเรียงงานให้เต็มห้องงานได้ แต่ระยะห่างระหว่างชิ้นงาน ทิศทางการวาง และการกระจายความร้อน ล้วนส่งผลต่อการบิดงอและความคลาดเคลื่อนของขนาด ชิ้นงานทรงยาวควรหลีกเลี่ยงการวางเรียงแน่นในทิศทางเดียวกันทั้งหมด ส่วนโครงสร้างผนังบางต้องเว้นพื้นที่สำหรับการระบายความร้อนอย่างเพียงพอ การจัดเรียงงานยังส่งผลต่อต้นทุนด้วย เพราะอัตราการบรรจุห้องงานที่สูงช่วยเฉลี่ยเวลาของเครื่องจักรได้ แต่หากซ้อนงานมากเกินไป จะเพิ่มความเสี่ยงในการทำความสะอาดผงและการคัดทิ้ง ดังนั้นกลยุทธ์ที่เหมาะสมคือการหาจุดสมดุลระหว่างระยะเวลาส่งมอบ ทิศทางความแข็งแรง ประสิทธิภาพของการทำหลังการผลิต และความเสี่ยงในการขึ้นรูป
3. ไม่ควรมองข้ามโปรไฟล์อุณหภูมิและจังหวะการทำความเย็น
หัวใจของกระบวนการ SLS คือการรักษาเตียงผงให้อยู่ในช่วงอุณหภูมิที่คงที่และใกล้จุดหลอมเหลว หากอุ่นไม่พอ การยึดเกาะระหว่างชั้นจะอ่อนแอ แต่หากร้อนเกินไปก็จะเกิดการจับตัวเป็นก้อนหรือบิดเบี้ยวง่าย การทำความเย็นหลังพิมพ์เสร็จมีความสำคัญไม่แพ้กัน เพราะการเปิดห้องงานนำชิ้นส่วนออกก่อนเวลา แม้จะลดเวลารอ แต่ก็อาจก่อให้เกิดการบิดงอและความเค้นภายใน สำหรับชิ้นงานที่ไวต่อมิติ ควรกำหนดเวลาทำความเย็นมาตรฐาน และบันทึกอุณหภูมิก่อนเปิดห้องงานไว้ในประวัติการผลิต
4. การทำหลังการผลิตและการตรวจสอบช่วยเพิ่มความน่าเชื่อถือในการส่งมอบ
การเอาผงออก การพ่นทราย การย้อมสี การอัดซึม และการตรวจสอบการประกอบ ล้วนเป็นปัจจัยที่กำหนดความรู้สึกสุดท้ายของลูกค้าที่มีต่อชิ้นงาน คำสั่งซื้อจำนวนมากควรกำหนดการยืนยันชิ้นแรก มาตรฐานการตรวจมิติแบบสุ่มตัวอย่าง และเกณฑ์ระดับคุณภาพด้านรูปลักษณ์ สำหรับชิ้นงานใช้งาน เช่น ตัวล็อก บานพับ และเปลือกชิ้นงานผนังบาง ควรเพิ่มการทดสอบการประกอบหรือการทดสอบแบบวนซ้ำ เพื่อหลีกเลี่ยงสถานการณ์ที่ “ดูผ่านสายตาแล้วเหมือนผ่าน แต่ใช้งานจริงแล้วล้มเหลว”
สรุป
ความสามารถในการแข่งขันของการพิมพ์ไนลอนด้วย SLS ไม่ได้อยู่ที่ความเร็วของเครื่องจักรเพียงอย่างเดียว แต่อยู่ที่การผสานกันของการจัดการผง พารามิเตอร์กระบวนการ ประสบการณ์ในการจัดเรียงงาน การทำหลังการผลิต และมาตรฐานการตรวจสอบ หากองค์กรสามารถทำให้ทุกขั้นตอนเหล่านี้อยู่ในรูปแบบข้อมูล แบบฟอร์ม และตรวจสอบย้อนกลับได้ ก็จะสามารถรักษาคุณภาพที่สม่ำเสมอและกำหนดเวลาส่งมอบที่คาดการณ์ได้ แม้ในงานล็อตเล็กและงานหลากหลายรุ่น
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง