
Introdução: a estabilidade do SLS vem da gestão dos detalhes
A impressão SLS em nylon é amplamente utilizada em eletrônicos de consumo, interiores automotivos, gabaritos e dispositivos de fixação, além de auxiliares médicos, por dispensar suportes tradicionais e se adaptar bem a estruturas complexas e peças funcionais em pequenos lotes. No entanto, o risco de muitos projetos não está em “conseguir imprimir”, e sim em garantir que as peças do mesmo lote tenham dimensões consistentes, superfície uniforme e resistência reproduzível. Para entregar de forma estável, é necessário gerenciar o pó, a máquina, o nesting, o resfriamento e o pós-processamento como um único sistema.
1. O estado do pó determina o limite de conformação
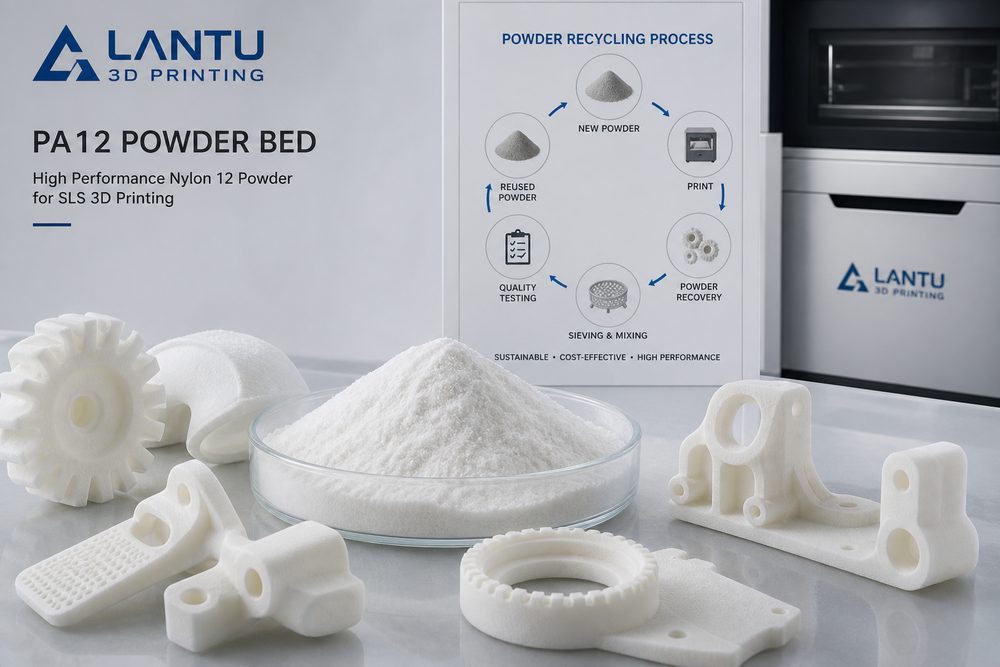
A distribuição granulométrica, o teor de umidade, a fluidez e a proporção de reaproveitamento do pó PA12 afetam diretamente a qualidade da deposição de camadas. Quando o pó absorve umidade, é fácil ocorrer sinterização irregular, amarelamento da superfície ou queda de resistência; já uma proporção excessiva de pó reciclado pode aumentar a fragilidade da peça. Na prática, é importante registrar a proporção de pó novo, o lote de uso, o tempo de secagem e a umidade ambiente, criando um controle de rotatividade do pó. Para peças funcionais com exigência mais alta, fixar a relação entre pó novo e usado e realizar ensaios de tração por amostragem ajuda a reduzir a variação entre lotes.
2. A estratégia de nesting afeta dimensões e custo
Embora o SLS pareça permitir um preenchimento máximo da câmara, a distância entre peças, a orientação de posicionamento e a distribuição térmica influenciam o empenamento e os desvios dimensionais. Peças alongadas devem evitar ser posicionadas de forma densa e todas na mesma direção, enquanto estruturas de parede fina precisam de espaço suficiente para dissipação de calor. O nesting também impacta o custo: uma taxa de ocupação mais alta dilui o tempo de máquina, mas o excesso de empilhamento aumenta o risco de limpeza de pó e de descarte. A estratégia adequada é equilibrar prazo de entrega, direção de resistência, eficiência do pós-processamento e risco de fabricação.
3. A curva de temperatura e o ritmo de resfriamento não podem ser ignorados
O ponto central do processo SLS é manter o leito de pó em uma faixa térmica estável, próxima ao ponto de fusão. Um pré-aquecimento insuficiente resulta em baixa adesão entre camadas, enquanto o superaquecimento pode provocar aglomeração ou deformação. O resfriamento após a impressão é igualmente crítico: abrir a câmara e retirar as peças à força reduz o tempo de espera, mas pode causar empenamento e tensões internas. Para peças sensíveis a dimensões, deve-se estabelecer um tempo de resfriamento padrão e registrar a temperatura de abertura da câmara no histórico de produção.
4. O pós-processamento e a inspeção aumentam a confiabilidade da entrega
Despoeiramento, jateamento, tingimento, infiltração e inspeção de montagem determinam a percepção final do cliente sobre a peça. Pedidos em série devem incluir aprovação da primeira peça, inspeção dimensional por amostragem e critérios de classificação visual. Em componentes funcionais como travas, dobradiças e carcaças de parede fina, é recomendável adicionar testes de montagem ou testes cíclicos, evitando situações em que “a aparência está aprovada, mas a peça falha em uso”.
Conclusão
A competitividade da impressão SLS em nylon não está na velocidade de uma única máquina, mas na combinação entre gestão do pó, parâmetros de processo, experiência de nesting, pós-processamento e padrões de inspeção. Quando a empresa transforma essas etapas em dados, formulários e rastreabilidade, consegue manter qualidade estável e prazos de entrega previsíveis em pedidos de baixo volume e alta variedade.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.