
Введение: стабильность SLS достигается за счёт внимания к деталям
SLS-печать нейлоном не требует традиционных поддержек, хорошо подходит для сложных конструкций и малосерийных функциональных деталей, поэтому широко применяется в потребительской электронике, автомобильном интерьере, приспособлениях и кондукторах, а также в медицинских вспомогательных изделиях. Однако во многих проектах риск связан не с вопросом «можно ли напечатать», а с тем, будут ли размеры деталей из одной партии одинаковыми, поверхность — равномерной, а прочность — воспроизводимой. Чтобы обеспечить стабильную поставку, необходимо управлять порошком, оборудованием, раскладкой, охлаждением и постобработкой как единой системой.
1. Состояние порошка определяет нижнюю границу качества формования
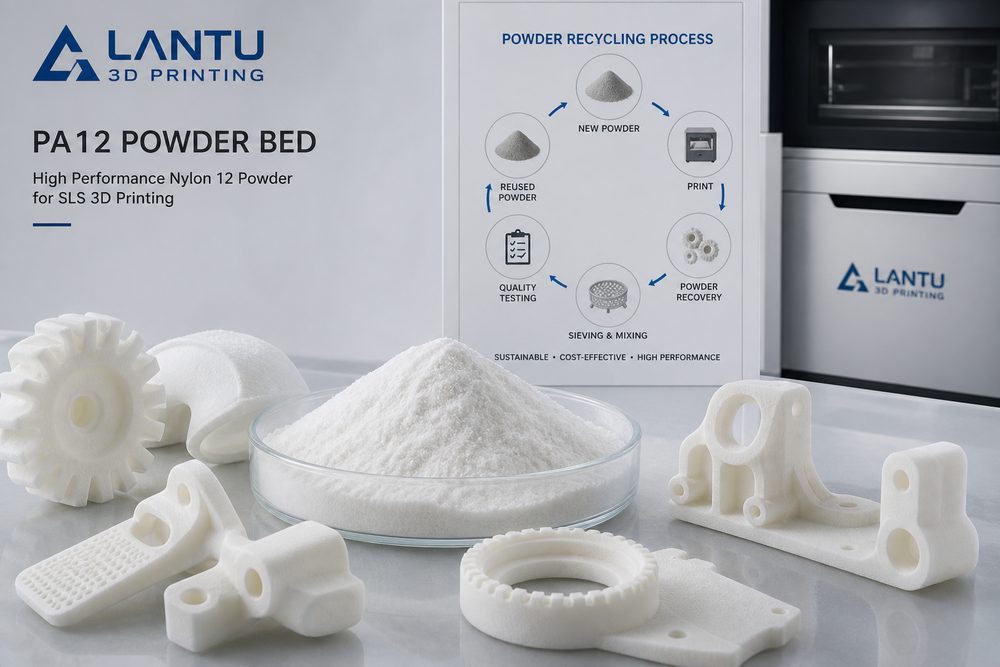
Распределение частиц по размеру, влажность, текучесть и доля повторно используемого порошка PA12 напрямую влияют на качество формирования слоя. После увлажнения порошок легко приводит к неравномерному спеканию, пожелтению поверхности или снижению прочности; слишком высокая доля старого порошка, в свою очередь, может повысить хрупкость деталей. На практике следует фиксировать долю свежего порошка, номер партии, время сушки и влажность окружающей среды, а также вести журнал оборота порошка. Для функциональных деталей с повышенными требованиями полезно закрепить соотношение свежего и повторно используемого порошка и проводить выборочные испытания на растяжение, чтобы снизить разброс между партиями.
2. Стратегия раскладки влияет на размеры и себестоимость
На первый взгляд SLS позволяет заполнять камеру почти полностью, однако расстояние между деталями, их ориентация и распределение тепла влияют на коробление и отклонения размеров. Длинномерные элементы не следует плотно раскладывать все в одном направлении; для тонкостенных конструкций необходимо оставлять достаточное пространство для отвода тепла. Раскладка также влияет на себестоимость: повышение коэффициента заполнения камеры позволяет распределить машинное время, но чрезмерное уплотнение увеличивает риск засорения порошком и брака. Рациональная стратегия — искать баланс между сроком поставки, направлением прочности, эффективностью постобработки и риском дефектов формования.
3. Температурный профиль и режим охлаждения нельзя игнорировать
Суть SLS-процесса заключается в том, чтобы поддерживать порошковый слой в устойчивой температурной зоне, близкой к температуре плавления. Недостаточный прогрев приводит к слабому межслойному сцеплению, а перегрев — к комкованию или деформации. Не менее важно и охлаждение после завершения печати: преждевременное открытие камеры и извлечение деталей хотя и сокращает время ожидания, но может вызвать коробление и остаточные напряжения. Для деталей, чувствительных к размерам, следует установить стандартное время охлаждения и включать температуру открытия камеры в производственный журнал.
4. Постобработка и контроль повышают доверие к поставке
Очистка от порошка, пескоструйная обработка, окраска, пропитка и проверка сборки определяют конечное восприятие детали заказчиком. Для серийных заказов необходимо предусмотреть подтверждение первой детали, выборочный контроль размеров и стандарт внешнего вида. Для функциональных изделий — защёлок, шарниров, тонкостенных корпусов — целесообразно дополнительно проводить сборочные испытания или циклические тесты, чтобы избежать ситуации, когда «внешне деталь соответствует требованиям, но в эксплуатации выходит из строя».
Заключение
Конкурентоспособность SLS-печати нейлона определяется не скоростью одной машины, а сочетанием управления порошком, технологических параметров, опыта раскладки, постобработки и стандартов контроля. Если компания сможет сделать эти этапы цифровыми, формализованными и прослеживаемыми, она сможет обеспечивать стабильное качество и предсказуемые сроки поставки даже при малых партиях и большом разнообразии номенклатуры.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.