
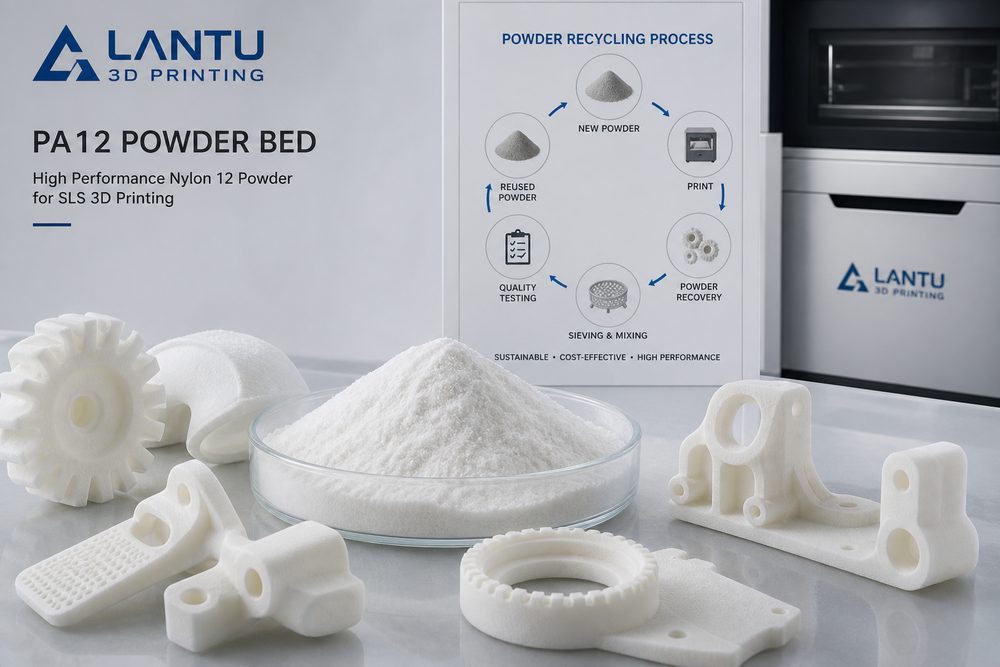
Introducción: la estabilidad del SLS nace de la gestión de los detalles
La impresión SLS en nylon, al no requerir soportes tradicionales y ser apta para estructuras complejas y piezas funcionales de pequeñas series, se utiliza ampliamente en electrónica de consumo, interiores de automoción, útiles y utillajes, y ayudas médicas. Sin embargo, en muchos proyectos el riesgo no radica en "si se puede imprimir", sino en si las piezas de un mismo lote tienen las mismas dimensiones, una superficie uniforme y una resistencia reproducible. Para lograr entregas estables, es imprescindible gestionar el polvo, el equipo, el anidado, el enfriamiento y el posprocesado como un sistema.
1. El estado del polvo determina el límite de conformado
La distribución granulométrica, el contenido de humedad, la fluidez y la proporción de reutilización del polvo PA12 influyen directamente en la calidad del extendido. Cuando el polvo absorbe humedad, es fácil que se produzca una sinterización desigual, amarilleamiento superficial o una caída de resistencia; si la proporción de polvo usado es demasiado alta, las piezas pueden volverse más frágiles. En la práctica, deben registrarse el porcentaje de polvo nuevo, el lote de uso, el tiempo de secado y la humedad ambiente, y establecer un libro de control de rotación del polvo. Para piezas funcionales de mayor exigencia, fijar la relación entre polvo nuevo y usado y realizar ensayos de tracción por muestreo ayuda a reducir las variaciones entre lotes.
2. La estrategia de anidado afecta a las dimensiones y al coste
El SLS puede parecer que permite llenar por completo la cámara, pero la distancia entre piezas, la orientación y la distribución del calor influyen en el alabeo y las desviaciones dimensionales. Las piezas alargadas no deberían colocarse de forma densa todas en la misma dirección, y las estructuras de pared fina necesitan suficiente espacio para disipar calor. El anidado también afecta al coste: aumentar la tasa de ocupación de la cámara permite repartir el tiempo de máquina, pero un apilado excesivo incrementa el riesgo de limpieza del polvo y de piezas desechadas. La estrategia adecuada es equilibrar el plazo de entrega, la dirección de la resistencia, la eficiencia del posprocesado y el riesgo de fabricación.
3. La curva de temperatura y el ritmo de enfriamiento no pueden ignorarse
La esencia del proceso SLS es mantener el lecho de polvo en una zona térmica estable, cercana al punto de fusión. Un precalentamiento insuficiente debilita la unión entre capas, mientras que un exceso de temperatura puede provocar aglomeración o deformación. El enfriamiento tras la impresión es igualmente crítico: abrir la cámara y retirar las piezas a la fuerza, aunque reduzca el tiempo de espera, puede generar alabeo y tensiones internas. Para piezas sensibles a las dimensiones, debe establecerse un tiempo de enfriamiento estándar y registrar la temperatura de apertura de cámara en la producción.
4. El posprocesado y la inspección aumentan la fiabilidad de la entrega
La retirada del polvo, el chorreado, la coloración, la infiltración y la inspección del ensamblaje determinan la percepción final del cliente sobre la pieza. Los pedidos en serie deben contar con aprobación de primera pieza, inspección dimensional por muestreo y criterios de calidad visual. Para piezas funcionales como cierres a presión, bisagras y carcasas de pared fina, puede añadirse una prueba de montaje o un ensayo cíclico para evitar que "a simple vista parecen correctas, pero fallan en uso".
Conclusión
La competitividad de la impresión SLS en nylon no reside en la velocidad de una sola máquina, sino en la combinación de gestión del polvo, parámetros de proceso, experiencia de anidado, posprocesado y estándares de inspección. Si una empresa puede digitalizar, estandarizar y trazar estos eslabones, podrá mantener una calidad estable y plazos de entrega previsibles en pedidos de pequeñas series y alta variedad.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.