
Einleitung: Die Stabilität von SLS entsteht durch Detailmanagement
SLS-Nylon-Druck wird wegen des Verzichts auf klassische Stützstrukturen und der Eignung für komplexe Geometrien sowie Kleinserien-Funktionsteile breit in der Unterhaltungselektronik, im Automotive-Interieur, bei Vorrichtungen und Lehren sowie bei medizinischen Hilfsmitteln eingesetzt. Das Risiko vieler Projekte liegt jedoch nicht darin, ob sich ein Bauteil drucken lässt, sondern darin, ob Teile aus derselben Charge maßhaltig bleiben, die Oberfläche gleichmäßig ist und die Festigkeit reproduzierbar bleibt. Für eine stabile Lieferung müssen Pulver, Maschine, Bauteilplatzierung, Abkühlung und Nachbearbeitung als Gesamtsystem gesteuert werden.
1. Der Pulverzustand bestimmt die untere Grenze der Bauteilqualität
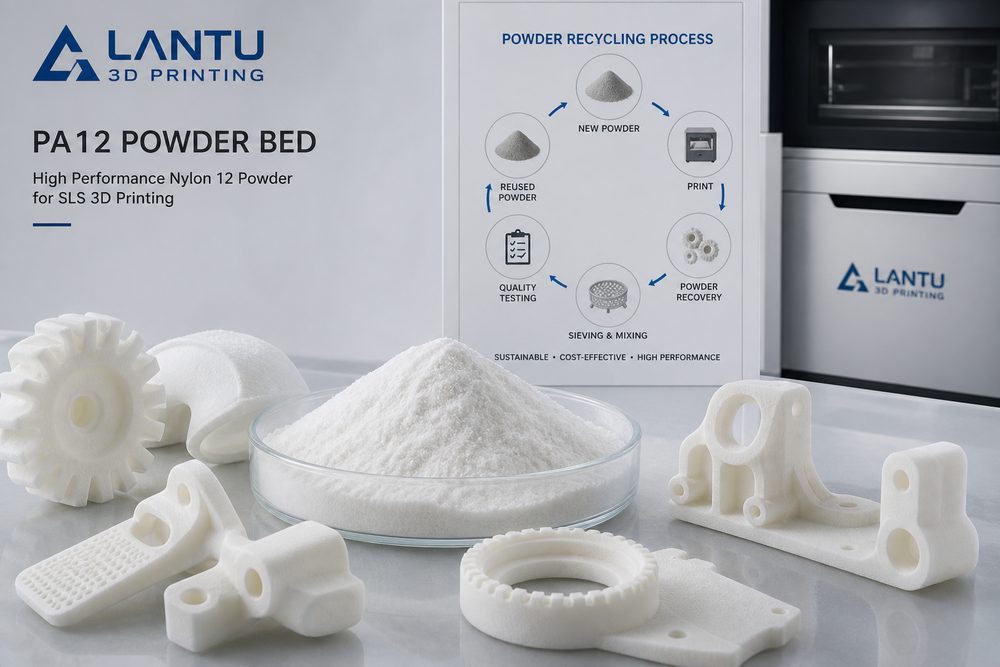
Die Partikelgrößenverteilung, der Feuchtigkeitsgehalt, die Fließeigenschaften und der Anteil an wiederverwendetem PA12-Pulver beeinflussen die Qualität des Pulverauftrags direkt. Aufgenommene Feuchtigkeit kann zu ungleichmäßiger Sinterung, Vergilbung der Oberfläche oder sinkender Festigkeit führen; ein zu hoher Altpulveranteil erhöht wiederum die Sprödigkeit der Bauteile. In der Praxis sollten der Anteil an Neupulver, die verwendete Charge, die Trocknungszeit und die Umgebungsfeuchte dokumentiert und als Pulverumlauf-Ledger geführt werden. Für anspruchsvolle Funktionsteile lässt sich die Chargenstreuung durch ein festes Mischungsverhältnis von Neu- und Altpulver sowie durch Stichproben-Zugversuche weiter reduzieren.
2. Die Nesting-Strategie beeinflusst Maßhaltigkeit und Kosten
SLS wirkt zwar so, als könne die Baukammer vollständig ausgelastet werden, doch der Abstand zwischen den Bauteilen, die Ausrichtung und die Wärmeverteilung beeinflussen Verzug und Maßabweichungen. Längliche Bauteile sollten nicht alle dicht in derselben Orientierung angeordnet werden; dünnwandige Strukturen benötigen ausreichend Raum zur Wärmeabfuhr. Das Nesting beeinflusst zudem die Kosten: Eine höhere Auslastung senkt die anteiligen Maschinenkosten, zu dichtes Packen erhöht jedoch das Risiko beim Entpulvern und kann Ausschuss verursachen. Die richtige Strategie besteht darin, Lieferzeit, Festigkeitsrichtung, Effizienz der Nachbearbeitung und Prozessrisiko in ein ausgewogenes Verhältnis zu bringen.
3. Temperaturprofil und Abkühlrhythmus dürfen nicht vernachlässigt werden
Der Kern des SLS-Prozesses besteht darin, das Pulverbett in einem stabilen Temperaturfenster nahe dem Schmelzpunkt zu halten. Eine unzureichende Vorwärmung führt zu schwacher Schichtverbindung, während Überhitzung leicht zu Klumpenbildung oder Verformung führt. Ebenso entscheidend ist die Abkühlung nach dem Druck: Das vorzeitige Öffnen der Maschine und Entnehmen der Teile verkürzt zwar die Wartezeit, kann jedoch Verzug und innere Spannungen verursachen. Bei maßkritischen Bauteilen sollten feste Abkühlzeiten definiert und die Entnahmetemperatur in der Produktionsdokumentation erfasst werden.
4. Nachbearbeitung und Prüfung erhöhen die Liefersicherheit
Entpulvern, Sandstrahlen, Färben, Imprägnieren und die Montageprüfung bestimmen maßgeblich den finalen Eindruck beim Kunden. Für Serienaufträge sollten Erstmusterfreigabe, stichprobenartige Maßprüfung und definierte Oberflächenkriterien festgelegt werden. Bei Funktionsteilen wie Schnappverbindungen, Scharnieren oder dünnwandigen Gehäusen sollten zusätzlich Montageversuche oder Zyklustests durchgeführt werden, damit Teile nicht nur optisch bestehen, sondern auch im Einsatz zuverlässig funktionieren.
Fazit
Die Wettbewerbsfähigkeit des SLS-Nylon-Drucks beruht nicht auf der Geschwindigkeit einer einzelnen Maschine, sondern auf der Kombination aus Pulvermanagement, Prozessparametern, Erfahrung beim Nesting, Nachbearbeitung und Prüfstandards. Unternehmen, die diese Schritte datenbasiert, standardisiert und rückverfolgbar organisieren, können auch bei Kleinserien und Variantenvielfalt eine stabile Qualität und planbare Lieferzeiten sicherstellen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.