
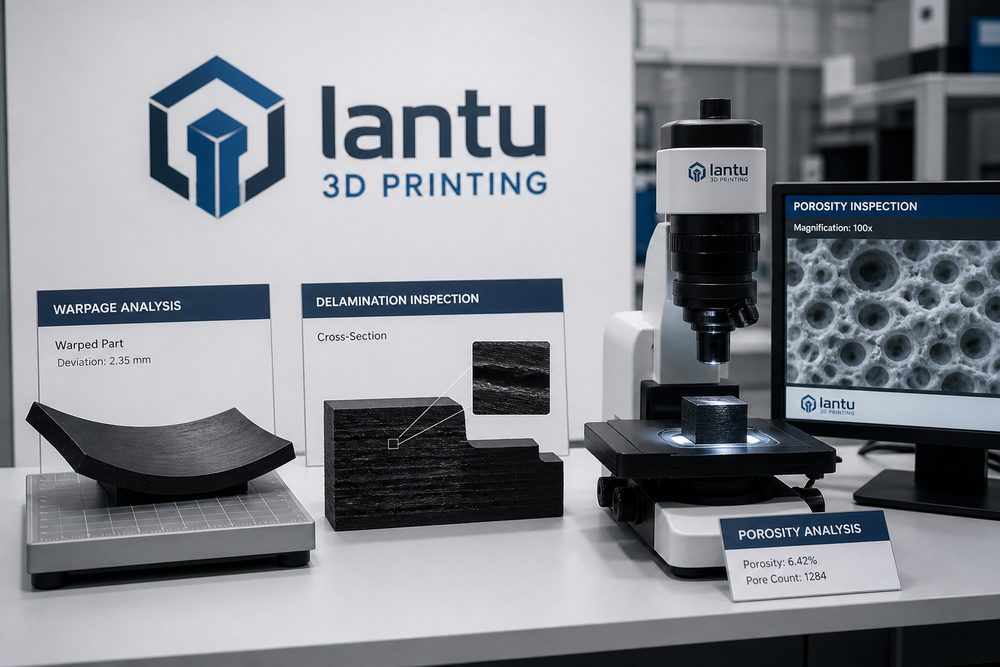
Introduction : pourquoi D’où viennent le gauchissement, la délamination et la porosité ? Guide d’analyse et de prévention des défauts en impression 3D nécessite une approche systématique
Ce guide vise à résoudre l’incertitude qui existe entre l’idée, le modèle, le procédé et la livraison d’un objet imprimé en 3D. L’erreur la plus fréquente dans le secteur consiste à considérer l’impression 3D comme une simple capacité machine : si la machine peut imprimer, le projet peut être mené à bien. En réalité, les échecs proviennent souvent du fait que les besoins n’ont pas été quantifiés, que la fenêtre de procédé n’a pas été validée, que les preuves qualité n’ont pas été consignées et que les risques de livraison n’ont pas été communiqués à l’avance.
lantu3D Printing met l’accent sur une gestion du cycle de vie complet, du plan à la pièce. Qu’il s’agisse de post-traitement, de légèreté, de prévention des défauts, de standardisation, de propriété intellectuelle, de développement durable, de formation des talents, d’analyse des besoins, de gestion des risques ou d’anticipation des tendances, tout doit être traduit en processus, paramètres, enregistrements et retours d’expérience exécutables. Ci-dessous, une grille d’analyse orientée vers la mise en œuvre en entreprise.
1. Partir du contexte d’usage, pas des paramètres machine
Au lancement d’un projet, il faut d’abord confirmer l’usage de la pièce, les directions d’effort, les interfaces d’assemblage, le niveau d’aspect, la quantité à livrer, la température d’utilisation, les milieux de contact et les critères d’acceptation. Les pièces fonctionnelles exigent généralement de la résistance, de la précision dimensionnelle, des tolérances et de la fiabilité ; les pièces de présentation accordent plus d’importance à la surface, à la couleur et à la restitution des détails ; la petite série doit également prendre en compte la répétabilité, la traçabilité des lots et le rythme de livraison. Ce n’est qu’en transformant les besoins en indicateurs d’ingénierie que le choix du matériau et du procédé peut être fondé.
Dans la pratique, il est recommandé de décomposer cette étape en liste de contrôle et de désigner un responsable. Par exemple, le service commercial valide le contexte d’utilisation et la quantité à livrer, l’ingénierie fournit le DFM et les recommandations matière, la production gère la planification des machines et l’enregistrement des paramètres, et le contrôle qualité vérifie les dimensions, l’aspect et l’assemblage. Plus la collaboration entre les rôles est claire, plus les risques du projet sont détectés tôt.
2. Établir une fenêtre de paramètres et des limites de procédé
Les limites de capacité varient fortement selon les procédés. Le SLA utilise couramment une épaisseur de couche de 0,05 à 0,1 mm, adaptée aux pièces très détaillées et aux maquettes d’aspect ; le SLS pour les pièces en nylon recommande généralement une épaisseur minimale de paroi utile de 0,8 à 1,2 mm, adaptée aux pièces fonctionnelles complexes et aux petites séries ; le FDM avec une buse de 0,4 mm travaille souvent avec des couches de 0,12 à 0,28 mm, adapté à la validation à faible coût ; le SLM métallique exige surtout une gestion stricte des contraintes résiduelles, des supports, du traitement thermique et des surépaisseurs d’usinage. Les entreprises devraient formaliser ces retours d’expérience sous forme de tableau à trois dimensions matériau–procédé–structure.
Dans la pratique, il est recommandé de décomposer cette étape en liste de contrôle et de désigner un responsable. Par exemple, le service commercial valide le contexte d’utilisation et la quantité à livrer, l’ingénierie fournit le DFM et les recommandations matière, la production gère la planification des machines et l’enregistrement des paramètres, et le contrôle qualité vérifie les dimensions, l’aspect et l’assemblage. Plus la collaboration entre les rôles est claire, plus les risques du projet sont détectés tôt.
3. Déplacer le contrôle qualité vers la conception et la préparation
De nombreux défauts ne naissent pas après l’impression, mais sont introduits dès la phase de conception. Par exemple, une paroi fine trop longue peut amplifier le gauchissement, une cavité fermée peut retenir de la poudre, un angle vif peut concentrer les contraintes, et l’absence de cotation des dimensions clés peut entraîner des litiges lors de l’inspection. Avant la commande, il est conseillé de réaliser une vérification DFM : épaisseur minimale de paroi, diamètre minimal des trous, angles de surplomb, accessibilité des supports, canaux d’évacuation de poudre, jeux d’assemblage et surépaisseurs de post-traitement.
Dans la pratique, il est recommandé de décomposer cette étape en liste de contrôle et de désigner un responsable. Par exemple, le service commercial valide le contexte d’utilisation et la quantité à livrer, l’ingénierie fournit le DFM et les recommandations matière, la production gère la planification des machines et l’enregistrement des paramètres, et le contrôle qualité vérifie les dimensions, l’aspect et l’assemblage. Plus la collaboration entre les rôles est claire, plus les risques du projet sont détectés tôt.
4. S’appuyer sur les données et les enregistrements pour assurer des livraisons stables
Une équipe mature doit enregistrer la version du modèle, le lot de matériau, le numéro de la machine, l’épaisseur de couche, l’orientation, la stratégie de support, la méthode de post-traitement, les données de contrôle et la gestion des anomalies. Pour les projets en série, il est possible de mettre en place une validation de première pièce, un échantillonnage en cours de fabrication et un contrôle final de la dernière pièce. Les données ne servent pas à alourdir la documentation, mais à retrouver rapidement une chaîne de preuves lors des questions du client, des analyses qualité et des améliorations de procédé.
Dans la pratique, il est recommandé de décomposer cette étape en liste de contrôle et de désigner un responsable. Par exemple, le service commercial valide le contexte d’utilisation et la quantité à livrer, l’ingénierie fournit le DFM et les recommandations matière, la production gère la planification des machines et l’enregistrement des paramètres, et le contrôle qualité vérifie les dimensions, l’aspect et l’assemblage. Plus la collaboration entre les rôles est claire, plus les risques du projet sont détectés tôt.
5. Transformer les retours d’expérience en capacité organisationnelle
À la fin de chaque projet, il convient de produire un retour d’expérience bref sous la forme « problème – cause – action – vérification ». Par exemple, un problème de gauchissement peut provenir d’un gradient thermique, d’une épaisseur de paroi inégale ou d’une orientation inadaptée ; les mesures correctives peuvent consister à ajouter des congés, à changer l’orientation, à optimiser les supports ou à prolonger le refroidissement. Une fois les conclusions intégrées à la base de connaissances, les prochains devis, revues de conception et plannings de production réduiront les essais et erreurs répétitifs.
Dans la pratique, il est recommandé de décomposer cette étape en liste de contrôle et de désigner un responsable. Par exemple, le service commercial valide le contexte d’utilisation et la quantité à livrer, l’ingénierie fournit le DFM et les recommandations matière, la production gère la planification des machines et l’enregistrement des paramètres, et le contrôle qualité vérifie les dimensions, l’aspect et l’assemblage. Plus la collaboration entre les rôles est claire, plus les risques du projet sont détectés tôt.
Conclusion : transformer le jugement expert en processus reproductible
Le secteur de l’impression 3D passe progressivement d’un modèle centré sur la pièce prototype à un modèle centré sur la livraison industrielle. Ce dont les entreprises ont réellement besoin, ce n’est pas seulement de davantage de machines, mais d’une capacité complète autour des besoins, de la conception, des matériaux, du procédé, du post-traitement, du contrôle et de la livraison. En transformant l’expérience en standards, les paramètres en fenêtres de procédé et les anomalies en capital de connaissance, l’impression 3D peut passer du stade « réalisable » à celui de « livraison stable, explicable et industrialisable ».
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.