
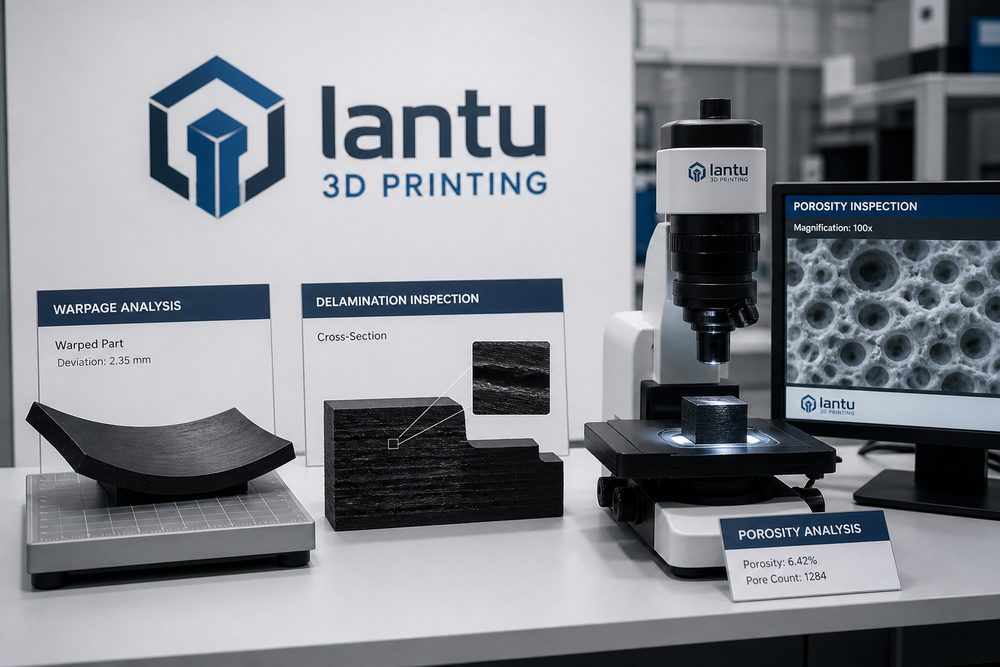
المقدمة: العيب ليس أمرًا عشوائيًا، بل إشارة من النظام
عندما تظهر في قطعة مطبوعة ثلاثية الأبعاد مشاكل مثل الالتواء أو التطبقات أو المسامية أو الانحرافات البعدية، تكون أول ردّة فعل لدى كثيرين هي: «الآلة لم تُضبط جيدًا». لكن الواقع أن العيوب غالبًا ما تكون نتيجة تفاعل عوامل التصميم، وحالة المادة، وحالة الجهاز، والتحكم البيئي، واستراتيجية التقطيع، وما بعد المعالجة. التركيز على متغير واحد فقط قد يؤدي بسهولة إلى دوامة من التجريب والخطأ. والطريقة الأكثر فاعلية هي اعتبار العيب إشارة نظام: نحدد الظاهرة أولًا، ثم نُضيّق نطاق الأسباب المحتملة، ثم نضع نقاط تحكم للوقاية.
تؤكد لانتو ثلاثي الأبعاد في إدارة الجودة على بناء قاعدة بيانات للعيوب. فكل نموذج فاشل لا ينبغي التخلص منه فقط، بل يجب تسجيل رقم دفعة المادة، ورقم الجهاز، وسمك الطبقة، ودرجة الحرارة، وطريقة الدعم، واتجاه الطباعة، وما بعد المعالجة، ونتائج الفحص. ومع تراكم الحالات، يمكن للفريق الانتقال من الحكم القائم على الخبرة إلى الوقاية المدفوعة بالبيانات.
أولًا: الالتواء والتشوّه: مظهر الإجهادات المتبقية وضعف التقييد
يظهر الالتواء بشكل شائع في عمليات FDM وSLA وSLM المعدنية. ففي FDM يؤدي الانكماش غير المتساوي أثناء التبريد، أو ضعف الالتصاق بالقاعدة، أو تقلبات درجة حرارة البيئة إلى ارتفاع الزوايا. أما في SLA فقد تتعرض الألواح الرقيقة للانحناء نتيجة انكماش التصلب وضعف الدعم. وفي SLM المعدني تؤثر الفروق الحرارية والإجهادات المتبقية، وقد يحدث تشوّه مفاجئ بعد إزالة الدعامات.
تشمل إجراءات الوقاية: تحسين اتجاه الطباعة وتجنّب وضع الأسطح الصلبة الكبيرة مباشرة على القاعدة؛ إضافة الزوايا الدائرية والبنى الانتقالية لتقليل تركّز الإجهاد؛ التحكم في درجة حرارة الحجرة وسرعة التبريد؛ إجراء معالجة حرارية لإزالة الإجهادات قبل إزالة الدعامات من القطع المعدنية؛ وإضافة أضلاع تقوية مؤقتة أو مشابك للقطع ذات الأسطح الواسعة والجدران الرقيقة. أما القطع ذات متطلبات الدقة العالية فيجب ترك سماحية تشغيل لها، ثم استخدام التشطيب باستخدام CNC لضمان الأسطح الحرجة.
ثانيًا: التطبقات والتشققات: إنذار بضعف قوة الترابط بين الطبقات
عادةً ما تعني التطبقات أن الترابط بين الطبقات لم يصل إلى المستوى المطلوب. في FDM قد يكون السبب انخفاض درجة حرارة الفوهة، أو زيادة ارتفاع الطبقة، أو قوة تبريد المروحة المفرطة، أو امتصاص المادة للرطوبة. أما في المعالجة الضوئية فقد يرتبط الأمر بنقص التعريض، أو عدم تجانس خلط الراتنج، أو قوة التقشير العالية. وفي الطباعة المعدنية قد تكون الأسباب انخفاض كثافة الطاقة، أو عدم ملاءمة استراتيجية المسح، أو تلوث المسحوق، أو الميل إلى التشقق الحراري.
تحتاج الوقاية من التطبقات إلى التحكم في طرفي المعادلة: المادة والإعدادات. يجب تخزين الخيوط ومساحيق النايلون بطريقة جافة وفق المتطلبات، وتجنب تعرّض الراتنج لفترات طويلة أو تلوثه. وعند التقطيع يجب ضبط سمك طبقة مناسب واستراتيجية حشو ملائمة للمادة. كما ينبغي تجنّب أن تتحمل القطع المعرضة للإجهاد اتجاه السحب الرئيسي بالكامل على محور Z. وبالنسبة للقطع الوظيفية الهندسية، يُستحسن طباعة عينات بنفس الاتجاه وإجراء اختبارات شد أو انحناء، بدل الاكتفاء بالحكم على الشكل الخارجي.
ثالثًا: المسامية والشوائب وخشونة السطح: توازن بين المادة ومدخلات الطاقة
في الطباعة المعدنية ثلاثية الأبعاد قد تنشأ المسامية من ارتفاع محتوى الأكسجين في المسحوق، أو عدم انتظام فرد المسحوق، أو انخفاض كثافة طاقة الليزر، أو ارتفاعها المفرط. فقصور الطاقة يؤدي إلى فراغات عدم الانصهار، بينما قد يؤدي الإفراط في الطاقة إلى مسامية «ثقب المفتاح». أما خشونة سطح قطع SLS المصنوعة من النايلون فترتبط بحجم جسيمات المسحوق، ودرجة حرارة التلبيد، ونسبة المسحوق المجدد. وفي SLA قد تأتي عيوب السطح من تلوث الراتنج، أو نقاط الدعم، أو آثار الطبقات، أو عدم استقرار عمليات الغسل والتصلب.
يتطلب ضبط هذه العيوب تثبيت شروط الإدخال. يجب أن يسجل دخول المواد إلى المخزون مع رقم الدفعة، ومحتوى الرطوبة أو حالة المسحوق. كما ينبغي معايرة النظام الضوئي، والشفرة، والمنصة، ونظام التحكم الحراري بانتظام. ويمكن التحقق من جودة القطع المعدنية الحرجة باستخدام التصوير المقطعي CT، أو الفحص المعدني، أو اختبار الكثافة، أو اختبار الاختراق. أما القطع الشكلية فيجب تحديد معايير مقبولة مسبقًا لآثار الطبقات، والثقوب الدقيقة، وآثار الدعامات، لتجنب النزاعات الذاتية عند التسليم.
رابعًا: الانحرافات البعدية: تراكب سماحات التصميم وانكماش العملية وما بعد المعالجة
الانحرافات البعدية ليست دائمًا خطأً في الطباعة. فكل عملية تمتلك بطبيعتها انكماشًا وتأثيرًا متدرجًا وتأثيرات لما بعد المعالجة. فالرش بالطلاء يزيد السماكة، والسفع الرملي يزيل جزءًا بسيطًا من المادة، والمعالجة الحرارية قد تُطلق الإجهادات فتغيّر الأبعاد. وتكون الفتحات، والجدران الرقيقة، والمشابك، والأعمدة الطويلة أكثر حساسية لهذه التغيرات.
المفتاح للحد من مشاكل الأبعاد هو بناء تعويضات للعملية وتأكيد أول قطعة. ينبغي إعداد جداول لتعويض الأقطار، وتوصيات لسماكة الجدران، ونطاقات للخلوص التجميعي للمواد المستخدمة بشكل متكرر. وقبل الإنتاج الكمي يجب طباعة أول قطعة وقياس الأبعاد الحرجة. أما مواقع التوافق الوظيفي فيجب التحقق منها باستخدام مقاييس الإدخال، أو مقاييس القلاوظ، أو التجميع الفعلي. وللأسطح عالية الدقة، غالبًا ما يكون الجمع بين التشكيل بالطباعة ثلاثية الأبعاد والتشطيب النهائي باستخدام CNC أكثر موثوقية من السعي إلى دقة الطباعة وحدها.
الخلاصة: الوقاية من العيوب تعتمد على النظام لا على المعالجات المؤقتة
ينبغي أن ينتقل تحليل عيوب الطباعة ثلاثية الأبعاد من الظاهرة إلى السبب الجذري، ومن الإصلاح اللحظي إلى الوقاية الإجرائية. فالالتواء، والتطبقات، والمسامية، والخشونة، والانحرافات البعدية كلها ناتجة عن منطق يتعلق بالمادة، والعملية، والتصميم. وعندما تبني الشركات قاعدة بيانات للعيوب، وسجلات للمعلمات، وتأكيدًا لأول قطعة، وحلقة فحص مغلقة، تتحول النماذج الفاشلة إلى معرفة مؤسسية. ومن خلال التنسيق بين مراجعة التصميم، وتقييم العملية، وما بعد المعالجة، وتتبع الجودة، تساعد لانتو ثلاثي الأبعاد العملاء على تقليل كلفة التجربة والخطأ، ورفع معدل النجاح من النموذج الأولي حتى التسليم.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.