
บทนำ: ข้อบกพร่องไม่ใช่เรื่องบังเอิญ แต่เป็นสัญญาณของระบบ
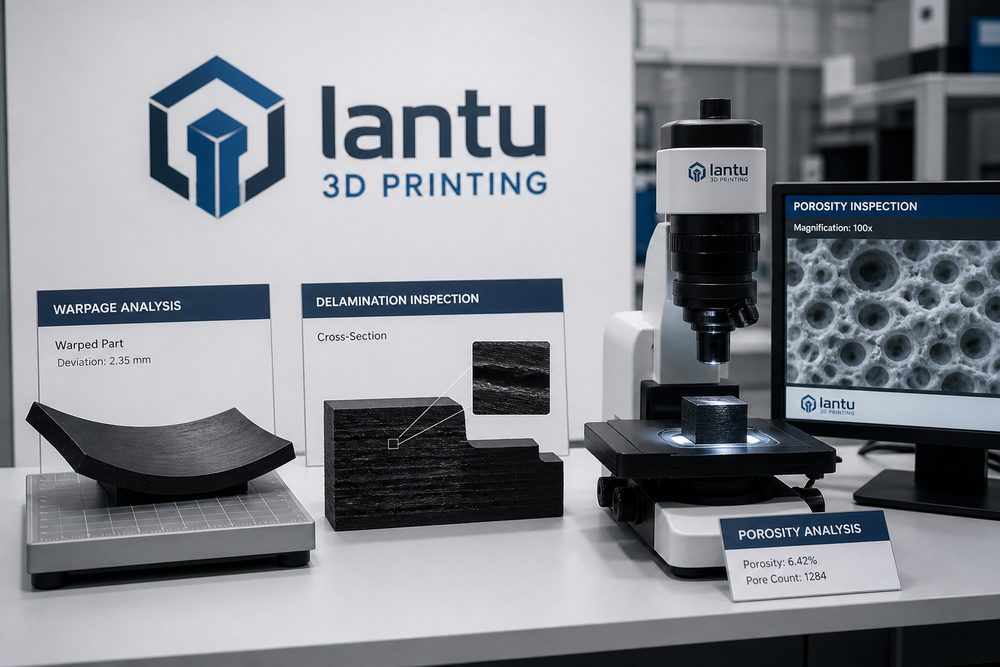
เมื่อชิ้นงานพิมพ์ 3D เกิดการโก่งงอ การแยกชั้น รูพรุน หรือความคลาดเคลื่อนด้านขนาด หลายคนมักคิดแรกว่าเครื่องไม่ได้ตั้งค่าให้ดี แต่ความจริงแล้ว ข้อบกพร่องมักเกิดจากผลรวมของการออกแบบ วัสดุ สภาพของเครื่อง การควบคุมสภาพแวดล้อม กลยุทธ์การสไลซ์ และการหลังการผลิต หากมุ่งแก้เพียงพารามิเตอร์เดียว ก็จะวนอยู่กับการลองผิดลองถูกซ้ำ ๆ วิธีที่มีประสิทธิภาพกว่าคือมองข้อบกพร่องเป็นสัญญาณของระบบ: เริ่มจากระบุอาการ จากนั้นหาสาเหตุที่เป็นไปได้ แล้วจึงกำหนดจุดควบคุมเพื่อป้องกัน
lantu3D Printing ให้ความสำคัญกับการสร้างคลังข้อบกพร่องในการจัดการคุณภาพ ทุกชิ้นงานทดสอบที่ล้มเหลวไม่ควรถูกทิ้งไปเฉย ๆ แต่ควรบันทึกหมายเลขล็อตวัสดุ หมายเลขเครื่อง ความหนาชั้น อุณหภูมิ วิธีทำซัพพอร์ต ทิศทางการพิมพ์ การหลังการผลิต และผลการตรวจสอบ เมื่อสะสมกรณีศึกษาได้มากขึ้น ทีมงานจะค่อย ๆ เปลี่ยนจากการตัดสินใจด้วยประสบการณ์ไปสู่การป้องกันที่ขับเคลื่อนด้วยข้อมูล
1. การโก่งงอและการเสียรูป: สัญญาณของความเค้นตกค้างและการยึดเหนี่ยวไม่เพียงพอ
การโก่งงอมักพบในกระบวนการ FDM, SLA และ SLM ใน FDM การหดตัวขณะเย็นตัวของวัสดุที่ไม่สม่ำเสมอ การยึดติดกับฐานที่ไม่ดี หรือความผันผวนของอุณหภูมิแวดล้อม อาจทำให้มุมชิ้นงานยกตัวขึ้นได้ ส่วนชิ้นงาน SLA อาจเกิดการโก่งของแผ่นบางเมื่อเกิดการหดตัวระหว่างการแข็งตัวและมีซัพพอร์ตไม่เพียงพอ ขณะที่ชิ้นงานโลหะ SLM จะได้รับผลจากความต่างของอุณหภูมิและความเค้นตกค้าง และอาจเสียรูปอย่างฉับพลันหลังถอดซัพพอร์ต
มาตรการป้องกันได้แก่ การปรับทิศทางการพิมพ์ หลีกเลี่ยงพื้นผิวเรียบขนาดใหญ่ที่เป็นเนื้อทึบสัมผัสฐานโดยตรง เพิ่มมุมโค้งและโครงสร้างเปลี่ยนผ่านเพื่อลดการกระจุกตัวของความเค้น ควบคุมอุณหภูมิในห้องพิมพ์และอัตราการเย็นตัว ชิ้นงานโลหะควรอบคลายความเค้นก่อนถอดซัพพอร์ต สำหรับชิ้นงานแผ่นบางหรือพื้นที่กว้าง ควรเพิ่มครีบเสริมชั่วคราวหรือใช้ฟิกซ์เจอร์ยึดจับ ส่วนชิ้นงานที่ต้องการความแม่นยำสูง ควรเผื่อเนื้อสำหรับการแมชชีนและใช้ CNC เก็บผิวเพื่อให้ได้ระนาบสำคัญตามสเปก
2. การแยกชั้นและรอยร้าว: สัญญาณเตือนของแรงยึดเกาะระหว่างชั้นไม่เพียงพอ
การแยกชั้นมักหมายถึงการยึดเกาะระหว่างชั้นไม่เป็นไปตามที่คาดหวัง ใน FDM อาจเกิดจากอุณหภูมิหัวฉีดต่ำเกินไป ความสูงชั้นมากเกินไป พัดลมระบายความร้อนแรงเกินไป หรือวัสดุดูดความชื้น สำหรับการพิมพ์แบบแสงแข็งตัว อาจเกี่ยวข้องกับการเปิดรับแสงไม่เพียงพอ การผสมเรซินไม่สม่ำเสมอ หรือแรงลอกชิ้นงานสูงเกินไป ส่วนการพิมพ์โลหะอาจสัมพันธ์กับความหนาแน่นพลังงานไม่พอ กลยุทธ์การสแกนที่ไม่เหมาะสม การปนเปื้อนของผง หรือแนวโน้มการแตกร้อน
การป้องกันการแยกชั้นต้องควบคุมทั้งด้านวัสดุและพารามิเตอร์ เส้นพลาสติกและผงไนลอนควรเก็บและอบแห้งตามข้อกำหนด เรซินต้องหลีกเลี่ยงการสัมผัสอากาศนานเกินไปและการปนเปื้อน เมื่อสไลซ์ควรกำหนดความหนาชั้นและกลยุทธ์การเติมเนื้อให้เหมาะกับวัสดุ ชิ้นงานที่รับแรงควรหลีกเลี่ยงให้ทิศทางแรงดึงหลักอยู่ตามแกน Z โดยตรง สำหรับชิ้นงานเชิงวิศวกรรม แนะนำให้พิมพ์ชิ้นทดสอบในทิศทางเดียวกันเพื่อตรวจสอบแรงดึงหรือแรงดัด อย่าใช้เพียงรูปลักษณ์ภายนอกเป็นเกณฑ์ตัดสินความแข็งแรง
3. รูพรุน สิ่งแปลกปลอม และความขรุขระของผิว: สมดุลระหว่างวัสดุและพลังงานที่ป้อนเข้า
ในการพิมพ์โลหะ 3D รูพรุนอาจเกิดจากปริมาณออกซิเจนในผงสูง การปูผงไม่สม่ำเสมอ หรือความหนาแน่นพลังงานเลเซอร์ที่ต่ำหรือสูงเกินไป พลังงานที่ไม่พอจะก่อให้เกิดรูจากการหลอมไม่สนิท ขณะที่พลังงานมากเกินไปอาจทำให้เกิดรูพรุนแบบคีย์โฮล สำหรับชิ้นงานไนลอนที่พิมพ์ด้วย SLS ความขรุขระของผิวเกี่ยวข้องกับขนาดอนุภาคผง อุณหภูมิการเผาประสาน และสัดส่วนผงรีเฟรช ส่วนข้อบกพร่องบนผิวของ SLA อาจเกิดจากการปนเปื้อนของเรซิน จุดซัพพอร์ต รอยชั้น หรือความไม่เสถียรของกระบวนการล้างและการบ่ม
การควบคุมข้อบกพร่องกลุ่มนี้ต้องทำให้สภาวะอินพุตคงที่ การรับวัสดุเข้าคลังควรบันทึกลอต ความชื้น หรือสภาพของผง เครื่องจักรควรได้รับการคาลิเบรตทางเดินแสง ใบปาด แพลตฟอร์ม และระบบควบคุมอุณหภูมิอย่างสม่ำเสมอ ชิ้นงานโลหะสำคัญอาจใช้ CT โลหะวิทยา การทดสอบความหนาแน่น หรือการทดสอบแบบแทรกซึมเพื่อตรวจสอบคุณภาพภายใน สำหรับชิ้นงานด้านรูปลักษณ์ ควรกำหนดมาตรฐานที่ยอมรับได้ล่วงหน้าสำหรับรอยชั้น รูเข็ม และรอยซัพพอร์ต เพื่อหลีกเลี่ยงข้อโต้แย้งเชิงอัตวิสัยในขั้นส่งมอบ
4. ความคลาดเคลื่อนด้านขนาด: การซ้อนทับของความเผื่อในการออกแบบ การหดตัวของกระบวนการ และการหลังการผลิต
ความคลาดเคลื่อนด้านขนาดไม่ได้หมายความว่าการพิมพ์ผิดเสมอไป แต่ละกระบวนการมีการหดตัว ผลจากเอฟเฟกต์ขั้นบันได และผลกระทบจากการหลังการผลิตในตัวอยู่แล้ว การพ่นสีจะเพิ่มความหนาของผิว การพ่นทรายอาจลบเนื้อวัสดุออกเล็กน้อย และการอบชุบความร้อนอาจปลดปล่อยความเค้นจนทำให้ขนาดเปลี่ยนไป รู ขอบบาง ตัวล็อก และโครงสร้างแกนยาวเป็นส่วนที่ไวต่อความคลาดเคลื่อนเป็นพิเศษ
หัวใจของการป้องกันปัญหาขนาดคือการสร้างค่าชดเชยของกระบวนการและการยืนยันชิ้นงานแรก สำหรับวัสดุที่ใช้บ่อย ควรสร้างตารางชดเชยขนาดรู คำแนะนำความหนาผนัง และช่วงระยะเผื่อการประกอบ ก่อนผลิตเป็นล็อตควรพิมพ์ชิ้นงานแรกและวัดขนาดสำคัญให้ครบ จุดประกอบที่ต้องการความพอดีควรตรวจด้วยเกจปลั๊ก เกจเกลียว หรือชิ้นส่วนจริง สำหรับพื้นผิวที่ต้องการความแม่นยำสูง วิธีผสมระหว่างการขึ้นรูปด้วยการพิมพ์ 3D และการเก็บละเอียดด้วย CNC มักเชื่อถือได้กว่าการพยายามไล่ความแม่นยำจากการพิมพ์เพียงอย่างเดียว
สรุป: การป้องกันข้อบกพร่องต้องอาศัยระบบ ไม่ใช่การแก้ไขเฉพาะหน้า
การวิเคราะห์ข้อบกพร่องในการพิมพ์ 3D ควรเริ่มจากอาการไปสู่สาเหตุราก จากการซ่อมครั้งเดียวไปสู่การป้องกันในกระบวนการ การโก่งงอ การแยกชั้น รูพรุน ความขรุขระ และความคลาดเคลื่อนด้านขนาด ล้วนมีตรรกะของวัสดุ กระบวนการ และการออกแบบของตนเอง เมื่อองค์กรสร้างคลังข้อบกพร่อง บันทึกพารามิเตอร์ ยืนยันชิ้นงานแรก และปิดวงจรการตรวจสอบได้อย่างครบถ้วน ชิ้นงานที่ล้มเหลวก็จะกลายเป็นองค์ความรู้ขององค์กร lantu3D Printing ใช้การทำงานร่วมกันระหว่างการทบทวนการออกแบบ การประเมินกระบวนการ การหลังการผลิต และการติดตามย้อนกลับคุณภาพ เพื่อช่วยลูกค้าลดต้นทุนการลองผิดลองถูกและเพิ่มอัตราความสำเร็จตั้งแต่ตัวอย่างไปจนถึงการส่งมอบจริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง