
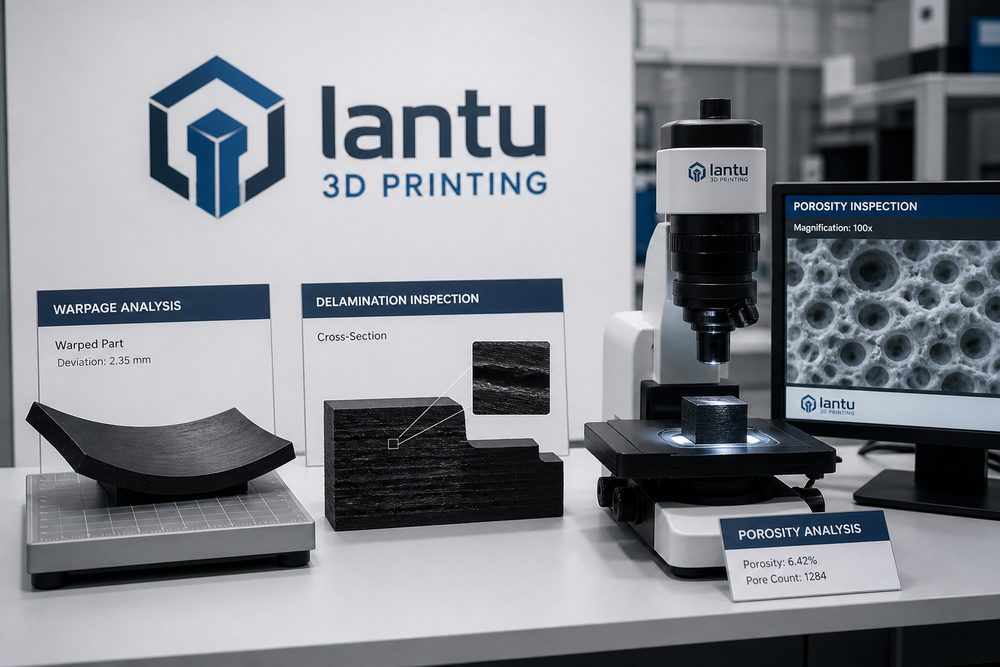
Giới thiệu: Lỗi không phải ngẫu nhiên, mà là tín hiệu của hệ thống
Khi chi tiết in 3D xuất hiện cong vênh, tách lớp, lỗ rỗng hoặc sai lệch kích thước, phản ứng đầu tiên của nhiều người là “máy chưa được chỉnh đúng”. Trên thực tế, lỗi thường là kết quả của sự tác động đồng thời giữa thiết kế, vật liệu, trạng thái thiết bị, kiểm soát môi trường, chiến lược slicing và xử lý hậu kỳ. Chỉ tập trung vào một thông số rất dễ khiến quá trình thử sai lặp đi lặp lại. Cách hiệu quả hơn là xem lỗi như một tín hiệu của hệ thống: trước hết nhận diện hiện tượng, sau đó xác định nguyên nhân gốc có thể có, cuối cùng thiết lập các điểm kiểm soát phòng ngừa.
Trong quản lý chất lượng, lantu3D nhấn mạnh việc xây dựng cơ sở dữ liệu lỗi. Mỗi mẫu thử thất bại không nên chỉ bị loại bỏ, mà cần ghi lại lô vật liệu, số hiệu thiết bị, độ dày lớp, nhiệt độ, phương pháp tạo đỡ, hướng in, xử lý hậu kỳ và kết quả kiểm tra. Khi dữ liệu tích lũy đủ, đội ngũ có thể chuyển từ phán đoán theo kinh nghiệm sang phòng ngừa dựa trên dữ liệu.
1. Cong vênh và biến dạng: Dấu hiệu của ứng suất dư và ràng buộc không đủ
Cong vênh thường gặp trong các công nghệ FDM, SLA và kim loại SLM. Với FDM, vật liệu co ngót không đều khi làm nguội, độ bám dính bề mặt đáy kém hoặc nhiệt độ môi trường dao động có thể làm các góc bị cong lên; với chi tiết SLA, quá trình co ngót khi đóng rắn và hỗ trợ không đủ có thể khiến tấm mỏng bị uốn cong; còn với chi tiết kim loại SLM, chênh lệch nhiệt độ và ứng suất dư có thể làm chi tiết biến dạng đột ngột sau khi tháo hệ đỡ.
Biện pháp phòng ngừa bao gồm: tối ưu hướng in, tránh để các bề mặt phẳng lớn và đặc tiếp xúc trực tiếp với bàn in; bổ sung bo góc và cấu trúc chuyển tiếp để giảm tập trung ứng suất; kiểm soát nhiệt độ buồng in và tốc độ làm nguội; với chi tiết kim loại, thực hiện xử lý nhiệt khử ứng suất trước khi tháo giá đỡ; với chi tiết mỏng và diện tích lớn, bổ sung gân tăng cứng tạm thời hoặc đồ gá. Đối với các chi tiết có yêu cầu kích thước cao, nên chừa lượng dư gia công và dùng CNC để tinh sửa các bề mặt quan trọng.
2. Tách lớp và nứt: Cảnh báo về độ bền liên kết giữa các lớp không đủ
Tách lớp thường cho thấy liên kết giữa các lớp chưa đạt yêu cầu. Với FDM, nguyên nhân có thể là nhiệt độ đầu phun quá thấp, chiều cao lớp quá lớn, quạt làm mát quá mạnh hoặc vật liệu bị ẩm; với quang đóng rắn, có thể liên quan đến phơi sáng không đủ, nhựa được khuấy không đều hoặc lực bóc tách quá lớn; trong in kim loại, nguyên nhân có thể là mật độ năng lượng không đủ, chiến lược quét không hợp lý, bột bị nhiễm bẩn hoặc xu hướng nứt nhiệt.
Để phòng ngừa tách lớp, cần kiểm soát cả vật liệu lẫn thông số. Sợi nhựa và bột nylon nên được sấy khô và bảo quản đúng yêu cầu, nhựa quang học phải tránh tiếp xúc lâu với không khí và tạp nhiễm; khi slicing cần thiết lập chiều dày lớp và chiến lược lấp đầy phù hợp với vật liệu; các chi tiết chịu lực nên tránh để phương chịu kéo chính hoàn toàn theo trục Z. Với các chi tiết chức năng trong kỹ thuật, nên in mẫu thử cùng hướng để kiểm tra kéo hoặc uốn, không nên chỉ dựa vào ngoại quan để đánh giá độ bền.
3. Lỗ rỗng, tạp chất và độ nhám bề mặt: Cân bằng giữa vật liệu và năng lượng đầu vào
Trong in 3D kim loại, lỗ rỗng có thể bắt nguồn từ hàm lượng oxy cao trong bột, trải bột không đều, mật độ năng lượng laser quá thấp hoặc quá cao. Năng lượng không đủ sẽ tạo ra lỗ thiếu nóng chảy, còn năng lượng quá cao có thể sinh ra lỗ do hiệu ứng keyhole. Với chi tiết nylon SLS, độ nhám bề mặt liên quan đến kích thước hạt bột, nhiệt độ thiêu kết và tỷ lệ bột tái sử dụng; với SLA, lỗi bề mặt có thể đến từ nhựa bị nhiễm bẩn, điểm đỡ, vân lớp hoặc sự không ổn định trong quá trình rửa và đóng rắn.
Kiểm soát các lỗi này đòi hỏi điều kiện đầu vào phải ổn định. Khi nhập kho vật liệu cần ghi nhận lô hàng, độ ẩm hoặc trạng thái bột; thiết bị phải được hiệu chuẩn định kỳ cho hệ quang học, dao gạt, bàn in và hệ thống nhiệt độ; với các chi tiết kim loại quan trọng có thể dùng CT, kim tương, đo mật độ hoặc kiểm tra thẩm thấu để xác minh chất lượng bên trong. Với chi tiết ngoại quan, nên xác định trước tiêu chí chấp nhận cho vân lớp, lỗ nhỏ và dấu vết điểm đỡ để tránh tranh cãi chủ quan ở giai đoạn bàn giao.
4. Sai lệch kích thước: Tổ hợp của dung sai thiết kế, co ngót công nghệ và hậu xử lý
Sai lệch kích thước không phải lúc nào cũng là lỗi in. Mỗi công nghệ đều có co ngót, hiệu ứng bậc thang và ảnh hưởng từ hậu xử lý. Sơn phủ sẽ làm tăng độ dày, phun cát có thể loại bỏ một lượng vật liệu nhỏ, xử lý nhiệt có thể giải phóng ứng suất và làm thay đổi kích thước. Lỗ, thành mỏng, ngàm cài và chi tiết trục dài đặc biệt nhạy cảm.
Chìa khóa để phòng ngừa sai lệch kích thước là xây dựng bù trừ công nghệ và xác nhận mẫu đầu tiên. Với các vật liệu dùng thường xuyên, hãy xây dựng bảng bù đường kính lỗ, khuyến nghị độ dày thành và phạm vi khe hở lắp ghép; trước khi sản xuất hàng loạt, in mẫu đầu tiên và đo các kích thước quan trọng; đối với vị trí lắp ghép chức năng, dùng dưỡng kiểm, dưỡng ren hoặc kiểm tra bằng chi tiết lắp thực tế. Với bề mặt yêu cầu độ chính xác cao, giải pháp kết hợp tạo hình bằng in 3D và tinh gia công CNC thường đáng tin cậy hơn việc chỉ cố gắng tăng độ chính xác in.
Kết luận: Phòng ngừa lỗi cần một hệ thống, không phải ứng phó tức thời
Phân tích lỗi in 3D nên đi từ hiện tượng đến nguyên nhân gốc, từ sửa chữa từng lần sang phòng ngừa theo quy trình. Cong vênh, tách lớp, lỗ rỗng, độ nhám và sai lệch kích thước đều có logic riêng về vật liệu, quy trình và thiết kế. Khi doanh nghiệp xây dựng được cơ sở dữ liệu lỗi, ghi chép thông số, xác nhận mẫu đầu tiên và vòng kín kiểm tra, những mẫu thử thất bại sẽ được chuyển hóa thành kinh nghiệm tổ chức. Thông qua phối hợp giữa xem xét thiết kế, đánh giá quy trình, xử lý hậu kỳ và truy xuất chất lượng, lantu3D giúp khách hàng giảm chi phí thử sai và nâng cao tỷ lệ thành công từ mẫu thử đến giao hàng.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.