
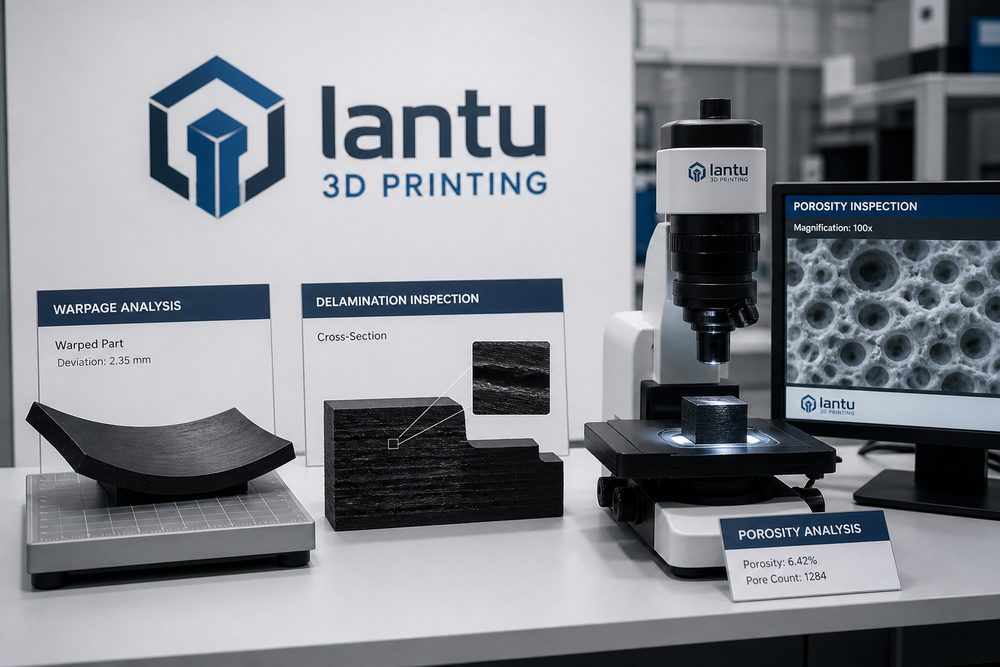
Einleitung: Warum braucht der Leitfaden zur Analyse und Prävention von 3D-Druckfehlern bei Verzug, Delamination und Poren einen systematischen Ansatz?
Im Kern geht es darum, die Unsicherheiten zu beherrschen, die im 3D-Druck zwischen Idee, Modell, Prozess und physischer Auslieferung entstehen. Ein häufiger Irrtum in der Branche ist, 3D-Druck als reine Maschinenfähigkeit zu betrachten: Wenn die Maschine drucken kann, sei das Projekt schon erledigt. In der Praxis entstehen Fehlschläge jedoch meist dadurch, dass Anforderungen nicht quantifiziert, Prozessfenster nicht verifiziert, Qualitätsnachweise nicht dokumentiert und Liefer- oder Ausfallrisiken nicht frühzeitig kommuniziert werden.
lantu3D Printing betont das Management über den gesamten Lebenszyklus hinweg – von der Vorlage bis zum physischen Bauteil. Ob Nachbearbeitung, Gewichtsreduzierung, Fehlerprävention, Standardisierung, geistiges Eigentum, nachhaltige Entwicklung, Talentaufbau, Bedarfsanalyse, Risikomanagement oder Trendbewertung: Alles sollte in ausführbaren Prozessen, Parametern, Dokumentationen und Reviews verankert werden. Im Folgenden wird aus Sicht der industriellen Praxis ein Rahmen vorgestellt, der sich in Unternehmen umsetzen lässt.
1. Vom Anwendungsszenario ausgehen, nicht von den Maschinenparametern
Zu Projektbeginn sollten zunächst der Verwendungszweck des Bauteils, die Belastungsrichtung, die Montagebeziehung, die optische Qualitätsstufe, die Stückzahl, die Einsatztemperatur, das Kontaktmedium und die Abnahmekriterien festgelegt werden. Funktionsteile legen den Fokus meist auf Festigkeit, Maßhaltigkeit, Toleranzen und Zuverlässigkeit; Präsentationsteile auf Oberfläche, Farbe und Detailtreue; bei Kleinserien müssen außerdem Konstanz, Chargenprotokolle und Liefer-Taktung berücksichtigt werden. Erst wenn Anforderungen in technische Kennzahlen übersetzt werden, lassen sich Material- und Prozessentscheidungen begründen.
In der praktischen Umsetzung empfiehlt es sich, diesen Abschnitt in eine Checkliste zu überführen und Verantwortliche festzulegen. Der Vertrieb bestätigt Anwendungsszenario und Stückzahl, die Konstruktion übernimmt DFM und Materialempfehlungen, die Produktion plant Maschinen und dokumentiert Parameter, die Qualitätsprüfung verifiziert Maße, Optik und Montage. Je klarer die Zusammenarbeit zwischen den Rollen ist, desto früher werden Risiken sichtbar.
2. Parameterfenster und Prozessgrenzen definieren
Die Leistungsgrenzen der einzelnen Verfahren unterscheiden sich deutlich. SLA arbeitet häufig mit einer Schichtdicke von 0,05–0,1 mm und eignet sich für hochdetaillierte und optisch anspruchsvolle Muster. Bei SLS-Nylonteilen wird für die minimale wirksame Wandstärke meist 0,8–1,2 mm empfohlen; geeignet ist das Verfahren für komplexe Funktionsteile und Kleinserien. FDM liegt bei einer 0,4-mm-Düse typischerweise bei 0,12–0,28 mm Schichtdicke und eignet sich für kostengünstige Validierung. Bei Metall-SLM müssen dagegen Eigenspannungen, Stützstrukturen, Wärmebehandlung und Zerspanungszugaben besonders sorgfältig beherrscht werden. Unternehmen sollten diese Erfahrungswerte in einer Dreifach-Matrix aus Material, Prozess und Struktur festhalten.
In der praktischen Umsetzung empfiehlt es sich, diesen Abschnitt in eine Checkliste zu überführen und Verantwortliche festzulegen. Der Vertrieb bestätigt Anwendungsszenario und Stückzahl, die Konstruktion übernimmt DFM und Materialempfehlungen, die Produktion plant Maschinen und dokumentiert Parameter, die Qualitätsprüfung verifiziert Maße, Optik und Montage. Je klarer die Zusammenarbeit zwischen den Rollen ist, desto früher werden Risiken sichtbar.
3. Qualitätskontrolle bereits in Design und Vorbereitung verankern
Viele Fehler entstehen nicht erst nach dem Druck, sondern werden bereits in der Konstruktionsphase angelegt. Beispielsweise verstärken zu lange dünnwandige Bereiche den Verzug, geschlossene Hohlräume führen zu Pulverrückständen, scharfe Kanten konzentrieren Spannungen, und nicht gekennzeichnete kritische Maße sorgen für Diskussionen bei der Prüfung. Vor der Beauftragung sollte daher eine DFM-Prüfung erfolgen: minimale Wandstärke, minimale Bohrungsdurchmesser, Überhangwinkel, Erreichbarkeit für Stützstrukturen, Entpulverungskanäle, Montagespiel und Nachbearbeitungszugaben müssen einzeln bestätigt werden.
In der praktischen Umsetzung empfiehlt es sich, diesen Abschnitt in eine Checkliste zu überführen und Verantwortliche festzulegen. Der Vertrieb bestätigt Anwendungsszenario und Stückzahl, die Konstruktion übernimmt DFM und Materialempfehlungen, die Produktion plant Maschinen und dokumentiert Parameter, die Qualitätsprüfung verifiziert Maße, Optik und Montage. Je klarer die Zusammenarbeit zwischen den Rollen ist, desto früher werden Risiken sichtbar.
4. Mit Daten und Dokumentation eine stabile Lieferung absichern
Reife Teams dokumentieren Modellversion, Materialcharge, Maschinen-ID, Schichtdicke, Ausrichtung im Bauraum, Stützstrategie, Nachbearbeitungsverfahren, Prüfdaten und Maßnahmen bei Abweichungen. Bei Serienprojekten können Erstmusterfreigabe, Stichprobenprüfung und Endkontrolle eingerichtet werden. Daten dienen nicht dazu, den Dokumentationsaufwand zu erhöhen, sondern bei Kundenrückfragen, Qualitätsanalysen und Prozessverbesserungen schnell eine belastbare Nachweiskette zu haben.
In der praktischen Umsetzung empfiehlt es sich, diesen Abschnitt in eine Checkliste zu überführen und Verantwortliche festzulegen. Der Vertrieb bestätigt Anwendungsszenario und Stückzahl, die Konstruktion übernimmt DFM und Materialempfehlungen, die Produktion plant Maschinen und dokumentiert Parameter, die Qualitätsprüfung verifiziert Maße, Optik und Montage. Je klarer die Zusammenarbeit zwischen den Rollen ist, desto früher werden Risiken sichtbar.
5. Erkenntnisse in organisatorische Kompetenz überführen
Nach jedem Projekt sollte eine kurze Nachbesprechung im Format „Problem – Ursache – Maßnahme – Verifikation“ erstellt werden. Verzug kann etwa durch Temperaturgradienten, ungleichmäßige Wandstärken oder eine ungünstige Ausrichtung entstehen; Gegenmaßnahmen wären dann das Hinzufügen von Radien, das Ändern der Ausrichtung, die Optimierung der Stützstrukturen oder eine längere Abkühlzeit. Werden die Ergebnisse in einer Wissensdatenbank abgelegt, lassen sich bei der nächsten Kalkulation, Konstruktionsprüfung und Produktionsplanung Wiederholungsfehler reduzieren.
In der praktischen Umsetzung empfiehlt es sich, diesen Abschnitt in eine Checkliste zu überführen und Verantwortliche festzulegen. Der Vertrieb bestätigt Anwendungsszenario und Stückzahl, die Konstruktion übernimmt DFM und Materialempfehlungen, die Produktion plant Maschinen und dokumentiert Parameter, die Qualitätsprüfung verifiziert Maße, Optik und Montage. Je klarer die Zusammenarbeit zwischen den Rollen ist, desto früher werden Risiken sichtbar.
Fazit: Fachliche Entscheidungen in reproduzierbare Prozesse übersetzen
Die 3D-Druck-Branche entwickelt sich vom Muster- hin zum Engineering-Liefermodell. Unternehmen müssen daher nicht nur mehr Maschinen aufbauen, sondern umfassende Fähigkeiten rund um Anforderungen, Konstruktion, Material, Prozess, Nachbearbeitung, Prüfung und Auslieferung entwickeln. Wenn Erfahrung in Standards überführt, Parameter als Prozessfenster definiert und Abweichungen in Wissenswerte umgewandelt werden, kann sich 3D-Druck von „es lässt sich herstellen“ zu „stabil lieferbar, nachvollziehbar lieferbar und skalierbar lieferbar“ entwickeln.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.