
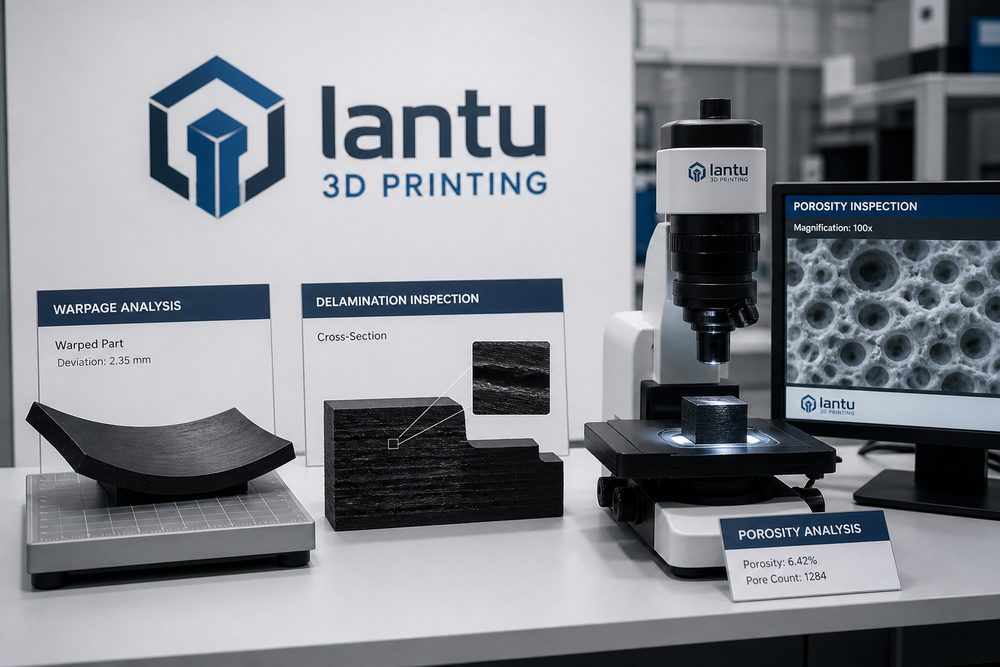
परिचय: दोष संयोग नहीं, बल्कि सिस्टम का संकेत हैं
जब 3D प्रिंट किए गए हिस्से में मुड़ाव, परत अलग होना, छिद्र या आयामी विचलन दिखाई देता है, तो कई लोगों की पहली प्रतिक्रिया होती है: मशीन ठीक से ट्यून नहीं है। वास्तव में, दोष आमतौर पर डिज़ाइन, सामग्री, उपकरण की स्थिति, पर्यावरण नियंत्रण, स्लाइसिंग रणनीति और पोस्ट-प्रोसेसिंग के संयुक्त प्रभाव का परिणाम होते हैं। केवल किसी एक पैरामीटर पर ध्यान देने से बार-बार परीक्षण और त्रुटि के चक्र में फँसना आसान है। अधिक प्रभावी तरीका है दोष को सिस्टम संकेत मानना: पहले लक्षण पहचानें, फिर संभावित मूल कारण तय करें, और अंत में रोकथाम के नियंत्रण बिंदु बनाएं।
लान्तू 3D प्रिंटिंग गुणवत्ता प्रबंधन में दोष डेटाबेस निर्माण पर जोर देता है। हर असफल नमूने को केवल फेंकना नहीं चाहिए, बल्कि सामग्री का बैच, उपकरण संख्या, लेयर मोटाई, तापमान, सपोर्ट विधि, प्रिंट दिशा, पोस्ट-प्रोसेसिंग और निरीक्षण परिणाम दर्ज करने चाहिए। जैसे-जैसे मामले जमा होते हैं, टीम का निर्णय अनुभव-आधारित अनुमान से डेटा-आधारित रोकथाम की ओर बढ़ सकता है।
1. मुड़ाव और विकृति: अवशिष्ट तनाव और अपर्याप्त बंधन का संकेत
मुड़ाव आमतौर पर FDM, SLA और धातु SLM प्रक्रियाओं में देखा जाता है। FDM में सामग्री के ठंडा होने पर असमान संकोचन, आधार सतह पर अपर्याप्त चिपकाव या वातावरण के तापमान में उतार-चढ़ाव कोनों को ऊपर उठाने का कारण बन सकता है; SLA भागों में क्योरिंग संकोचन और अपर्याप्त सपोर्ट होने पर पतली प्लेटें मुड़ सकती हैं; जबकि धातु SLM भागों में तापीय ढाल और अवशिष्ट तनाव का प्रभाव होता है, और सपोर्ट हटाने के बाद वे अचानक विकृत हो सकते हैं।
रोकथाम के उपायों में प्रिंट दिशा को अनुकूलित करना, बड़े ठोस सपाट क्षेत्र को सीधे बेड पर न रखना; तनाव एकाग्रता कम करने के लिए गोल कोने और संक्रमण संरचनाएँ जोड़ना; चैंबर तापमान और ठंडा होने की गति नियंत्रित करना; धातु भागों में सपोर्ट हटाने से पहले तनाव-निवारण हीट ट्रीटमेंट करना; तथा पतली दीवार वाले बड़े क्षेत्र के हिस्सों में अस्थायी सुदृढीकरण रिब या क्लैम्प का उपयोग करना शामिल है। जिन हिस्सों में आयामी सटीकता अधिक महत्वपूर्ण हो, उनके लिए मशीनिंग भत्ता रखना और CNC फिनिशिंग से महत्वपूर्ण सतहों को ठीक करना बेहतर है।
2. परत अलग होना और दरारें: परतों के बीच बंधन शक्ति अपर्याप्त होने की चेतावनी
परत अलग होना आमतौर पर यह दर्शाता है कि परतों के बीच का बंधन अपेक्षा के अनुसार नहीं बना। FDM में इसका कारण नोज़ल तापमान कम होना, लेयर ऊँचाई अधिक होना, फैन कूलिंग बहुत तेज़ होना या सामग्री में नमी होना हो सकता है; लाइट-क्योरिंग में यह अपर्याप्त एक्सपोज़र, रेज़िन के असमान मिश्रण या अधिक रिलीज़ बल से जुड़ा हो सकता है; जबकि धातु प्रिंटिंग में ऊर्जा घनत्व अपर्याप्त होना, स्कैन रणनीति का अनुपयुक्त होना, पाउडर का प्रदूषित होना या थर्मल क्रैकिंग की प्रवृत्ति जिम्मेदार हो सकती है।
परत अलग होने से बचाव के लिए सामग्री और पैरामीटर, दोनों पक्षों से नियंत्रण आवश्यक है। फिलामेंट और नायलॉन पाउडर को नियमों के अनुसार सुखाकर और सुरक्षित रखकर स्टोर करना चाहिए; रेज़िन को लंबे समय तक खुला रखने और प्रदूषण से बचाना चाहिए; स्लाइसिंग के समय सामग्री के अनुसार उचित लेयर मोटाई और इन्फिल रणनीति तय करनी चाहिए; और भार वहन करने वाले हिस्सों में महत्वपूर्ण तन्य दिशा को पूरी तरह Z-अक्ष पर नहीं रखना चाहिए। इंजीनियरिंग फंक्शनल पार्ट्स के लिए, समान दिशा में प्रिंट किए गए नमूनों पर तन्य या मोड़ परीक्षण करना चाहिए; केवल बाहरी रूप देखकर मजबूती का अनुमान नहीं लगाना चाहिए।
3. छिद्र, समावेशन और सतही खुरदरापन: सामग्री और ऊर्जा इनपुट का संतुलन
धातु 3D प्रिंटिंग में छिद्रों का कारण पाउडर में अधिक ऑक्सीजन मात्रा, असमान पाउडर फैलाव, लेज़र ऊर्जा घनत्व का बहुत कम या बहुत अधिक होना हो सकता है। ऊर्जा कम होने पर अपूर्ण संलयन वाले छिद्र बनते हैं, जबकि ऊर्जा बहुत अधिक होने पर कीहोल प्रकार की पोरोसिटी बन सकती है। SLS नायलॉन भागों में सतह की खुरदरापन पाउडर कण आकार, सिंटरिंग तापमान और रीफ्रेश पाउडर अनुपात से जुड़ा होता है; SLA सतह दोष रेज़िन प्रदूषण, सपोर्ट पॉइंट, परत के निशान या धुलाई और क्योरिंग की अस्थिरता से आ सकते हैं।
ऐसी खामियों को नियंत्रित करने के लिए इनपुट परिस्थितियों को स्थिर रखना पड़ता है। सामग्री के प्रवेश पर बैच, नमी मात्रा या पाउडर की स्थिति दर्ज करनी चाहिए; उपकरणों की ऑप्टिकल पथ, स्क्रेपर, प्लेटफ़ॉर्म और तापमान नियंत्रण प्रणाली नियमित रूप से कैलिब्रेट करनी चाहिए; और महत्वपूर्ण धातु भागों की आंतरिक गुणवत्ता की पुष्टि के लिए CT, धातुगत विश्लेषण, घनत्व परीक्षण या पेनेट्रेंट परीक्षण किया जा सकता है। बाहरी रूप वाले हिस्सों के लिए स्वीकार्य लेयर निशान, पिनहोल और सपोर्ट निशान के मान पहले से तय करने चाहिए, ताकि डिलीवरी चरण में व्यक्तिपरक विवाद न पैदा हों।
4. आयामी विचलन: डिज़ाइन सहनशीलता, प्रक्रिया संकोचन और पोस्ट-प्रोसेसिंग का संयुक्त प्रभाव
आयामी विचलन हमेशा प्रिंटिंग की गलती नहीं होता। अलग-अलग प्रक्रियाओं में स्वाभाविक रूप से संकोचन, सीढ़ीनुमा प्रभाव और पोस्ट-प्रोसेसिंग का असर होता है। पेंटिंग से मोटाई बढ़ सकती है, सैंडब्लास्टिंग से थोड़ी सामग्री हट सकती है, और हीट ट्रीटमेंट तनाव मुक्त करके आकार बदल सकता है। छेद का व्यास, पतली दीवारें, स्नैप-फिट और लंबी शाफ्ट जैसी संरचनाएँ विशेष रूप से संवेदनशील होती हैं।
आयामी समस्याओं को रोकने की कुंजी प्रक्रिया क्षतिपूर्ति और प्रथम नमूना सत्यापन स्थापित करना है। आम सामग्रियों के लिए छेद व्यास क्षतिपूर्ति तालिका, दीवार मोटाई की सिफारिशें और फिट-अप गैप सीमा बनाएं; बैच उत्पादन से पहले पहला नमूना प्रिंट करके महत्वपूर्ण आयाम मापें; और फंक्शनल फिट स्थानों पर गेज, थ्रेड गेज या वास्तविक असेंबली भागों से सत्यापन करें। उच्च-सटीक सतहों के लिए 3D प्रिंटिंग के साथ CNC फिनिशिंग वाली हाइब्रिड विधि, केवल प्रिंटिंग सटीकता पर निर्भर रहने से अक्सर अधिक विश्वसनीय होती है।
निष्कर्ष: दोष रोकथाम प्रणाली से आती है, मौके पर सुधार से नहीं
3D प्रिंटिंग दोष विश्लेषण को लक्षण से मूल कारण तक और एक बार की मरम्मत से प्रक्रिया-आधारित रोकथाम तक आगे बढ़ना चाहिए। मुड़ाव, परत अलग होना, छिद्र, खुरदरापन और आयामी विचलन—इन सभी के पीछे सामग्री, प्रक्रिया और डिज़ाइन का अपना तर्क होता है। जब कोई कंपनी दोष डेटाबेस, पैरामीटर रिकॉर्ड, प्रथम नमूना पुष्टि और निरीक्षण लूप बनाती है, तो असफल नमूने संगठनात्मक अनुभव में बदल जाते हैं। लान्तू 3D प्रिंटिंग डिज़ाइन समीक्षा, प्रक्रिया मूल्यांकन, पोस्ट-प्रोसेसिंग और गुणवत्ता ट्रेसबिलिटी के समन्वय से ग्राहकों को ट्रायल-एंड-एरर लागत कम करने और नमूने से डिलीवरी तक सफलता दर बढ़ाने में मदद करता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।