
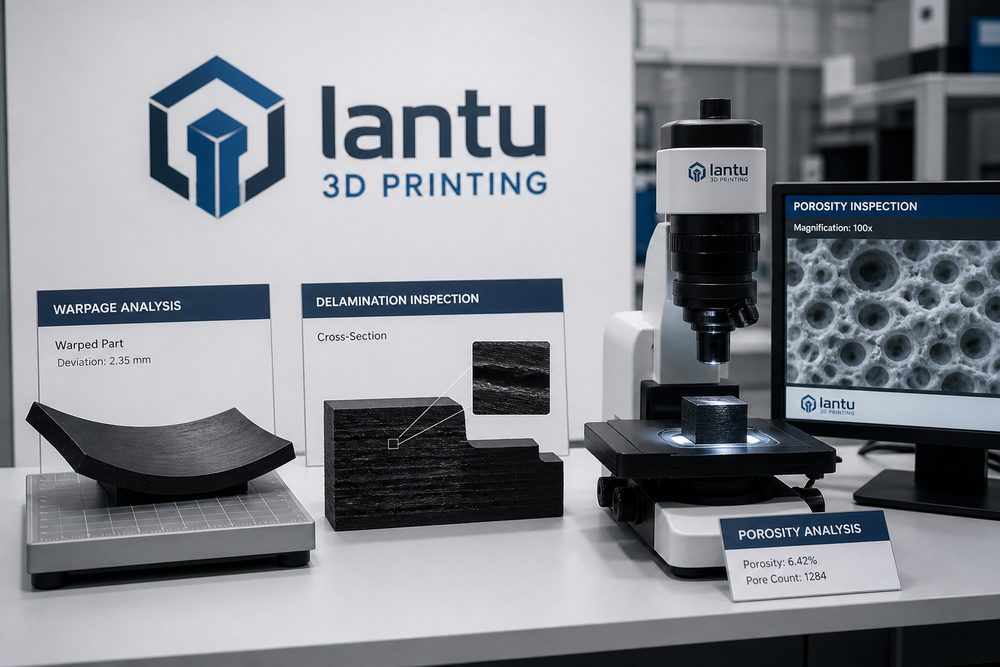
Введение: дефекты — это не случайность, а сигнал системы
Когда у детали, напечатанной на 3D-принтере, появляется коробление, расслоение, поры или отклонение размеров, первой реакцией многих становится мысль: «Просто плохо настроен принтер». На самом деле дефекты обычно являются результатом совместного влияния конструкции, материала, состояния оборудования, контроля среды, стратегии нарезки и постобработки. Если сосредоточиться только на одном параметре, легко застрять в бесконечных пробах и ошибках. Более эффективный подход — воспринимать дефект как сигнал системы: сначала распознать явление, затем определить возможные первопричины и в конце задать контрольные точки профилактики.
В системе управления качеством «Ланьту 3D-печать» особое внимание уделяется созданию базы дефектов. Каждый неудачный образец не следует просто выбрасывать — необходимо фиксировать партию материала, номер оборудования, толщину слоя, температуру, тип поддержек, ориентацию печати, постобработку и результаты контроля. По мере накопления кейсов команда может перейти от интуитивных выводов к профилактике, основанной на данных.
1. Коробление и деформация: проявление остаточных напряжений и недостаточной фиксации
Коробление часто встречается в процессах FDM, SLA и металлической SLM-печати. В FDM неравномерная усадка при охлаждении, недостаточное сцепление с платформой или колебания температуры в камере приводят к подъёму углов; в SLA из-за усадки при отверждении и недостаточных поддержек могут изгибаться тонкие пластины; в металлической SLM-печати на деформацию влияют температурные градиенты и остаточные напряжения, поэтому после снятия поддержек деталь может внезапно изменить форму.
Меры профилактики включают: оптимизацию ориентации печати, чтобы не располагать большие сплошные плоские поверхности непосредственно на столе; добавление скруглений и переходных элементов для снижения концентрации напряжений; контроль температуры камеры и скорости охлаждения; для металлических деталей — снятие напряжений термообработкой до удаления поддержек; для тонкостенных крупноформатных деталей — применение временных рёбер жёсткости или приспособлений. Если к детали предъявляются высокие требования по размерам, следует закладывать припуск на мехобработку и использовать ЧПУ-финиш для обеспечения точности критических поверхностей.
2. Расслоение и трещины: предупреждение о недостаточной прочности межслойного соединения
Расслоение обычно означает, что прочность сцепления между слоями не достигла ожидаемого уровня. В FDM это может быть связано со слишком низкой температурой сопла, чрезмерной высотой слоя, слишком сильным обдувом или влажностью материала; в фотополимерной печати — с недостаточной экспозицией, неравномерным перемешиванием смолы или чрезмерной силой отрыва; в металлической печати — с недостаточной плотностью энергии, неудачной стратегией сканирования, загрязнением порошка или склонностью к горячим трещинам.
Профилактика расслоения требует контроля как материала, так и параметров процесса. Филаменты и нейлоновый порошок следует хранить в соответствии с требованиями по сушке; смолу нужно защищать от длительного контакта с воздухом и загрязнений; при нарезке следует подбирать разумную толщину слоя и стратегию заполнения; для нагруженных деталей необходимо избегать ситуации, когда ключевое растягивающее направление полностью приходится на ось Z. Для функциональных инженерных деталей рекомендуется печатать ориентированные в том же направлении образцы и проверять их на растяжение или изгиб, не ограничиваясь лишь внешним видом.
3. Поры, включения и шероховатость поверхности: баланс между материалом и подводом энергии
В металлической 3D-печати поры могут возникать из-за высокого содержания кислорода в порошке, неравномерного распределения порошка, слишком низкой или слишком высокой плотности лазерной энергии. Недостаток энергии приводит к порам от неполного сплавления, а её избыток может вызвать пористость типа keyhole. Шероховатость поверхности у деталей из SLS-нейлона связана с размером частиц порошка, температурой спекания и долей обновляемого порошка; поверхностные дефекты SLA-изделий могут возникать из-за загрязнения смолы, точек поддержки, выраженной слоистости или нестабильности промывки и отверждения.
Для контроля таких дефектов необходимо обеспечить стабильность исходных условий. При приёмке материалов следует фиксировать партию, влажность или состояние порошка; оборудование необходимо регулярно калибровать — оптику, ножи/распределители, платформу и систему термоконтроля; для критических металлических деталей можно использовать КТ, металлографию, измерение плотности или капиллярный контроль для проверки внутреннего качества. Для декоративных изделий стоит заранее определить допустимые нормы по слоистости, раковинам и следам от поддержек, чтобы избежать субъективных споров на этапе сдачи.
4. Отклонения размеров: складываются допуски конструкции, усадка процесса и постобработка
Отклонение размеров не всегда означает ошибку печати. В разных технологиях уже заложены усадка, ступенчатый эффект и влияние постобработки. Окраска увеличивает толщину, пескоструйная обработка слегка снимает материал, а термообработка может высвободить напряжения и изменить размеры. Особенно чувствительны отверстия, тонкие стенки, защёлки и длинные валы.
Ключ к предотвращению проблем с размерами — это создание технологической компенсации и проверка первой детали. Для часто используемых материалов следует сформировать таблицу компенсации отверстий, рекомендации по толщине стенок и диапазоны зазоров для сборки; перед серийным производством нужно напечатать первую деталь и измерить критические размеры; для зон функциональной посадки следует использовать калибры, резьбовые калибры или проверку реальной сборкой. Для высокоточных поверхностей часто надёжнее применять гибридную схему: формирование детали на 3D-принтере с последующей финишной обработкой на ЧПУ, а не пытаться добиться точности только печатью.
Заключение: профилактика дефектов строится на системе, а не на разовых исправлениях
Анализ дефектов 3D-печати должен идти от симптома к первопричине и от единичного исправления к профилактике на уровне процесса. Коробление, расслоение, пористость, шероховатость и отклонения размеров имеют свою логику, связанную с материалом, технологией и конструкцией. Когда компания создаёт базу дефектов, ведёт журнал параметров, проводит подтверждение первой детали и замыкает цикл контроля, неудачные образцы превращаются в организационный опыт. «Ланьту 3D-печать» помогает клиентам снижать затраты на эксперименты и повышать вероятность успеха — от образца до готовой поставки — за счёт согласованной работы на этапах проверки конструкции, оценки технологии, постобработки и отслеживания качества.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.