
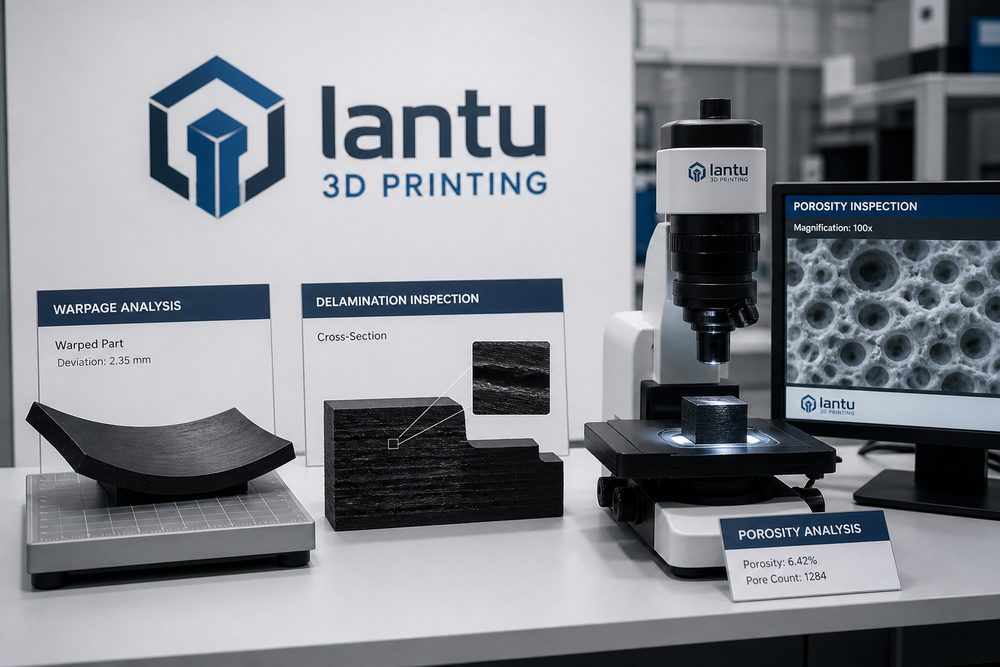
Giriş: Kusurlar tesadüf değil, sistemin bir sinyalidir
3D baskı parçalarında çarpılma, katman ayrılması, gözenekler veya ölçü sapmaları görüldüğünde, birçok kişinin ilk tepkisi “makine doğru ayarlanmamış” olur. Oysa kusurlar çoğu zaman tasarım, malzeme, ekipman durumu, çevre kontrolü, dilimleme stratejisi ve son işlemlerin birleşik etkisinin sonucudur. Sadece tek bir parametreye odaklanmak, tekrar eden deneme-yanılma döngüsüne yol açabilir. Daha etkili yöntem, kusuru bir sistem sinyali olarak ele almaktır: önce belirtinin ne olduğunu tanımlayın, ardından olası kök nedenleri belirleyin ve sonunda önleyici kontrol noktalarını oluşturun.
lantu3D Baskı, kalite yönetiminde kusur veri tabanı oluşturulmasını özellikle vurgular. Başarısız her numune yalnızca atılmamalı; malzeme partisi, cihaz numarası, katman kalınlığı, sıcaklık, destek yapısı, baskı yönü, son işlem ve test sonuçları kaydedilmelidir. Vaka biriktikçe ekip, sezgisel karar vermekten veri odaklı önlemeye geçebilir.
1. Çarpılma ve deformasyon: artık gerilme ve yetersiz kısıtlamanın belirtisi
Çarpılma, FDM, SLA ve metal SLM süreçlerinde sık görülür. FDM’de malzemenin soğurken düzensiz büzülmesi, taban yapışmasının yetersiz olması veya ortam sıcaklığındaki dalgalanmalar köşelerin yukarı kalkmasına neden olabilir; SLA parçalarda kürlenme büzülmesi ve yetersiz destek ince levhaların eğilmesine yol açabilir; metal SLM parçalarda ise ısı gradyanları ve artık gerilmeler, destekler söküldükten sonra ani deformasyon oluşturabilir.
Önleme önlemleri şunlardır: Baskı yönünü optimize edin, geniş ve dolu düz yüzeyleri doğrudan tabla üzerine yerleştirmeyin; gerilim yoğunlaşmasını azaltmak için radyüs ve geçiş yapıları ekleyin; hazne sıcaklığını ve soğuma hızını kontrol edin; metal parçalar için destek sökümünden önce gerilim giderme ısıl işlemi uygulayın; ince cidarlı ve geniş yüzeyli parçalarda geçici takviye nervürleri veya fikstürler kullanın. Boyutsal hassasiyetin kritik olduğu parçalar için işleme payı bırakılmalı, CNC son işleme ile kritik yüzeyler tamamlanmalıdır.
2. Katman ayrılması ve çatlama: katmanlar arası bağ dayanımının yetersiz olduğuna dair uyarı
Katman ayrılması genellikle katmanlar arası bağın beklenen seviyeye ulaşmadığını gösterir. FDM’de düşük nozül sıcaklığı, fazla katman yüksekliği, aşırı fan soğutması veya malzemenin nem alması buna neden olabilir; fotopolimer baskıda yetersiz pozlama, reçinenin homojen karışmaması veya soyulma kuvvetinin yüksek olması etkili olabilir; metal baskıda ise yetersiz enerji yoğunluğu, uygunsuz tarama stratejisi, toz kirliliği veya sıcak çatlama eğilimi rol oynayabilir.
Katman ayrılmasını önlemek için malzeme ve parametre tarafı birlikte kontrol edilmelidir. Filament ve naylon tozlar talimatlara uygun şekilde kurutularak saklanmalı, reçine uzun süre açıkta bırakılmamalı ve kirlenmemelidir; dilimleme sırasında malzemeye uygun katman kalınlığı ve doluluk stratejisi seçilmelidir; yük taşıyan parçalar, kritik çekme yönü tamamen Z eksenine gelecek şekilde tasarlanmamalıdır. Mühendislik fonksiyon parçaları için, yalnızca dış görünüşe bakarak karar vermek yerine aynı yönde basılmış numunelerde çekme veya eğme testleri yapılması önerilir.
3. Gözenekler, kalıntılar ve yüzey pürüzlülüğü: malzeme ile enerji girdisi arasındaki denge
Metal 3D baskıda gözenekler, tozun yüksek oksijen içeriğinden, serim düzensizliğinden, lazer enerji yoğunluğunun çok düşük ya da çok yüksek olmasından kaynaklanabilir. Enerji yetersizse kaynaşmamış boşluklar oluşur; enerji aşırıysa anahtar deliği tipi gözeneklilik görülebilir. SLS naylon parçalarda yüzey pürüzlülüğü; toz tanecik boyutu, sinterleme sıcaklığı ve yenilenen toz oranıyla ilişkilidir. SLA yüzey kusurları ise reçine kirliliği, destek noktaları, katman izleri veya yıkama-kürleme dengesizliğinden doğabilir.
Bu tür kusurları kontrol etmek için giriş koşullarının stabil olması gerekir. Malzeme kabulünde parti numarası, nem oranı veya toz durumu kaydedilmelidir; ekipman düzenli olarak optik yol, sıyırıcı, platform ve sıcaklık kontrol sistemi açısından kalibre edilmelidir; kritik metal parçalar iç kaliteyi doğrulamak için CT, metalografik inceleme, yoğunluk testi veya penetrant muayeneden geçirilebilir. Görünüm parçaları için kabul edilebilir katman izi, iğne deliği ve destek izi standartları önceden tanımlanmalı, teslim aşamasında subjektif tartışmalar önlenmelidir.
4. Ölçü sapması: tasarım toleransı, süreç büzülmesi ve son işlemlerin birleşik etkisi
Ölçü sapması her zaman bir baskı hatası değildir. Farklı süreçlerde doğası gereği büzülme, basamak etkisi ve son işlem etkileri bulunur. Boya kaplama kalınlık ekler, kumlama az miktarda malzeme kaldırır, ısıl işlem gerilimleri boşaltarak boyutları değiştirebilir. Delik çapları, ince cidarlar, geçme parçalar ve uzun milli yapılar özellikle hassastır.
Boyut sorunlarını önlemenin anahtarı, süreç kompanzasyonu ve ilk parça doğrulaması oluşturmaktır. Yaygın malzemeler için delik çapı kompanzasyon tablosu, cidar kalınlığı önerileri ve montaj boşluğu aralıkları hazırlanmalıdır; seri üretim öncesinde ilk parça basılıp kritik ölçüler ölçülmelidir; işlevsel geçme bölgelerinde mastar, diş mastarı veya gerçek montaj parçası ile doğrulama yapılmalıdır. Yüksek hassasiyetli yüzeylerde, 3D baskı form verme ile CNC son işlemenin birlikte kullanıldığı hibrit yöntemler, yalnızca baskı hassasiyetini artırmaya çalışmaktan genellikle daha güvenilirdir.
Sonuç: Kusur önleme, anlık tamirle değil sistemle sağlanır
3D baskı kusur analizi, belirtilerden kök nedene, tekil düzeltmeden süreç bazlı önlemeye doğru ilerlemelidir. Çarpılma, katman ayrılması, gözenekler, pürüzlülük ve ölçü sapmaları; her birinin malzeme, süreç ve tasarım mantığı vardır. İşletmeler kusur veri tabanı, parametre kayıtları, ilk parça onayı ve kontrol kapanışı oluşturduğunda, başarısız numuneler kurumsal deneyime dönüşür. lantu3D Baskı, tasarım incelemesi, süreç değerlendirmesi, son işlem ve kalite izlenebilirliğini birlikte ele alarak müşterilerin deneme-yanılma maliyetini azaltmalarına ve numuneden teslimata başarı oranını artırmalarına yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.