
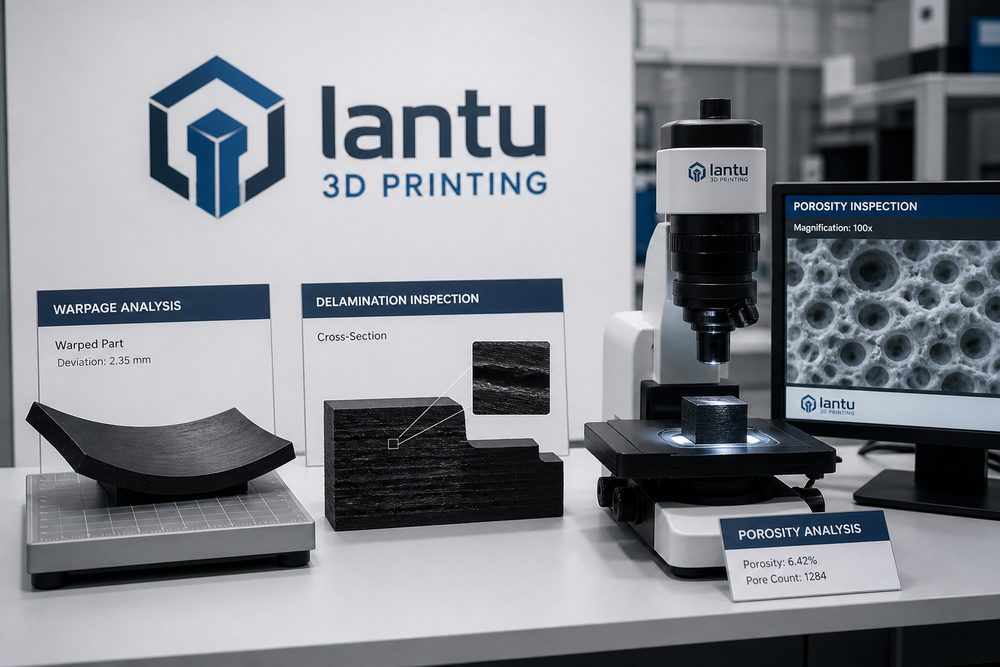
Inleiding: defecten zijn geen toeval, maar een signaal van het systeem
Wanneer een 3D-geprint onderdeel kromtrekt, delamineert, poriën vertoont of maatafwijkingen heeft, denken veel mensen meteen: “de machine is niet goed ingesteld”. In werkelijkheid zijn defecten meestal het resultaat van een combinatie van ontwerp, materiaal, machineconditie, omgevingscontrole, slicerstrategie en nabewerking. Alleen op één parameter focussen leidt al snel tot eindeloos trial-and-error. Effectiever is om defecten te behandelen als een signaal van het systeem: eerst het verschijnsel herkennen, dan de mogelijke oorzaak lokaliseren en vervolgens preventieve controlepunten vastleggen.
Bij lantu3D Printing ligt in kwaliteitsmanagement veel nadruk op het opbouwen van een defectenbibliotheek. Elk mislukt proefstuk mag niet zomaar worden weggegooid, maar moet worden vastgelegd met materiaalbatch, machinenummer, laaghoogte, temperatuur, ondersteuningsmethode, printrichting, nabewerking en testresultaten. Naarmate de cases zich opstapelen, kan een team van ervaringsinschatting overstappen op datagedreven preventie.
1. Kromtrekken en vervorming: een gevolg van restspanningen en onvoldoende fixatie
Kromtrekken komt vaak voor bij FDM-, SLA- en metaal-SLM-processen. Bij FDM kan ongelijkmatige krimp tijdens afkoeling, onvoldoende hechting op het printbed of schommelingen in de omgevingstemperatuur ertoe leiden dat hoeken omhoog trekken; bij SLA-onderdelen kan door uithardingskrimp en onvoldoende ondersteuning een dunne plaat buigen; bij metalen SLM-onderdelen veroorzaken temperatuurgradiënten en restspanningen soms plotselinge vervorming nadat de ondersteuningen zijn verwijderd.
Preventieve maatregelen zijn onder meer: de printrichting optimaliseren en grote massieve vlakken niet direct op het bed plaatsen; afrondingen en overgangsstructuren toevoegen om spanningsconcentraties te beperken; de kamertemperatuur en afkoelsnelheid beheersen; metalen onderdelen vóór het verwijderen van ondersteuningen spanningsarm gloeien; en bij dunwandige onderdelen met grote oppervlakken tijdelijke verstevigingsribben of opspansystemen gebruiken. Voor onderdelen met hoge maateisen is het verstandig bewerkingsmarge in te bouwen en kritieke vlakken met CNC-nabewerking nauwkeurig af te werken.
2. Delaminatie en scheuren: een waarschuwing dat de hechting tussen lagen tekortschiet
Delaminatie betekent meestal dat de binding tussen lagen niet aan de verwachting voldoet. Bij FDM kan dit worden veroorzaakt door een te lage nozzletemperatuur, een te grote laaghoogte, te sterke koeling door de ventilator of vocht in het materiaal; bij lichtuitharding kan het samenhangen met onvoldoende belichting, ongelijkmatig gemengde hars of te grote loskrach t; bij metaalprinten kan het komen door onvoldoende energiedichtheid, een ongeschikte scanstrategie, poederverontreiniging of een neiging tot warmtescheuren.
Het voorkomen van delaminatie vraagt om controle aan zowel materiaal- als parameterzijde. Filament en nylonpoeder moeten volgens voorschrift droog worden opgeslagen; hars moet worden beschermd tegen langdurige blootstelling en verontreiniging; bij het slicen moeten laaghoogte en infill-strategie passend worden gekozen voor het materiaal; en onderdelen die worden belast mogen niet zo worden georiënteerd dat een kritieke trekbelasting volledig langs de Z-as loopt. Voor functionele technische onderdelen is het aan te raden proefstukken in dezelfde oriëntatie te printen en trek- of buigtests uit te voeren, in plaats van alleen op het uiterlijk af te gaan.
3. Poriën, insluitingen en ruwe oppervlakken: de balans tussen materiaal en energie-inbreng
Bij metalen 3D-printen kunnen poriën ontstaan door een te hoog zuurstofgehalte in het poeder, ongelijkmatig poederbed, een te lage of juist te hoge laserenergiedichtheid. Te weinig energie leidt tot niet-versmolten holtes; te veel energie kan keyhole-porositeit veroorzaken. De oppervlakteruwheid van SLS-nylononderdelen hangt samen met de deeltjesgrootte van het poeder, de sintertemperatuur en de verhouding vers poeder. Bij SLA-oppervlakken kunnen defecten voortkomen uit harsverontreiniging, steunpunten, laaglijnen of instabiele reiniging en nabehandeling.
Het beheersen van dit soort defecten vereist stabiele invoercondities. Bij ontvangst van materiaal moeten batch, vochtgehalte of poederconditie worden geregistreerd; apparatuur moet regelmatig worden gekalibreerd, inclusief optisch pad, wisser, platform en temperatuurregelsysteem; en kritieke metalen onderdelen kunnen worden gecontroleerd met CT, metallografie, dichtheidsmetingen of penetrantonderzoek om de interne kwaliteit te verifiëren. Voor zichtdelen is het verstandig vooraf acceptatiecriteria vast te leggen voor laaglijnen, putjes en steenslag- of ondersteuningssporen, om subjectieve discussies bij levering te voorkomen.
4. Maatafwijkingen: de optelsom van ontwerptolerantie, proceskrimp en nabewerking
Maatafwijkingen betekenen niet altijd dat het printproces fout was. Verschillende processen kennen van nature krimp, trapvorming en invloed van nabewerking. Lakken voegt dikte toe, stralen verwijdert licht materiaal en warmtebehandeling kan door spanningsontlasting tot maatverandering leiden. Vooral gaten, dunne wanden, klikverbindingen en lange assen zijn hier gevoelig voor.
De sleutel tot het voorkomen van maatproblemen is procescompensatie en validatie van het eerste exemplaar. Voor veelgebruikte materialen kan een tabel worden opgesteld met gatcompensatie, aanbevolen wanddiktes en speling voor montage; vóór serieproductie wordt een eerste exemplaar geprint en worden kritieke maten gemeten; en op functionele pasvlakken kunnen kalibermaten, schroefdraadmaten of daadwerkelijke assemblageonderdelen worden gebruikt voor verificatie. Voor hoog-nauwkeurige vlakken is een hybride aanpak met 3D-printen als vormgeving en CNC-nabewerking als eindafwerking meestal betrouwbaarder dan alleen streven naar hoge printnauwkeurigheid.
Slot: defectpreventie berust op een systeem, niet op noodreparaties op het laatste moment
Analyse van 3D-printdefecten moet van symptoom naar oorzaak evolueren, en van eenmalig herstellen naar procespreventie. Kromtrekken, delaminatie, poriën, ruwheid en maatafwijkingen hebben elk hun eigen logica op het gebied van materiaal, proces en ontwerp. Zodra een bedrijf een defectenbibliotheek, parameterregistratie, first-article approval en een gesloten inspectiecyclus opzet, veranderen mislukte proefstukken in organisatiekennis. Door ontwerpbeoordeling, procesevaluatie, nabewerking en kwaliteits-traceerbaarheid op elkaar af te stemmen, helpt lantu3D Printing klanten om trial-and-error kosten te verlagen en de slagingskans van prototype tot levering te verhogen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.